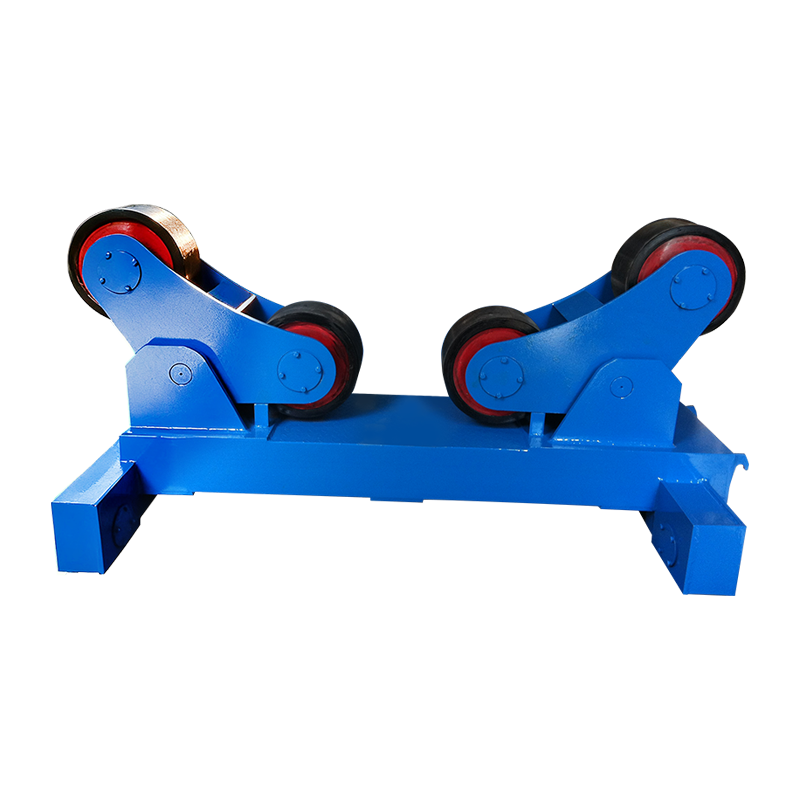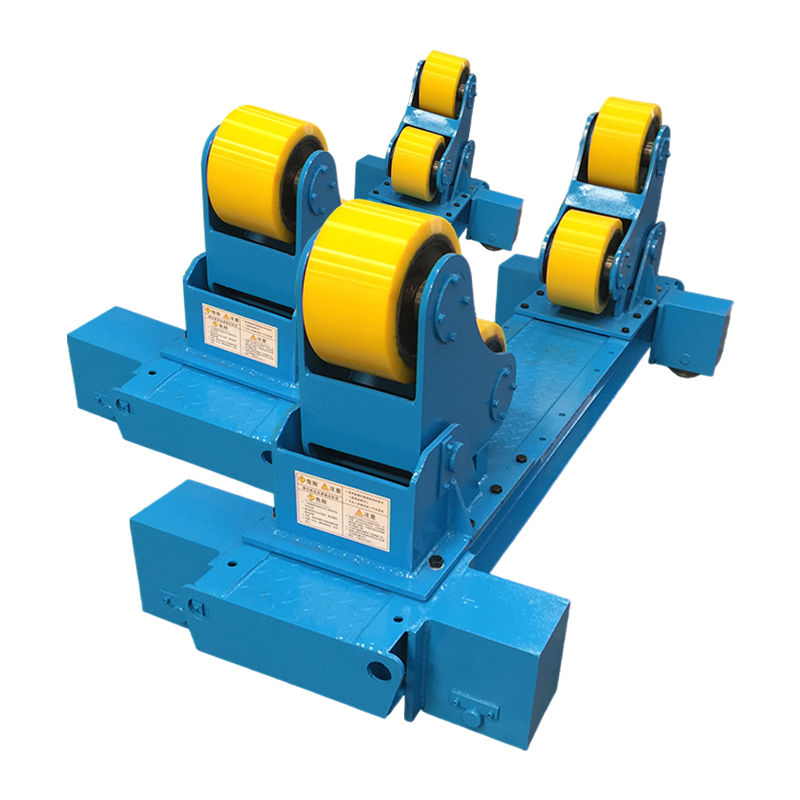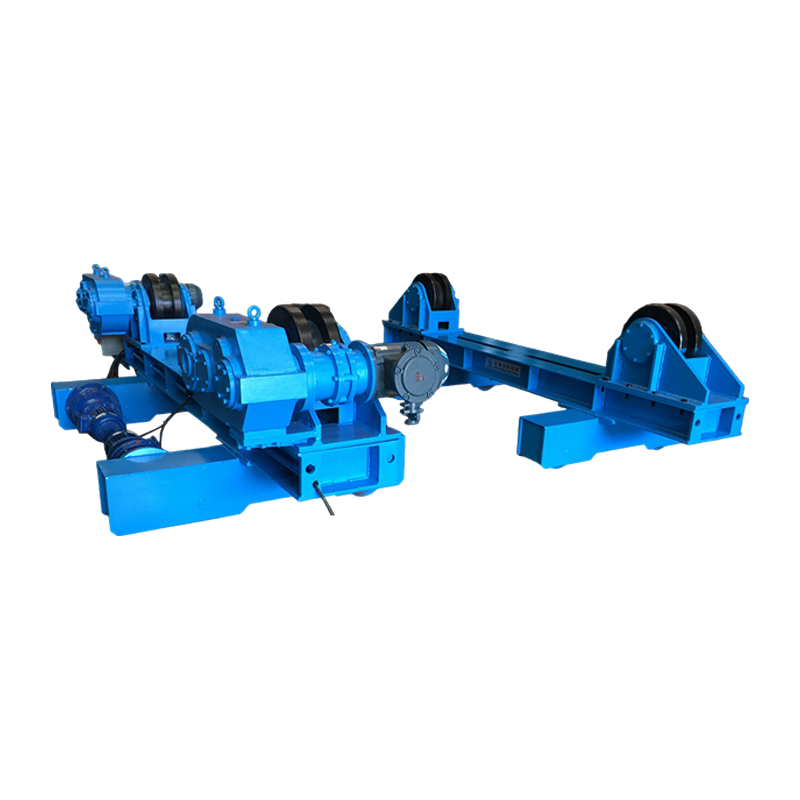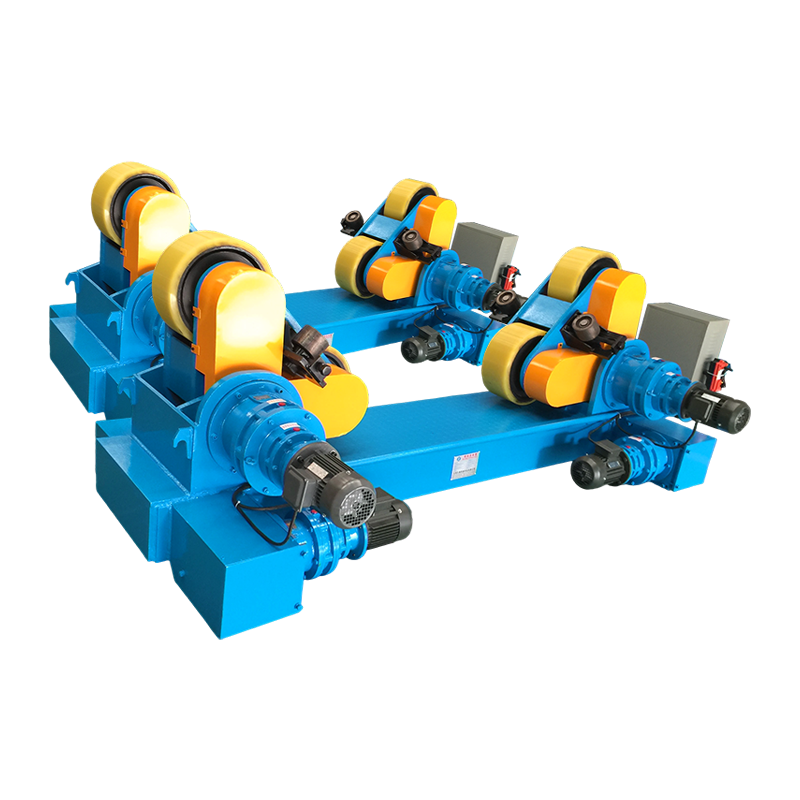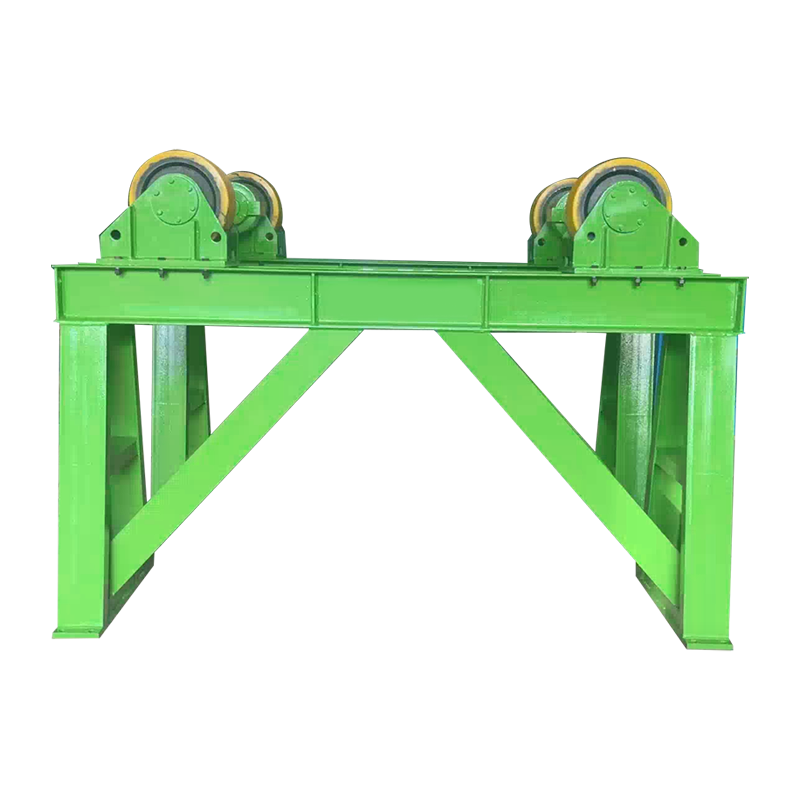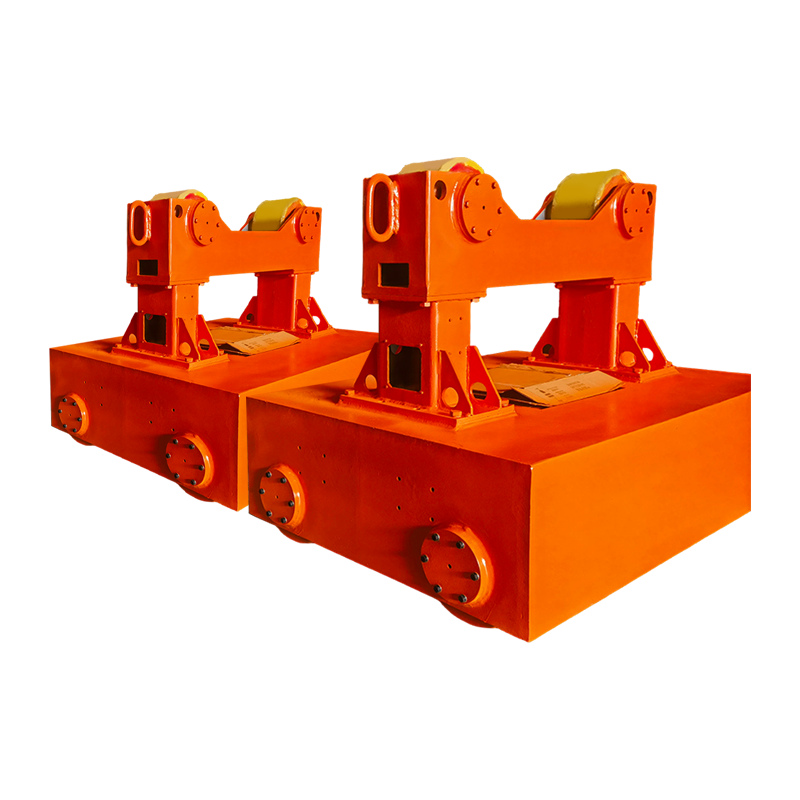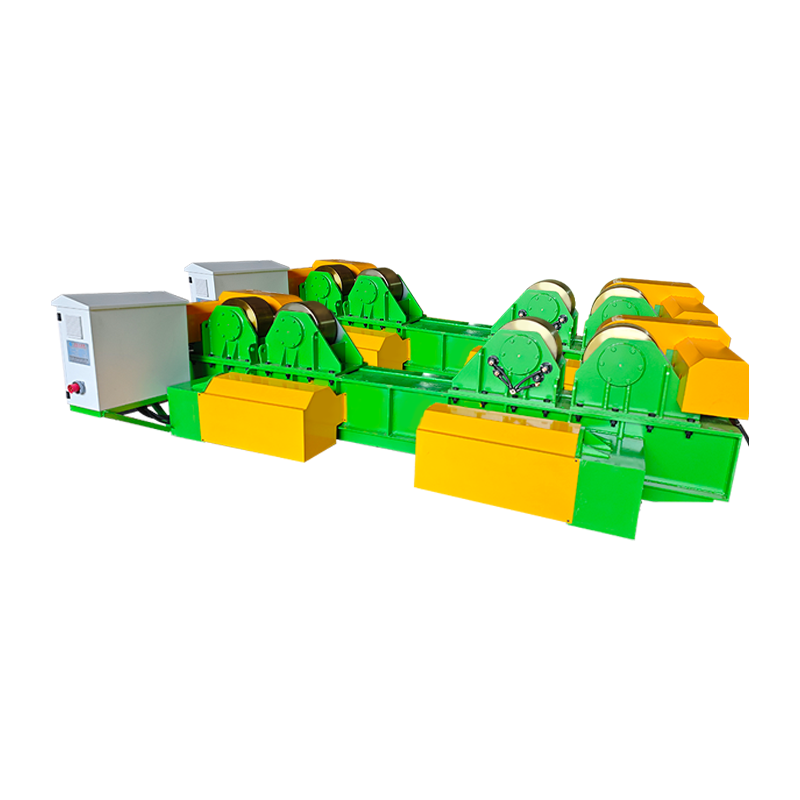
A svetsrotator är en industriell lägesställare som stöder och kontinuerligt roterar cylindriska eller runda arbetsstycken - såsom rör, tryckkärl, tankar och pannor - med en kontrollerad hastighet under svetsprocessen. Det förbättrar svetskvalitet och produktivitet genom att möjliggöra automatisk omkretssvetsning i platt (1G) läge , vilket eliminerar behovet av en svetsare att flytta runt en stationär del. Studier över tunga tillverkningsbutiker visar det svetsrotatorer minskar den manuella ompositioneringstiden med 40–60 % och förbättra strängkonsistensen jämfört med svetsning i fast position, samtidigt som svetsarutmattning på långa periferiska sömmar minskar. För alla tillverkningsanläggningar som hanterar cylindriska svetsar över 200 mm i diameter, a svetsrotator är en av de utrustningsinvesteringar med högst avkastning som finns.
Vad är en svetsrotator? Definition, komponenter och hur det fungerar
En svetsrotator består av två eller flera rullenheter monterade på en styv ram som vaggar ett cylindriskt arbetsstycke och roterar det med en exakt kontrollerad hastighet medan en svetsbrännare eller svetshuvud förblir stationärt ovanför eller bredvid fogen. Istället för att flytta svetsutrustningen runt delen, flyttar rotatorn delen förbi svetspunkten – en grundläggande förändring i tillvägagångssätt som möjliggör konsekvent brännarvinkel, konsekvent färdhastighet och konsekvent värmetillförsel runt hela omkretsen.
De tre kärnkomponenterna i någon svetsrotator system är:
- Drivenhet: Innehåller de motoriserade rullarna som drivs av en elmotor och växellåda. Drivenheten styr rotationshastigheten, vanligtvis från 0,1 till 1 rpm på industrimodeller, och är ansluten till en hastighetsregulator för exakt justering.
- Tomgångsenhet: En passiv rullenhet som stöder den bortre änden av arbetsstycket. Den följer den rotation som drivs av drivenheten och är justerbar i bredd för att passa olika rör- eller kärldiametrar.
- Kontrollpanel / PLC: Styr rotationshastighet, riktning, start/stopp, och i avancerade modeller, synkronisering med svetsströmkällan för helautomatiska svetscykler i omkretsen.
Arbetsstycket vilar i V-spåret eller den plana vaggan som bildas av rullparen. Rullvinkeln och avståndet bestämmer kontaktdiameterområdet som rotatorn kan ta emot. Mest standard industri svetsrotators handtagsdiametrar från 100 mm till 3 500 mm , med kraftiga modeller som sträcker sig till 6 000 mm och längre för tillverkning av stora kärl.
Typr av svetsrotatorer: Vilken design passar din applikation?
Det finns fyra huvudtyper av svetsrotatorer , var och en lämpad för olika belastningskapaciteter, arbetsstyckesgeometrier och automationsnivåer. Att välja fel typ är det vanligaste och mest kostsamma specifikationsfelet vid installation av tillverkningsverkstaden.
1. Konventionell svetsrotator (rullar med fast vinkel)
Den konventionella svetsrotatorn använder fasta V-vinklar rullramar och är den mest använda typen i allmän rör- och kärltillverkning. Både driv- och tomgångsramarna sitter i en fast vinkel - vanligtvis 30° eller 45° - vilket skapar en stabil vagga för runda arbetsstycken. Rullavståndet justeras manuellt genom att skjuta ramar längs en basskena för att ändra den stödda diametern. Lastkapaciteten sträcker sig från 1 ton till över 3 000 ton per par. Denna design är den mest kostnadseffektiva för anläggningar som arbetar med konsekventa standardrördiametrar.
2. Självjusterande svetsrotator (självjusterande rullar)
Självjusterande svetsrotatorer anpassar automatiskt sin rullvinkel till arbetsstyckets diameter, vilket eliminerar manuell ompositionering av ram. Varje rullenhet använder en svängbar ram som öppnas eller stängs under arbetsstyckets vikt, vilket bibehåller optimal kontaktvinkel över ett brett diameterområde - vanligtvis 150 mm till 3 000 mm — utan någon manuell justering. Detta minskar avsevärt installationstiden när en butik hanterar olika rörstorlekar under dagen. Den självjusterande designen fördelar också belastningen jämnare över rullytan, vilket minskar lokalt rullslitage.
3. Svarvningsrullar med svetsförmåga för tankhuvud
Kraftiga svarvvalsar designade för tillverkning av tryckkärl och lagringstankar är byggda för att klara både det cylindriska skalet och svetsning med ändlock (huvud). Dessa enheter har breda gummi- eller polyuretanrullar som ger en icke-skada yta för färdiga eller belagda kärl, och kugghjulsreducerade drivningar som kan upprätthålla mycket långsamma, exakta rotationshastigheter - så låga som 0,01 RPM — för tjockväggssvetsning under vatten (SAW).
4. Motoriserad svetsrotator med CNC/PLC-integration
CNC-integrerade svetsrotatorer synkroniserar arbetsstyckets rotationshastighet direkt med svetstrådens matningshastighet, förflyttningshastighet och kraftkällasparametrar för helautomatiska periferiska svetspassager. Dessa system används vid tillverkning av rörspolar i stora volymer, konstruktion av offshoreplattformar och automatiserad tryckkärlstillverkning. Hastighetssynkroniseringsnoggrannhet för ±0,5 % säkerställer konsekvent värmetillförsel per längdenhet – avgörande för kodkompatibla svetsar på tryckklassade komponenter enligt ASME, EN 13480 eller ISO 15614 standarder.
Jämförda svetsrotatortyper
| Type | Diameterintervall | Lastkapacitet | Inställningstid | Automationsnivå | Bästa applikationen |
| Konventionell | 100 mm – 3 500 mm | 1 – 1 000 ton | Manuell (10–20 min) | Grundläggande | Standardrör, konsekventa diametrar |
| Självjusterande | 150 mm – 3 000 mm | 1 – 300 t | Automatisk (<2 min) | Måttlig | Rörspolar med blandad diameter |
| Kraftiga svarvrullar | 500 mm – 6 000 mm | 10 – 2 000 ton | Manuell (varierar) | Grundläggande to Moderate | Tryckkärl, lagringstankar |
| CNC/PLC integrerad | 100 mm – 4 000 mm | 1 – 500 t | Programmerad (<5 min) | Full automatisering | Svetsar med hög volym, kodkompatibla |
Bildtext: Jämförelse av de fyra huvudsakliga svetsrotatortyperna över diameterintervall, belastningskapacitet, inställningstid, automationsnivå och primär industriell tillämpning.
Viktiga specifikationer att utvärdera när du väljer en svetsrotator
Lastkapacitet och diameterområde är de två icke förhandlingsbara specifikationerna — alla andra funktioner är sekundära om rotatorn inte kan stödja arbetsstycket på ett säkert sätt i den önskade storleken. Här är en strukturerad guide till varje kritisk specifikation:
Lastkapacitet
Ange alltid rotatorns belastningskapacitet vid minst 1,25× den tyngsta förväntade arbetsstyckesvikten att ge en säkerhetsmarginal och ta hänsyn till dynamiska belastningar under acceleration och retardation av rotation. Ett fartyg som väger 8 ton kräver en rotator som är klassad för minst 10 ton . Överbelastning av en svetsrotator komprimerar rullar utöver deras bärighet, orsakar ramnedböjning och riskerar att arbetsstycket rullar av – en allvarlig säkerhetsrisk.
Rotationshastighetsområde
Rotationshastigheten måste anpassas till svetsprocessen och arbetsstyckets diameter för att bibehålla rätt bågerörelsehastighet vid fogen. Det erforderliga varvtalet beräknas som: Körhastighet (mm/min) ÷ (π × diameter i mm) . Till exempel kräver svetsning av ett rör med en diameter på 600 mm med en färdhastighet på 400 mm/min ungefär 0,21 RPM . Nedsänkt bågsvetsning (SAW) på tjockväggiga kärl kan kräva så lite som 0,03–0,08 RPM ; TIG rot passerar på tunnväggigt rostfritt rör kan behövas 0,5–1,5 RPM .
Rullmaterial
Val av valsmaterial påverkar direkt arbetsstyckets ytskydd och valsens livslängd. Stålrullar är standard för obestruket stålrör och erbjuder maximal hållbarhet. Gummi- eller polyuretanbelagda rullar krävs för belagda, målade eller polerade kärl för att förhindra ytskada. Polyuretanrullar ger också bättre grepp på släta ytor, vilket minskar glidningen - särskilt viktigt på tunga fartyg där vridmomentbehovet är högt. Räkna med att byta ut polyuretanrullskydd varje 12–24 månader i kontinuerlig produktionsanvändning.
Svetsström Jordning
Svetsström får aldrig passera genom rotatorns rullager — detta orsakar elektrolytisk gropbildning i lagerbanorna och snabbt fel. Rotatorer som används med processer med hög strömstyrka (SAW vid t.ex. 600–1 200 A) måste ha antingen dedikerade jordningsborstar på rotatorramen eller en separat svetsmarksklämma direkt på arbetsstycket. Många premium rotatorer inkluderar integrerade markborstar som kommer i kontakt med arbetsstyckets yta och ger en returbana med lågt motstånd, vilket skyddar driv- och tomgångslagren.
Anti-Drift / Axial Restraint
Cylindriska arbetsstycken tenderar att migrera axiellt (gå) längs rullaxeln under rotation — Ett fenomen som orsakas av mindre snedställning mellan driv- och tomgångsrullens mittlinjer. Högkvalitativa rotatorer åtgärdar detta genom vinklad rulljustering (tillföring av drivrullarna med 1–3°), automatisk anti-drift elektronisk kontroll eller mekaniska axialtryckdynor. Okontrollerad axiell drift flyttar svetsfogen bort från brännaren, vilket skapar svetsar utanför centrum och potentiell brännarkollision med arbetsstyckets ände.
Svetsrotator vs. Svetspositionerare: Vad är skillnaden?
En svetsrotator och en svetspositionerare manipulerar båda arbetsstycken under svetsning, men de tjänar fundamentalt olika geometrier och rörelsekrav. Att blanda ihop de två leder till felanvändning av utrustningen - en lägesställare kan inte ersätta en rotator för långa cylindriska kärl, och en rotator kan inte ersätta en lägesställare för flänsade eller asymmetriska enheter.
| Attribut | Svetsrotator | Svetspositionerare |
| Primär rörelse | Kontinuerlig rotation kring horisontell axel | Tiltrotation kring fast chuck/bord |
| Arbetsstyckets form | Endast cylindrisk/rund | Vilken form som helst (flänsar, konsoler, ramar) |
| Typ av svetsfog | Omkretssömmar (omkrets). | Alla fogtyper (filé, rumpa, komplex) |
| Max arbetsstyckeslängd | Obegränsad (flera tomgångsenheter) | Begränsad av chuckens överhängskapacitet |
| Typiskt lastområde | 1 – 3 000 ton | 0,03 – 100 ton |
| Inställning för långa fartyg | Lägg till tomgångsenheter — ingen längdbegränsning | Opraktiskt bortom ~3 m överhäng |
| Svetsposition uppnådd | Platt / 1G (omkrets) | Platt, horisontellt eller över huvudet efter behov |
Bildtext: Jämförelse sida vid sida av svetsrotatorer och svetspositionerare över sju attribut för att förtydliga korrekt utrustningsval baserat på arbetsstyckets geometri och fogtyp.
Branscher och tillämpningar som förlitar sig på svetsrotatorer
Svetsrotatorer är oumbärliga i alla industrier som tillverkar cylindrisk tryckbärande, strukturell eller processutrustning. Deras användningshastighet korrelerar direkt med kärldiametern – över 300 mm i diameter blir manuell periferisk svetsning långsam, inkonsekvent och ergonomiskt påfrestande nog att rotatorns ROI vanligtvis uppnås inom 6–18 månader efter produktionsanvändning.
- Olja och gas: Svetsar för rörledningsomkretsar, tillverkning av stigarrör, undervattensgrenrörsspolar och LNG-tankskalsvetsning. Rotatorer stöder nedsänkt bågsvetsning på väggtjocklekar från 10 mm till 80 mm på tryckklassade rör enligt API 1104 och ASME B31.4 standarder.
- Tillverkning av tryckkärl: ASME Sektion VIII och PED-kompatibla kärl – reaktorer, värmeväxlare, kondensorer, separatorer – kräver alla kontrollerade svetspassager i omkretsen. Rotatorer möjliggör konsekvent underhåll av förvärmning och temperaturkontroll av interpass genom att hålla svetsen i plant läge under flera sekvenser.
- Vindenergi: Offshore och onshore vindturbintornsektioner (typiskt 4–6 m diameter, 20–30 mm väggtjocklek) är bland de största roterande svetsapplikationerna, som kräver rotatorer med kapaciteter som överstiger 200–500 ton per set.
- Skeppsbyggnad: Propelleraxlar, propellerrör, ballasttankar och cylindriska skrovsektioner använder alla rotatorer i förmonterade tillverkningsbutiker innan installation ombord.
- Gruvdrift och aggregat: Kulkvarnar, roterande ugnar, trumskrubbrar och tillverkning av transportörtrummor involverar alla tjockväggiga cylindriska skal som endast är praktiska med rotatorassisterad svetsning.
- Kemisk och petrokemisk: Kolonner, reaktorer och processkärl med exotiska legeringar (duplex rostfritt, Inconel, titan) drar särskilt nytta av rotatoraktiverad svetsning i platt läge, vilket minskar gravitationsinducerade svetsbadsavbrott i svårsvetsade material.
Produktivitet och kvalitetsfördelar med att använda en svetsrotator
Den primära produktivitetsvinsten från en svetsrotator kommer från att möjliggöra kontinuerliga svetsbågar snarare än att stoppa och flytta cykler , men kvalitetsfördelarna är lika betydande och minskar direkt omarbetningskostnaderna.
Produktivitetsvinster
- Tändningstiden ökar från 20–35 % (manuellt) till 60–80 % med rotatorassisterad halvautomatisk svetsning, och upp till 90–95 % i helautomatiska system. En tillverkningsverkstad som svetsar rör med en diameter på 500 mm kan slutföra en hel periferisk fog i en enda oavbruten båge kontra 4–6 stopp-omstartsekvenser vid manuell svetsning.
- SAW-avsättningshastigheter på rotatorstödda tjockväggiga kärl nå 15–25 kg/h — cirka 5–8× avsättningshastigheten för manuell SMAW på samma fog.
- Minskad svetsutmattning på långa periferiska sömmar innebär ihållande koncentration genom svetsoperationer i flera timmar, vilket minskar felfrekvensen vid slutet av skiftet.
Förbättringar av svetskvalitet
- Konsekvent reshastighet kontrolleras av rotatorn eliminerar mänsklig variation i brännarens progression, vilket resulterar i enhetlig pärlbredd och penetration runt hela omkretsen - avgörande för godkännande av radiografiskt och ultraljudstest.
- Platt (1G) svetsläge genom hela fogen eliminerar tyngdkraftsinducerad svetsbassäng som uppstår i 2G (horisontell), 5G (fast rör) och 6G (lutande rör), vilket minskar porositeten och antalet underskärningsdefekter med en uppskattad 35–55 % jämfört med faströrssvetsning.
- Konsekvent interpass temperaturkontroll är lättare att underhålla när svetsen roterar kontinuerligt förbi en fast övervakningspunkt, vilket gör att IR-sensorer eller kontakttermometrar kan mäta varje punkt i omkretsen utan att flyttas.
Underhåll av svetsrotator: Håller utrustningen pålitlig i produktionen
Regelbundet förebyggande underhåll på en svetsrotator kostar en bråkdel av stilleståndstiden och kostnaden för ersättning av lager som orsakas av försummelse — ett enda trasigt rullager i en 200-tons rotator kan resultera i 2–3 dagars produktionsbortfall och 5 000–15 000 USD i reparationskostnader.
- Dagligen: Inspektera rullytorna för inbäddade svetsstänk, skärsår eller plana fläckar. Ta bort stänk med en stålborste eller skrapa innan det stelnar och orsakar ytskador på arbetsstycket eller obalanserad rotation. Kontrollera att jordkablarna är ordentligt fastsatta.
- Varje vecka: Smörj drivkedja, växellåda och rullager enligt tillverkarens specifikationer. Kontrollera att kontrollpanelen visar korrekta hastighetsinställningar och att nödstoppet fungerar korrekt. Inspektera rullarnas monteringsbultar för att lossa vibrationer.
- Månatlig: Kontrollera växellådans oljenivå och skick. Inspektera rullskydd av polyuretan eller gummi för skärsår, revor eller härdning. Mät rulldiametern med en bromsok — ojämnt slitage mellan driv- och tomgångsrullar orsakar hastighetsvariationer på arbetsstyckets yta.
- Årligen: Fullständig inspektion av drivenheten inklusive motorborstar (om DC), växellådans lagerspel och ramsvetsintegritet. Kalibrera om hastighetskontrollen mot en varvräknarreferens. Byt ut rullager proaktivt om drifttimmar överskrider tillverkarens rekommenderade intervall - vanligtvis 8 000–12 000 drifttimmar .
Vanliga frågor om svetsrotatorer
F1: Vad är skillnaden mellan en svetsrotator och en rörrotator?
Termerna är till stor del utbytbara i vanlig butiksanvändning. A svetsrotator är den bredare kategorin — den omfattar alla motordrivna rullsystem som roterar ett cylindriskt arbetsstycke för svetsning, inklusive rör, kärl och trummor. "Rörrotator" är en informell term som oftast används för lättare enheter som är dimensionerade specifikt för tillverkning av rörledningar och rörspolar. Alla rörrotatorer är svetsrotatorer, men tunga kärlsvarvvalsar avsedda för tankar och tryckkärl kallas vanligtvis svetsrotatorer eller vändrullar snarare än rörrotatorer.
F2: Hur beräknar jag rätt rotatorhastighet för min svetsprocess?
Använd formeln: RPM = Körhastighet (mm/min) ÷ (π × Arbetsstyckets diameter i mm) . För ett rör med en diameter på 500 mm svetsat med 350 mm/min körhastighet: RPM = 350 ÷ (3,1416 × 500) = 0,223 RPM . För SAW på ett kärl med en diameter på 2 000 mm vid 250 mm/min: RPM = 250 ÷ (3.1416 × 2.000) = 0,040 RPM . Kontrollera alltid att ditt målvarvtal faller inom rotatorns kontrollerbara hastighetsområde innan köp.
F3: Kan en svetsrotator användas för andra processer än svetsning?
Ja. Svetsrotatorer används också i stor utsträckning för termisk sprutbeläggning, målning och pulverlackering, oförstörande testning (NDT) inspektion av cylindriska komponenter och bearbetningsoperationer såsom slipning eller polering av cylindriska ytor. Alla processer som drar nytta av likformig rotation av ett runt arbetsstycke vid kontrollerad hastighet kan använda samma rotatorhårdvara - driv- och styrsystemet är processagnostiskt. Vissa anläggningar köper rotatorer i första hand för NDT-inspektion och använder dem för svetsning som en sekundär funktion.
F4: Hur många tomgångsenheter behöver en svetsrotator för långa kärl?
Standardkonfigurationen använder en drivenhet och en tomgångsenhet per stödd spann . För fartyg upp till cirka 6–8 meter långa räcker det med en drivning och en tomgångssats. För längre kärl – såsom 12–20 meter värmeväxlarskal eller tornsektioner – lägg till ytterligare en tomgångsenhet för varje 4–6 meter av ytterligare längd utöver det första spännet. Det kritiska kriteriet är att fartyget inte får avböja mer än 1–2 mm mellan stödpunkter under sin egen vikt, för att förhindra ledfel vid rotation.
F5: Vad får ett arbetsstycke att "gå" axiellt på en svetsrotator, och hur förhindras det?
Axiell drift (gång) orsakas av en netto axiell kraftkomponent som uppstår när driv- och tomgångsrullens mittlinjer inte är helt parallella eller när arbetsstyckets yta inte är perfekt cylindrisk. Det förhindras av: (1) in i drivrullarna med 1–3° så att de genererar en lätt motsatt axiell kraft; (2) använda anti-drift elektronisk kontroll som övervakar axiell position via en sensor och automatiskt justerar rullvinkeln; eller (3) installera mekanisk axiella tryckdynor eller ändstopp i ena änden av rotatorramen. Premium självjusterande rotatorer inkluderar vanligtvis elektronisk antidrift som standardfunktion.
F6: Vilka säkerhetsåtgärder är viktiga när man använder en svetsrotator?
Viktiga säkerhetskrav inkluderar: överskrid aldrig den nominella lastkapaciteten — Överbelastning orsakar fel på rullramen och avrullning av arbetsstycket; alltid fäst svetsjordskabeln direkt på arbetsstycket för att förhindra att svetsström passerar genom rullager; säkerställa golvet under och runt rotatorn är fritt från personal vid roterande tunga fartyg; installera mekaniska ändstopp för att förhindra axiell avrinning på sluttande golv; och lämna aldrig ett roterande fartyg obevakat i fart utan ett automatiskt nödstoppssystem aktivt. OSHA 1910.212 (maskinskyddskrav) gäller för motordriven roterande utrustning inklusive svetsrotatorer i amerikanska anläggningar.
Slutsats: Är en svetsrotator rätt investering för din butik?
För varje tillverkningsverkstad som regelbundet svetsar cylindriska komponenter över 200 mm i diameter, levererar en svetsrotator mätbar ROI inom 6–18 månader genom minskade tidsförluster vid ljusbåge, lägre omarbetningshastigheter på grund av minskning av defekter vid svetsning i platt position, och minskad svetsutmattning vid arbete med långa sömmar.
Valbeslutet kommer ner på fyra parametrar: maximal arbetsstyckesvikt (drivens belastningskapacitet spec), diameterområde (drivvalsavstånd och typ), erforderligt varvtalsområde (driver val av motor och växellåda) och produktionsvolym (driver lådan för självjusterande kontra konventionell och för CNC-integration). Matcha dessa fyra parametrar exakt, tillämpa en säkerhetsfaktor på 1,25× för belastningskapacitet och specificera valsmaterial för att matcha dina krav på arbetsstyckets yta.
En väl specificerad, väl underhållen svetsrotator är inte bara ett bekvämlighetsverktyg – det är en produktionstillgång som direkt höjer kvalitetstaket och genomströmningskapaciteten för alla cylindriska tillverkningsoperationer. Speciellt för tryckkärlsbutiker, rörledningstillverkare och vindtornstillverkare är det en viktig komponent i konkurrenskraftig, kodkompatibel svetsproduktion.