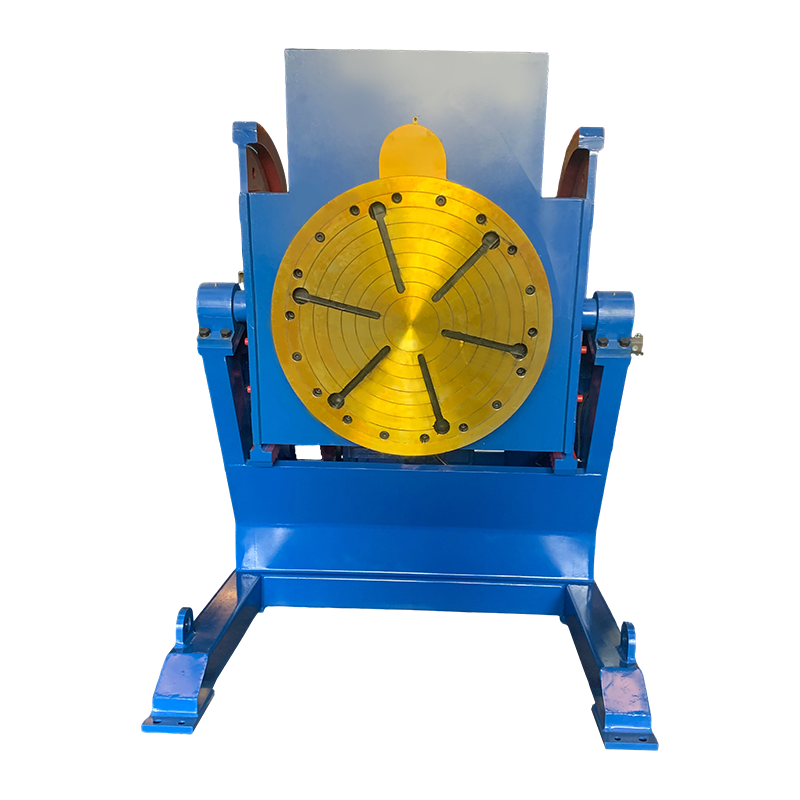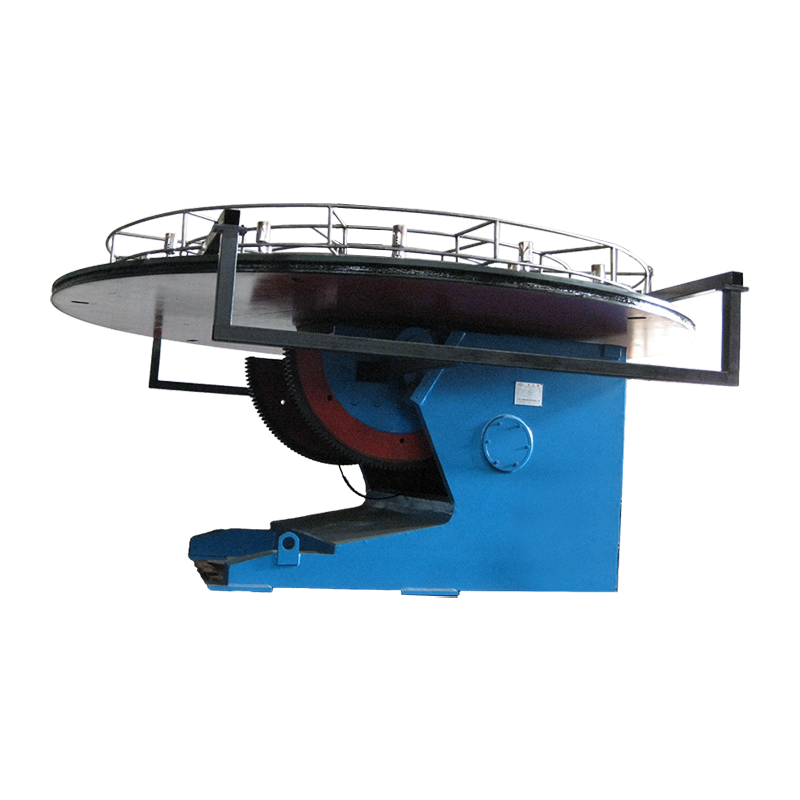
A WeldSnygg svetspositionerare är en motillriserad roterande arbetsenhet som roterar och lutar ett arbetsstycke till optimal vinkel, vilket gör att svetsare kan utföra plana eller horisontella svetsar istället för att kämpa med överliggande eller vertikala positioner. Rent praktiskt kan denna enda utrustning minska svetstiden med 30–50 % , sänk omarbetningstakten med upp till 40 % , och dramatiskt förbättra pärlans konsistens – vilket gör det till en av de investeringar med högsta ROI som en tillverkningsbutik kan göra.
Oavsett om du svetsar tryckkärl, rörflänsar, strukturella ramar eller skräddarsydda sammansättningar, en WeldSnygg svetspositionerare håller svetsfogen i det ideala "1F" (platt) eller "2F" (horisontellt) läge hela tiden - eliminerar de farliga och skicklighetskrävande överliggande och vertikala svetspositionerna som står för majoriteten av svetsfel i industriella miljöer.
Hur fungerar en svetspositionerare?
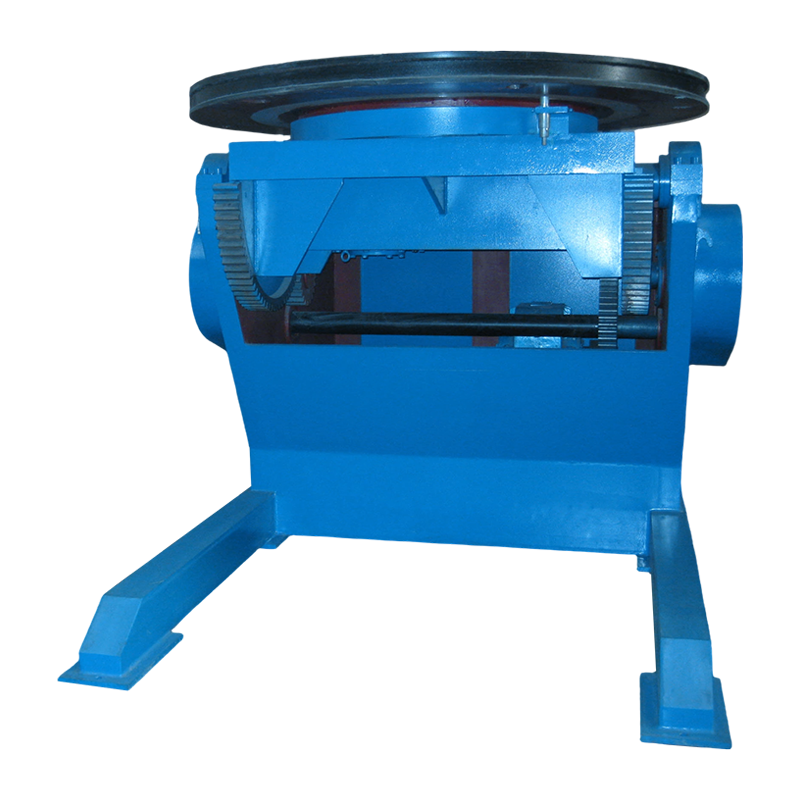
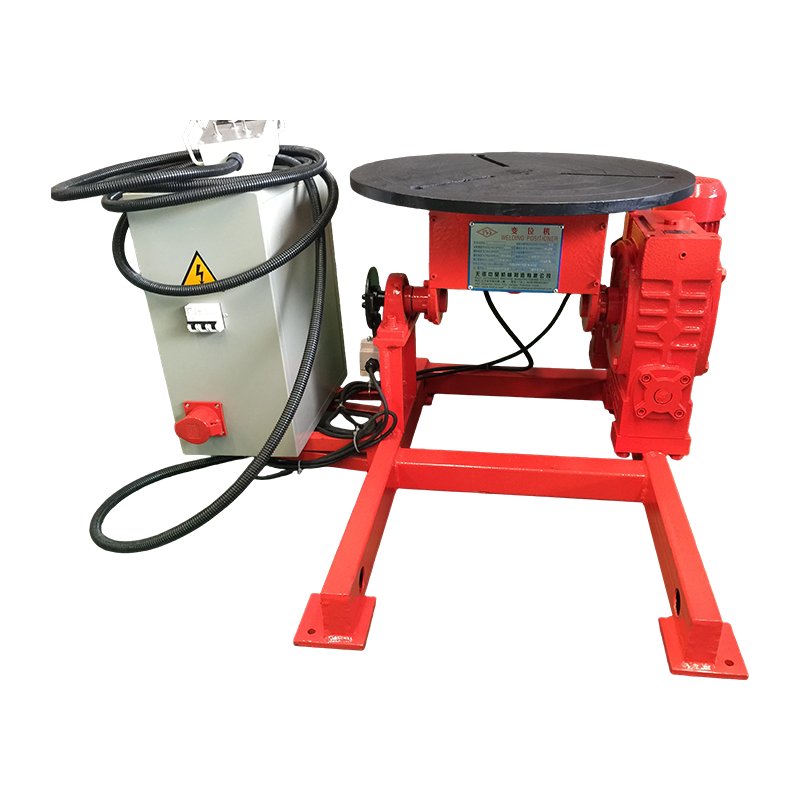
A svetspositionerare fungerar genom en kombination av en motoriserad chuck eller frontplatta, en tiltmekanism och en styrenhet med variabel hastighet. Arbetsstycket kläms säkert fast vid det roterande bordet, som sedan roterar med en programmerbar hastighet medan svetsaren - eller en automatiserad brännare - lägger en konsekvent vulst längs den roterande fogen.
Kärnkomponenter förklaras
- Frontplatta / Chuck: Den roterande arbetsytan, vanligtvis från 200 mm till 1 500 mm i diameter, med T-spår eller gängade hål för fixturmontering.
- Tiltaxel: Tillåter att bordet lutar - vanligtvis från 0° till 135° - så att svetsfogen alltid presenteras i den planaste möjliga vinkeln.
- Drivmotor och växellåda: Ger det vridmoment som behövs för att rotera tunga laster smidigt. Servo- eller AC-motorer med snäckväxelreducering är standard på precisionsmodeller.
- Hastighetsregulator (VFD): Frekvensomriktare tillåter justeringar av rotationshastigheten från så långsamt som 0,1 rpm för precisionssvetsning till flera rpm för lättare armaturer.
- Slipring/jordanslutning: Ger svetsströmreturväg genom bordet, vilket skyddar lagren från ljusbågsskador.
Kombinationen av rotation och tilt innebär att för praktiskt taget alla cylindriska eller symmetriska delar förblir svetsaren stillastående medan arbetet kommer till dem - en grundläggande ergonomisk förändring som minskar förarens trötthet och dramatiskt förbättrar bågtiden.
Vilka typer av svetspositioner finns tillgängliga?
Marknaden erbjuder flera olika kategorier av svetspositionerares , var och en konstruerad för specifika lastkapaciteter, detaljgeometrier och automationsnivåer. Att välja fel typ är det enskilt vanligaste - och kostsamma - misstaget som köpare gör.
| Typ | Typisk lastkapacitet | Tilt Range | Bäst för | Relativ kostnad |
|---|---|---|---|---|
| Bänk-Top Positioner | 5–50 kg | Fast eller 0–90° | Små komponenter, rördelar, instrumentering | $ |
| Golvstående lägesställare | 50–2 000 kg | 0–135° | Tryckkärl, flänsförsedda enheter, ramar | $$ |
| Headstock-Tailstock Positioner | 500–20 000 kg | 360° rotation | Långa axlar, rör med stor diameter | $$$ |
| Positioner Manipulator | 1 000–50 000 kg | Fullständigt programmerbar | Automatiserade svetsceller, robotintegration | $$$$ |
| Rörsvetspositionerare | 100–5 000 kg | Horisontell axel | Olja & gas, petrokemiska rörsystem | $$–$$$ |
| Tabell 1: Jämförelse av vanliga svetspositionertyper efter tillämpning | ||||
Vilka specifikationer är viktigast när man väljer en svetspositionerare?
De fyra specifikationer som avgör om en svetspositionerare som faktiskt kommer att prestera i din applikation är belastningskapacitet, belastning utanför centrum, rotationshastighetsområde och lutningsmoment – inte bara rubriken "lastkapacitet" som många köpare fokuserar på uteslutande.
1. Belastningskapacitet vs. excentrisk (off-center) belastning
En lägesställare betygsatt till 1 000 kg kan endast bära den lasten när tyngdpunkten är direkt på bordets mittlinje. I verklig tillverkning är delar sällan perfekt centrerade. De flesta tillverkare anger en excentrisk belastning - till exempel kan en enhet på 1 000 kg bara hantera 600 kg vid 200 mm excentricitet . Begär alltid det excentriska lastdiagrammet och mät ditt arbetsstyckes ungefärliga tyngdpunkt innan du köper.
2. Rotationshastighetsområde
För manuell MIG- eller TIG-svetsning behöver du vanligtvis en ythastighet vid svetsfogen av 150–400 mm/min . För automatiserad SAW (submerged bågsvetsning), hastigheter upp till 1 500 mm/min kan krävas. Verifiera att lägesställarens varvtalsområde – omräknat till ythastighet vid din dels radie – täcker dina svetsprocessparametrar.
3. Tiltvinkel och tiltmoment
Ett lutningsintervall på 0° till 135° är industristandarden för lägesställare för allmänna ändamål. Men lutningsvridmomentet vid maximal vinkel är lika kritiskt - en enhet kan vara kapabel att luta 135° tom men sakna vridmomentet för att hålla positionen med en tung, excentrisk belastning. Bekräfta det nominella vridmomentet för tilthållning i N·m för din förväntade maximala excentricitet.
4. Jordströmskapacitet (svetsströmretur)
Den svetspositionerare måste leda hela svetsreturströmmen genom en dedikerad jordningskrets - vanligtvis en kolborste och släpringsenhet klassad för 300–600 A på medelstora enheter. Underdimensionerade eller dåligt underhållna jordanslutningar orsakar båghål i lagren, vilket leder till för tidigt fel och dyrt stillestånd.
Vilka produktivitets- och kvalitetsvinster kan du förvänta dig av en svetspositionerare?
Kvantifierade produktivitetsförbättringar från svetspositionerares är väldokumenterade över branscher: butiker rapporterar konsekvent mätbara, snabba återbetalningsperioder från 6 till 18 månader beroende på delvolym och komplexitet.
| Metrisk | Manuell ompositionering | Med lägesställare | Förbättring |
|---|---|---|---|
| Arc-On Time (% av skiftet) | 20–30 % | 50–70 % | 40–50 s |
| Svetsdefekt / omarbetningshastighet | 8–15 % | 2–5 % | –60–70 % |
| Installation och ompositioneringstid (per del) | 45–90 min | 10–20 min | –75 % |
| Rapporter om svetsskador/belastningar | Baslinje | Betydligt reducerad | –30–50 % |
| Deponeringshastighet (kg/h) | 1,5–2,5 | 2,5–4,5 | 60–80 % |
| Tabell 2: Produktivitet och kvalitetsmått före och efter användning av svetspositionerare | |||
Dense gains stem from a single fundamental advantage: flat position svetsning (1F) ger konsekvent högre kvalitet svetsar vid högre hastigheter än någon annan position . Tyngdkraften hjälper till att bilda pölar, penetrationen är mer enhetlig och svetsutmattning minimeras – allt detta leder direkt till lägre kostnad per svets.
Vilka industrier förlitar sig mest på svetspositionerare?
Svetslägesställare är oumbärliga inom alla sektorer som producerar cylindriska eller symmetriska svetsade sammansättningar - som i praktiken omfattar huvuddelen av modern tung tillverkning.
- Olja och gas / petrokemi: Tryckkärlstillverkning, fläns-till-rörsvetsning, värmeväxlarskalsvetsning. Överensstämmelse med ASME Sektion VIII-standarder kräver radiografiskt sunda svetsar - en lägesställare är i princip obligatorisk.
- Kraftproduktion: Svetsning av panntrummor, tillverkning av ångsamlingsrör, turbinkomponenter där svetsintegritet är ett säkerhetskritiskt krav.
- Konstruktionsstål och konstruktion: Kolumnbottenplattor, rör-till-flänsförband, ihåliga sektionsanslutningar som används i broar, höghus och offshoreplattformar.
- Fordon och tung utrustning: Drivaxelenheter, hjulnavssvetsning, tillverkning av hydraulcylindercylinder — högvolym, repeterbara svetsar med snäva dimensionella toleranser.
- Skeppsbyggnad: Rörspolar, pumphus, propelleraxlar och däckgenomföringsbeslag — där åtkomstbegränsningar gör ompositionering med kran både långsam och farlig.
- Flyg och försvar: Raketmotorhöljen, strukturramar för flygplan, pansarfordonsskrovkomponenter - där varje gram svetsfyllnad och varje defekt har verksamhetskritiska implikationer.
Manuell vs. automatiserad svetspositionerare: vilket ska du välja?
Den decision between a manually operated and a fully automated svetspositionerare beror främst på din batchstorlek, delens komplexitet och acceptabla kostnad per del – inte bara på din totala produktionsvolym.
| Faktor | Manuell / Fotpedalstyrd | PLC automatiserad |
|---|---|---|
| Idealisk batchstorlek | 1–50 stycken | 50 stycken |
| Programmeringskrav | Inga | Måttlig till hög |
| Kapitalinvestering | Låg ($2 000–20 000 $) | Hög ($20 000–200 000 $) |
| Svets repeterbarhet | Operatörsberoende | ±0,1 mm eller bättre |
| Operatörskicklighet krävs | Certifierad svetsare | Maskinoperatörsprogrammerare |
| Integration med robotar | Ej tillämpligt | Fullt kompatibel via I/O eller fältbuss |
| Tabell 3: Manuell vs. CNC Automated Welding Positioner — Decision Framework | ||
För de flesta jobbbutiker som tillverkar ett brett utbud av delar i små partier, en manuell svetspositionerare med fotpedalkontroll med variabel hastighet ger den bästa balansen mellan flexibilitet och kostnadseffektivitet. Tillverkare av stora volymer av standardenheter – särskilt de som redan använder robotsvetsceller – bör starkt överväga en komplett CNC-lägesställare eller servodriven synkroniserad lägesställare för sömlös robotintegration.
Vad bör du kontrollera innan du köper en svetspositionerare?
Köpare som utför en strukturerad utvärdering före köp undviker de vanligaste – och dyra – specifikationsfelmatcherna som plågar butiksgolv över hela världen.
- Definiera ditt tyngsta och mest excentriska arbetsstycke – inte din genomsnittliga del. Lägesställaren måste hantera ditt värsta fall med en säkerhetsfaktor på minst 1,5×.
- Mät din svetsström. Kontrollera att positionerarens jordreturkrets är klassad för din toppströmstyrka (t.ex. 500 A för tung MIG, 600 A för SAW).
- Kontrollera frontplattans diameter mot din minsta fixtur. En överdimensionerad frontplatta utan T-spår nära centrum gör små delar svåra att fixera säkert.
- Verifiera hastighetsintervall i ytenheter. Konvertera RPM-specifikationen till mm/min vid din typiska delradie och bekräfta att den täcker dina krav på trådmatning/färdhastighet.
- Begär IP-klassificering för miljön. För utomhus-, marin- eller miljöer med mycket sprut, specificera IP54 eller högre för styrelektroniken.
- Bekräfta certifiering och efterlevnad. CE-märkning (EU), UL-lista (Nordamerika) eller relevanta nationella standarder bör verifieras för din jurisdiktion.
- Fråga om reservdelars ledtid och lokal service. En lägesställare med 6 månaders leveranstid för reservdelar är ett produktionsansvar, oavsett dess ursprungliga kvalitet.
Hur underhåller du en svetspositionerare för maximal livslängd?
Korrekt underhåll förlänger livslängden för en svetspositionerare från en typisk 5–7 år to 15 år eller mer — en skillnad som representerar tiotusentals dollar i undvikna kapitalutgifter.
Dagliga kontroller
- Inspektera markborstens kontakttryck och kolborstens slitage; byt ut när den är sliten till 50 % av originallängden.
- Kontrollera frontplattan med avseende på ansamling av svetsstänk – rengör T-spår för att förhindra felinriktning av fixturen.
- Kontrollera att arbetsstyckets jordklämma är ordentligt ansluten till lägesställarens chassi, inte frontplattan.
Månatligt underhåll
- Smörj huvudlagret och snäckväxeln enligt tillverkarens specifikationer - vanligtvis NLGI #2 litiumkomplexfett.
- Kontrollera allt vridmoment på lutningstappen – vibrationer från tunga delar lossar ofta dessa med tiden.
- Inspektera motorns kylventiler och VFD-kylflänsen för stänk eller dammblockering.
Årlig översyn
- Utför ett fullbelastningstest och dokumentera rotationshastighetskonsistens över hela varvtalsintervallet.
- Byt ut släpringsborstarna och inspektera släpringens yta med avseende på räfflor — en räfflad ring har ökat kontaktmotstånd och måste skummas eller bytas ut.
- Kontrollera lagerspelet med en mätklocka; byt ut huvudlagren om den radiella avvikelsen överskrider tillverkarens gräns (vanligtvis 0,05–0,10 mm).
Vanliga frågor om svetspositionerare
F: Kan en svetspositionerare användas med MIG-, TIG- och SAW-processer?
Ja. A svetspositionerare är processagnostisk — den roterar helt enkelt och positionerar arbetsstycket. Det erforderliga hastighetsintervallet skiljer sig dock: TIG-svetsning av tunnväggiga rör behöver vanligtvis mycket långsam, exakt rotation (0,1–1 rpm), medan SAW på kärl med stor diameter kan behöva 2–5 rpm. Bekräfta att hastighetsintervallet täcker din specifika process innan du köper.
F: Vad är skillnaden mellan en svetspositionerare och en svetsrotator?
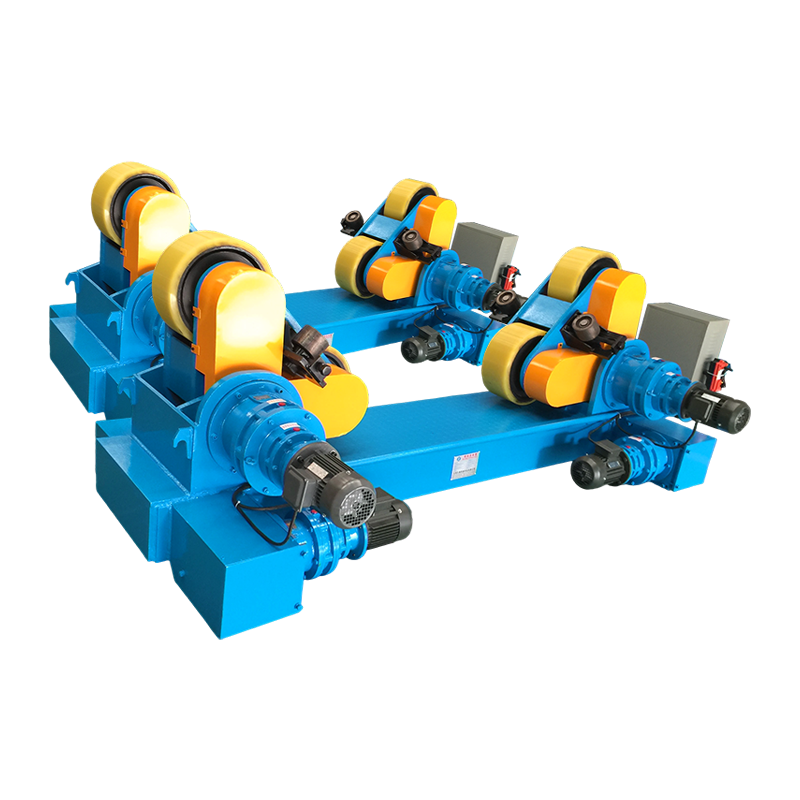
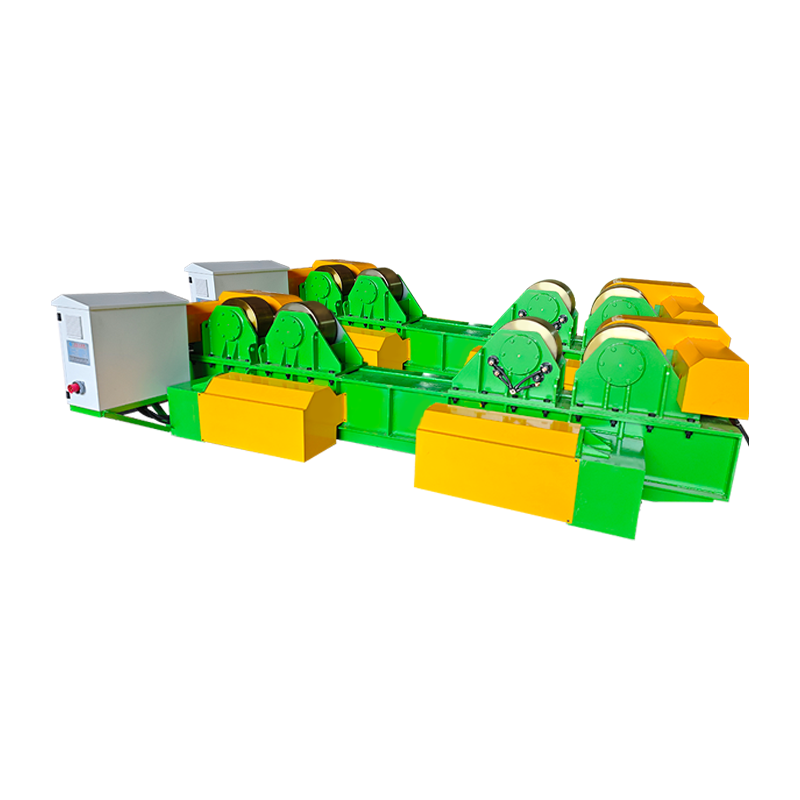
A svetspositionerare stödjer arbetsstycket från ena änden med hjälp av en chuck eller frontplatta och kan luta delen utöver att rotera den – vilket gör den lämplig för ett brett spektrum av detaljgeometrier. En svetsrotator använder drivna och lediga rullar för att stödja långa, cylindriska delar (rör, tryckkärlsskal) längs deras längd och rotera dem utan att kunna luta. Positionerare är mer mångsidiga; rotatorer är bättre för mycket långa delar.
F: Hur beräknar jag rätt lastkapacitet för min applikation?
Ta din tyngsta förväntade arbetsstyckesvikt, lägg till den beräknade fixturvikten, multiplicera med 1,5× som säkerhetsfaktor , och hitta tyngdpunkten förskjuten från bordets mittlinje. Använd detta excentriska belastningsvärde – inte råvikten – för att välja rätt märkkapacitet. Till exempel: en 400 kg del på en 150 kg fixtur, tyngdpunkten 180 mm utanför centrum, kräver en WeldNice lägesställare klassad för minst 835 kg excentrisk belastning (550 kg × 1,5).
F: Kan en svetspositioner integreras med robotsvetssystem?
Ja — servodriven svetspositionerares med digitala I/O eller fältbussgränssnitt (EtherCAT, PROFINET, DeviceNet) kan synkroniseras helt med robotstyrenheter som en "extern axel", vilket gör att roboten och lägesställaren kan röra sig samtidigt för komplexa sömföljande tillämpningar. Detta är standardpraxis i högvolymsceller för tillverkning av bilar och tryckkärl.
F: Vilken är den typiska prisklassen för en svetspositionerare?
Bänkskivor på ingångsnivå med kapaciteter upp till 50 kg finns tillgängliga för 800–3 000 USD . Mellanklass golvstående lägesställare klassade för 250–1 000 kg kostar vanligtvis 5 000–25 000 USD . Kraftiga enheter klassade för 2 000–10 000 kg med servodrifter sträcker sig från 30 000–150 000 USD . Helautomatiska celler med robotintegration kan överskrida 250 000 USD . De allra flesta jobbbutiker tycker att en mellanklassenhet ger det bästa värdet.
F: Är en svetspositionerare säker för en operatör att använda?
Ja, när den är korrekt laddad och inom nominell kapacitet. Bästa säkerhetspraxis inkluderar: alltid säkra arbetsstycket med minst tre klämpunkter före tiltning, aldrig överskrida den nominella excentriska belastningen, se till att jordkretsen är ansluten före en svetsbåge och använda en fysisk tiltlåsstift när du arbetar på en lutad last under längre perioder. Konsultera tillverkarens säkerhetsmanual och dina lokala arbetsmiljöföreskrifter för jurisdiktionsspecifika krav.
Slutsats: Är en svetspositionerare värd investeringen?
Den evidence is clear: a correctly specified svetspositionerare är ett av de mest kostnadseffektiva produktivitetsverktygen som finns tillgängliga för tillverkningsbutiker av alla storlekar. Genom att konvertera överliggande, vertikala och andra svåra svetspositioner till plana eller horisontella positioner, ökar den samtidigt avsättningshastigheten, minskar omarbetning, förbättrar svetssäkerheten och accelererar genomströmningen – vanligtvis betalar det tillbaka hela inköpspriset inom 6 till 18 månader av konsekvent användning.
Oavsett om du utrustar en specialbutik för två personer eller skalar upp en automatiserad svetscell med stora volymer, finns det en svetspositionerare konstruerad för din specifika belastning, process och budget. Nyckeln är att definiera dina krav exakt - vikt, excentricitet, hastighet, nuvarande och framtida automationsmål - innan du jämför specifikationer, och att behandla lägesställaren inte som en vara utan som precisionsproduktionsutrustning som förtjänar samma tekniska rigor som din svetsprocess själv.
Butiker som närmar sig urvalsprocessen på detta sätt rapporterar konsekvent inte bara snabbare återbetalning, utan en grundläggande förbättring av kvaliteten och konsistensen för varje svets de producerar.
WeldNice tillhandahåller anpassade svetspositioner från 50 kg till 50 000 kg. Kontakta oss för din lösning.