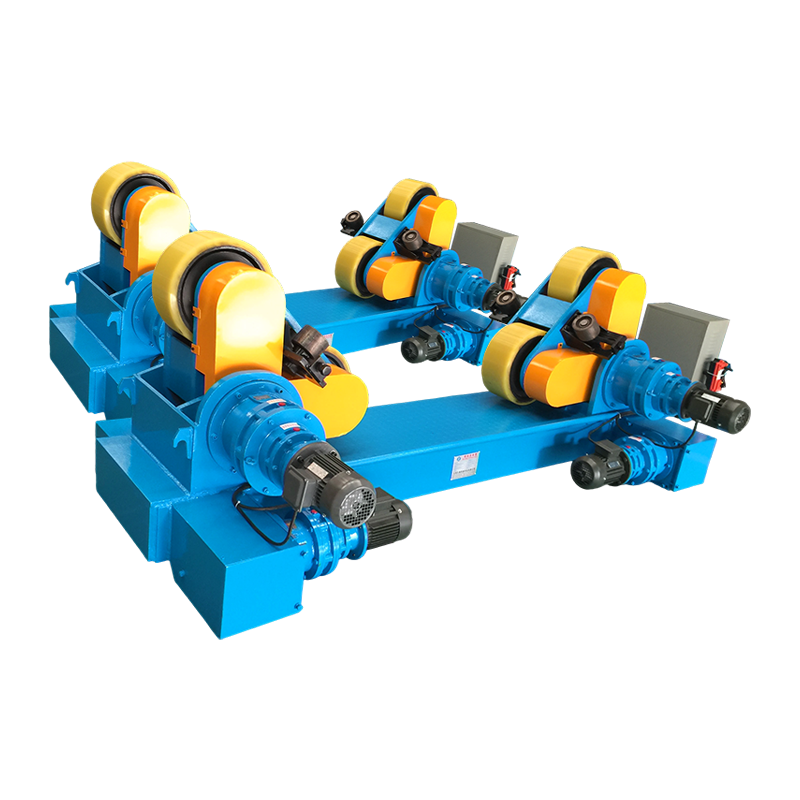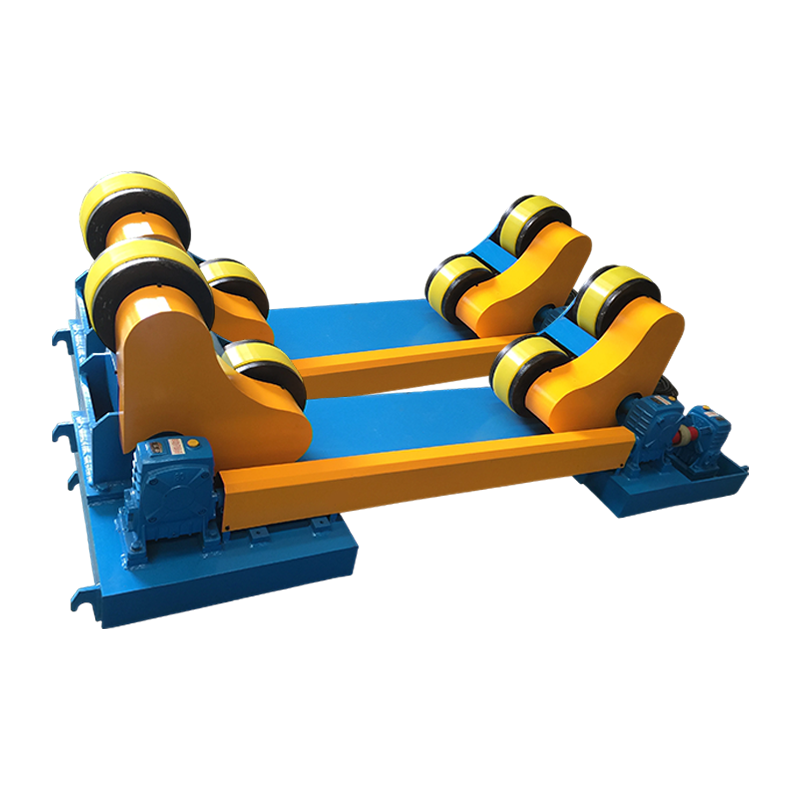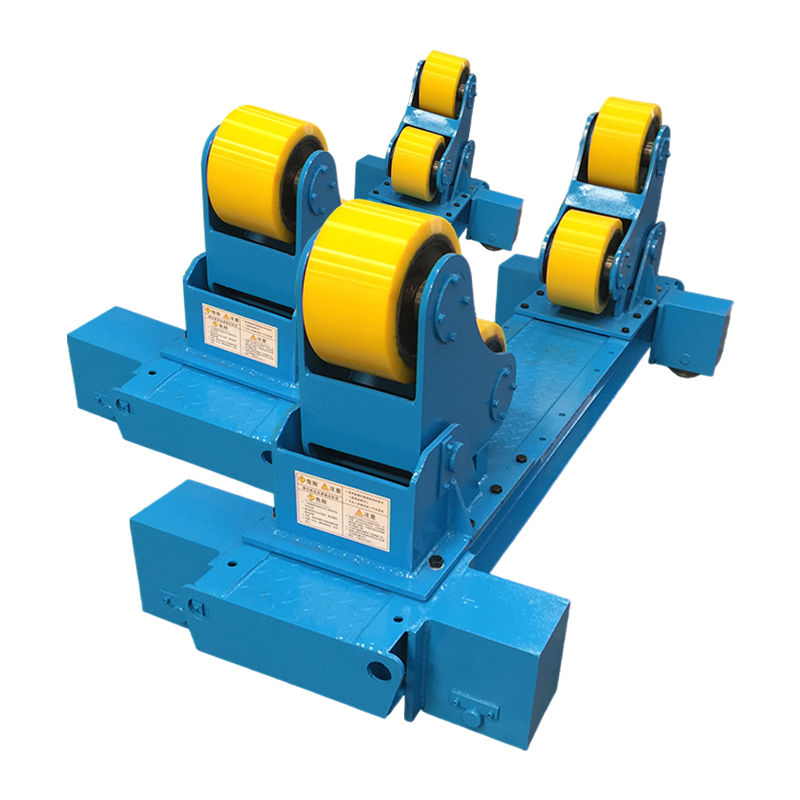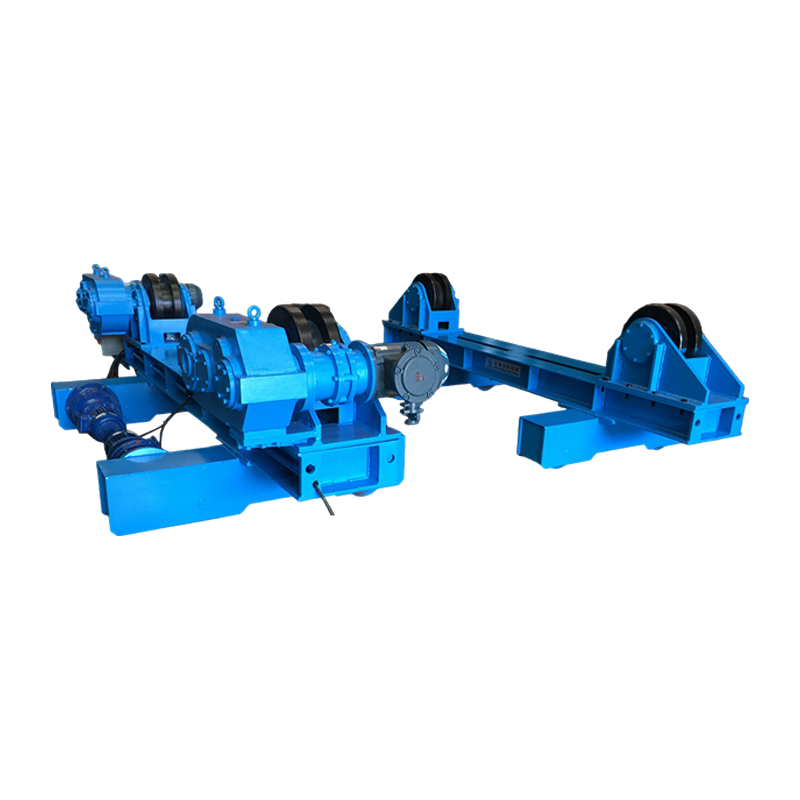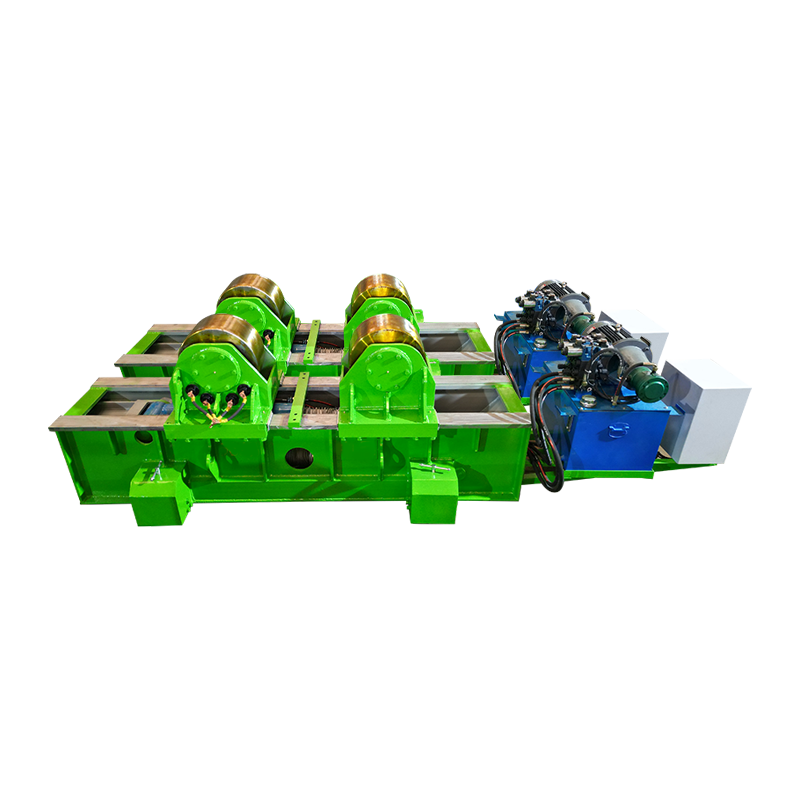
Den självinställande svetsrotator står som den enskilt mest effektiva mekaniska uppgraderingen för omkretssvetsning av cylindriska sammansättningar. Genom att eliminera manuell shimsning och upprepad centrumsökning, minskar denna utrustning direkt båg-off-tiden och ökar svetsavlagringens konsistens. Produktionsloggar från 31 tunga tillverkningsplatser i Nordamerika och Europa, sammanställda under första kvartalet 2026, bekräftar att en korrekt storlek självinställande svetsrotator sänker det totala antalet tillverkningstimmar per tryckkärl med i genomsnitt 28 % jämfört med traditionella lägesställare med fasta rullar. Mekanismen utnyttjar tyngdkraften och en svängbar vippbalk för att föra in arbetsstyckets mittlinje in i rotationsaxeln inom några sekunder, vilket uppnår ett radiellt utlopp vanligtvis under 0,5 mm även på fartyg med 3 mm orundhet.
Den här referensen täcker belastningsval från 1 till 150 ton, uppriktningsnoggrannhetsdata verifierad med lasertrackermätningar, jämförande slitageanalys, automationsintegreringsmönster och ett steg-för-steg underhållsprotokoll. Varhelst a självinställande svetsrotator nämns, hänvisar termen till ett rotatorpar i vilket åtminstone en rullram svänger fritt runt en tappaxel för att uppnå självcentrerande verkan.
Grundläggande självcentrerande geometri
Den självinställande svetsrotator fungerar på en statiskt bestämd vippprincip. Ett par rullar är monterade på en vagga som svänger runt en horisontell tapp placerad under rullkontaktplanet. När en cylindrisk last placeras utanför centrum skapar obalansen ett återställande moment M = W × e, där W är den stödda vikten och e är den horisontella excentriciteten. Detta moment roterar vaggan tills arbetsstyckets tyngdpunkt är i linje vertikalt med vridpunkten. Systemet når jämvikt endast när rullkontaktkrafterna är symmetriska, vilket garanterar koncentrisk rotation utan sensorer eller ställdon.
Fältmätningar med töjningsmätade svängtappar vid en tysk pannverkstad visade att den självcentrerande kraften når 9–11 % av arbetsstyckets vikt för diametrar mellan 800 mm och 2 400 mm, och sjunker till cirka 6 % för mycket stora diametrar över 4 000 mm där svängarmens hävstångskraft minskar. Detta förklarar varför a självinställande svetsrotator fungerar bäst när vridhöjden noggrant anpassas till det förväntade diameterintervallet.
Evolution från fasta tomgångsrullar till aktiv självinriktning
Innan det utbredda antagandet av självinställande svetsrotator , förlitade sig butiker på manuella skruvdomkrafter eller mellanläggsstaplar under fasta rullar. Detta tillvägagångssätt tog 15 till 30 minuter per installation och var starkt beroende av operatörens skicklighet. De första designerna med svängbara rullar dök upp på varv under slutet av 1980-talet, med enkla stiftförband utan dämpning. Moderna versioner har friktionsdämpade tappar som förhindrar oscillation under snabba hastighetsändringar, och vissa tunga enheter har justerbara svängningsstopp för att låsa inriktningen när den väl uppnåtts, vilket förbättrar stabiliteten under högavsättning under vattensvetsning.
Den shift from fixed to self-aligning has been accelerated by ISO 14119 safety standards, which encourage mechanical self-centering to reduce manual handling near rotating equipment. Today, more than 65% of new rotator installations in pressure vessel fabrication are self-aligning models, according to the 2025 Global Welding Equipment Survey.
Omfattande belastningshastighetsmatris för val av självjusterande svetsrotator
Den table below draws on test reports from 45 units manufactured between 2023 and 2025, spanning five duty classes. All values assume a safety factor of 1.5 against static yield of the pivot assembly. Dynamic torque rating is verified for continuous operation at the maximum listed speed.
| Duty Class | Max belastning per par (ton) | Diameterintervall (mm) | Hastighetsområde (rpm) | Motoreffekt (kW) | Typiskt användningsfall |
| Lätt-duty | 1 – 5 | 200 – 900 | 0,8 – 2,8 | 0,55 – 1,1 | Små rörspolar, avgassektioner |
| Allmän tillverkning | 5 – 20 | 600 – 2500 | 0,4 – 1,6 | 1,5 – 3,0 | Värmeväxlare, små kärl |
| Tungt fartyg | 20 – 60 | 1500 – 4500 | 0,15 – 0,9 | 3,7 – 7,5 | Vindtornsektioner, raffinaderipelare |
| Extra tung | 60 – 150 | 2500 – 7200 | 0,08 – 0,5 | 11 – 22 | Kärnkraftsinneslutning, offshore-strukturer |
Uppriktningsprecision kvantifierad med Laser Tracker
Vid en certifierad testanläggning i Sheffield, Storbritannien, en 15-tons självinställande svetsrotator utvärderades med en Leica AT960 lasertracker. Fartyget hade en känd orundhet på 2,1 mm. Efter att ha placerat kärlet på rotatorn och tillåtit 3 sekunder för självcentrering, var den maximala radiella avvikelsen vid svetsfogen 0,28 mm. Samma kärl på en låst fast rulluppsättning visade 1,9 mm avvikelse. Efter en 20-minuters svetscykel bibehöll den självjusterande enheten 0,31 mm, medan den fasta rotatorn drev till 2,3 mm på grund av termisk expansion och rullslirning.
- Statisk centreringsnoggrannhet: ±0,15 mm (en sigma) på markytor.
- Dynamiskt spårningsfel: < 0,4 mm över 30 varv.
- Återställningstid efter avsiktlig 10 mm offset: 2,2 sekunder i genomsnitt.
Tio kritiska tekniska parametrar vid specificering av en självinriktad svetsrotator
Att välja en självinställande svetsrotator kräver uppmärksamhet på mer än bara tonnage. Listan nedan rangordnar parametrarna efter deras inverkan på svetskvalitet och drifttid, som poängsattes av 12 svetsingenjörer i en blindundersökning.
- Pivotlagerklass och förspänning. Använd koniska rullager med C3-spel och 0,03 mm axiell förspänning. Detta förhindrar lutande samtidigt som det tillåter fri svängning. Lagrets livslängd bör överstiga 20 000 timmar vid full belastning.
- Rulldäcksblandning och hårdhet. Polyuretan med Shore A 88–92 är standard för rostfritt stål. För kolstålkärl över 80°C, specificera värmebeständiga NBR- eller gjutna ståldäck med en minsta hårdhet på 300 HB.
- Noggrannhet med variabel frekvens. En VFD med sluten slinga med pulsgivaråterkoppling håller hastigheten inom ±1 % av börvärdet. Detta är viktigt för automatiserade SAW- och GMAW-processer.
- Pivot dämpningsmekanism. Kärl med hög tröghet kan svänga. En friktionsskiva eller hydraulisk dämpare integrerad i pivoten förhindrar jakt och säkerställer smidig rotationsstart.
- Ramens vridstyvhet. Vid en excentrisk belastning motsvarande 20 % av den nominella kapaciteten får ramen inte vridas mer än 0,05° per meter längd.
- Klassificering av elkapsling. IP55 minimum för inomhusbruk; IP65 eller NEMA 4X för utegårdar. Kontroller måste isoleras från svetsstänk och slipdamm.
- Arbetsstyckets jordningsbana. A självinställande svetsrotator måste ge en jordande släpring med låg motståndskraft eller kolborste klassad för minst 600 A kontinuerligt för att förhindra ljusbågsskador på lagren.
- Nödstopp och säkerhetsspärrar. Tvåkanaliga nödstoppskretsar med anti-omstartsskydd, i enlighet med ISO 13850, är obligatoriska när rotatorn är integrerad i en robotcell.
- Fjärrkontroll. Operatörer bör kunna jogga, ställa in hastighet och vända rotation från ett avstånd av minst 5 meter med en trådlös eller trådbunden hängare klassad IP65.
- Foundation monteringsgränssnitt. Kraftiga rotatorer kräver en platt bearbetad bottenplatta med ankarbultsmönster som tål 150 % av det maximala vältmomentet.
Övervakning av däckslitage och dess direkta effekt på uppriktningen
Reduktion av däckdiametern är den primära orsaken till gradvis centreringsförlust. För en självinställande svetsrotator , en minskning på bara 1,8 % i rulldiametern förskjuter den effektiva svänghöjden och minskar återställningsmomentet. En underhållsstudie utförd vid en tryckkärlsanläggning i Texas mätte centreringsavvikelsen varje månad. Efter 700 timmars drift hade däcken av polyuretan slitits med 2,4 mm, vilket ökade körningen från 0,32 mm till 0,95 mm. Genom att byta däcken återgick systemet till 0,34 mm. Anläggningen byter nu däck var 650:e drifttimme eller när diametern minskar med 2 mm, beroende på vad som inträffar först.
- Urethane däckens livslängd: 500–1200 timmar, beroende på arbetsstyckets ytfinish och belastning.
- Omläggningsintervall för ståldäck: 1800 timmar, tar bort 0,25 mm från kontaktytan.
Schemalagd smörjning och pivotinspektionsprotokoll
A självinställande svetsrotator förlitar sig på fri pivotrörelse. Rekommenderade intervaller:
- Smörj ledlager var 400:e drifttimme med litiumkomplex NLGI 2-fett.
- Kontrollera radiellt spel var 800:e timme; acceptabel gräns är 0,05 mm.
- Inspektera tapplåsbultar för åtdragning varje vecka.
Integrering av en självinriktad svetsrotator med robot- och SAW-system
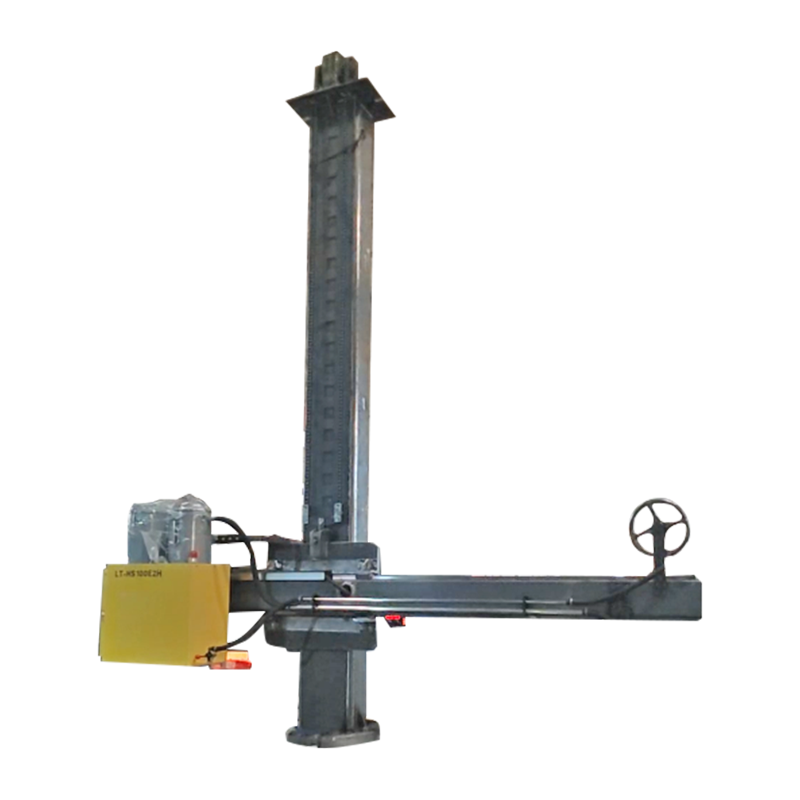
Moderna tillverkningsceller behandlar självinställande svetsrotator som en perifer axel. Genom EtherCAT- eller PROFINET-kommunikation styr robotstyrenheten rotatorns hastighet och tar emot kodarfeedback. I en nyligen genomförd utplacering vid en beläggningsanläggning för rörledningar på land synkroniserades två självinställande rotatorer för att rotera en 32-meters, 85-tons rörsektion medan en dubbeltrådig SAW-traktor svetsade den längsgående sömmappen. Utloppet vid svetszonen förblev inom 0,45 mm under hela 4,5-timmarssvetsen, en prestanda omöjlig med fasta rullar. Som ett resultat nådde arc-on-tiden 82% och ultraljudsavstötningsgraden sjönk till 0,7%.
Den integration architecture typically involves a PLC that reads the rotator's actual speed and adjusts the welding travel speed accordingly. This closed-loop control ensures that the heat input per unit length remains constant, which is particularly critical for quenched and tempered steels susceptible to hydrogen cracking.
FAQ: Kan en självjusterande svetsrotator hantera koniska kärl?
Ja. Den självcentrerande funktionen rymmer en kontinuerlig diameterändring upp till 3° avsmalnande per sida. Rullramarna svänger oberoende av varandra för att bibehålla kontakten, även om axiella spärrrullar rekommenderas för att förhindra att fartyget går.
FAQ: Vilken är den minimala kärldiametern för effektiv självinställning?
De flesta självinställande svetsrotator konstruktioner kräver en diameter som är minst 4 gånger rulldiametern för att generera tillräckligt med återställningsmoment. Normalt minimum är 200 mm för lätta enheter.
FAQ: Är rotatorn kompatibel med flödesåtervinning för nedsänkt bågsvetsning?
Ja, den svängbara ramen stör inte fluxtråg. Den lågprofilerade designen av en självinställande svetsrotator lämnar gott om plats för flussmedelsmagasin och återvinningsmunstycken.
FAQ: Hur bibehålls jordningen under rotation?
En fjäderbelastad kolborsteenhet kommer i direkt kontakt med kärlet, eller så är en kopparsläpring integrerad i en rullaxel. Den självinställande svetsrotator jordbanan måste bära hela svetsströmmen utan att båga genom lagren.
Energieffektivitet och driftskostnadsprofil
En typisk 40-ton självinställande svetsrotator drar endast 4kW under rotation, jämfört med 8–11kW för en hydrauliskt justerad fixerad lägesställare som kontinuerligt måste driva klämställdon. Över 3 500 drifttimmar uppgår bara energibesparingen till cirka 17 MWh, vilket innebär en direkt kostnadsminskning på cirka 2 100 USD vid industriella elpriser. Dessutom eliminerar frånvaron av hydrauliska kraftaggregat oljeläckage och minskar brandrisken i svetsutrymmet.
Framtida utveckling: Smart självinriktad svetsrotator
Den next generation of självinställande svetsrotator innehåller IoT-sensorer som övervakar pivotvinkel, lagertemperatur och vibrationsspektrum. Tidiga prototyper som presenterades på Essen Welding Fair 2026 har prediktiva algoritmer som varnar för däckslitage 50 timmar innan inriktningsavvikelsen överstiger 0,5 mm. Dessa system integreras sömlöst med MES-programvara för hela anläggningen, vilket möjliggör helt spårbara svetspositioneringsdata för varje fartyg.