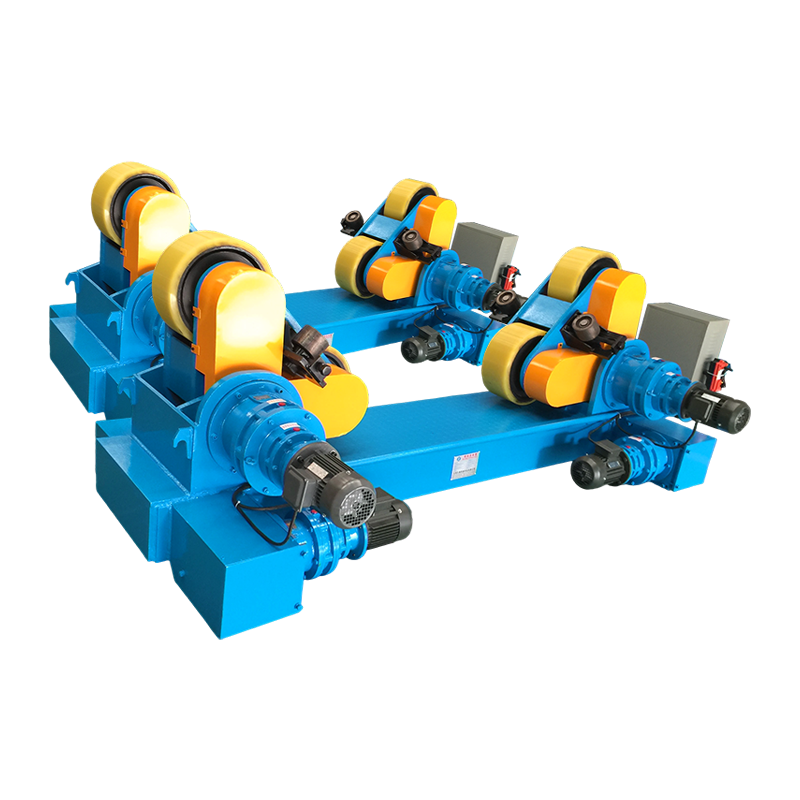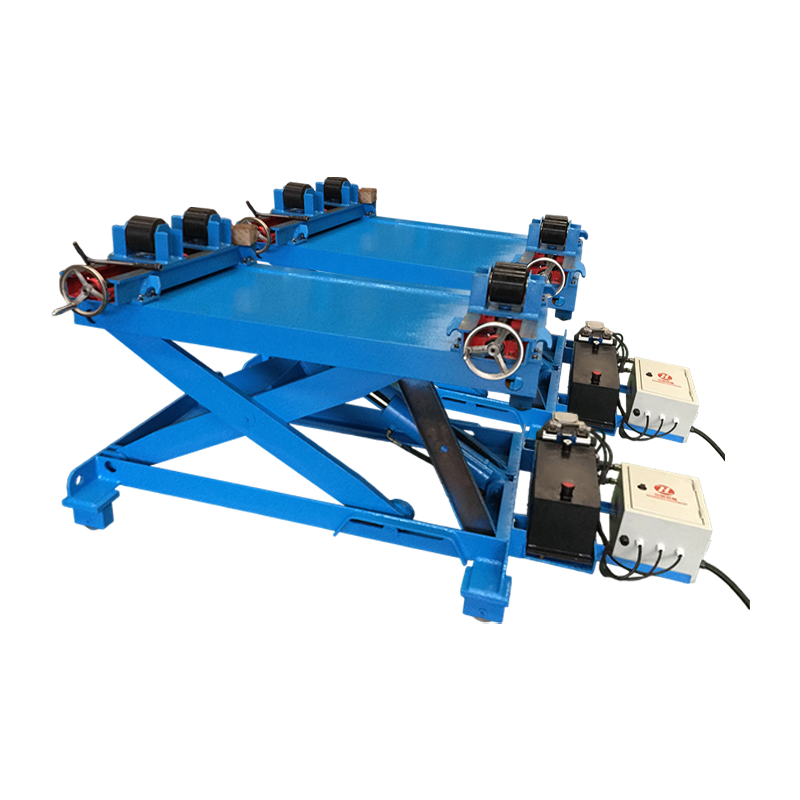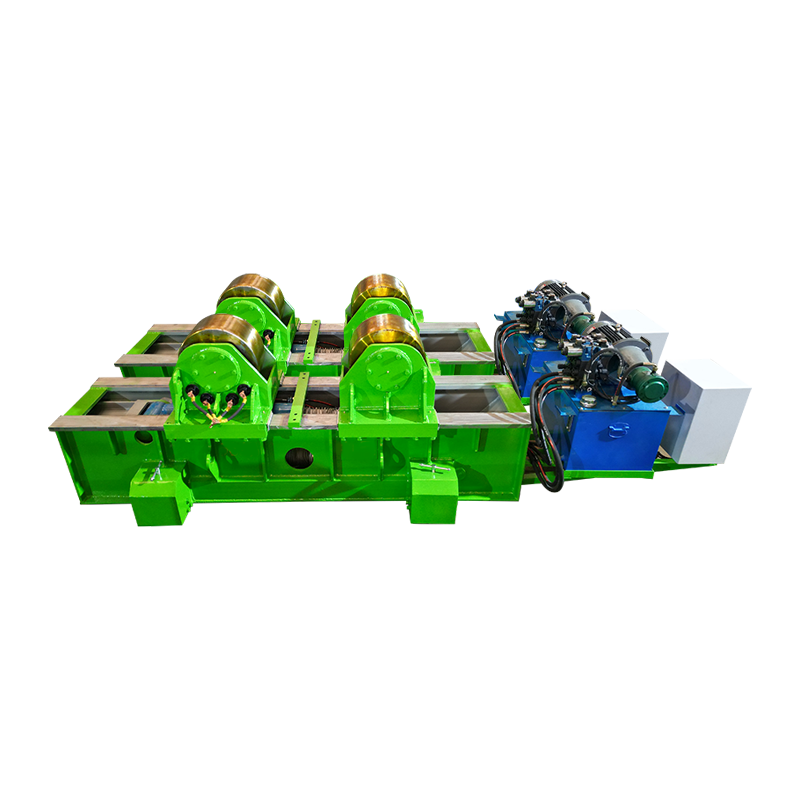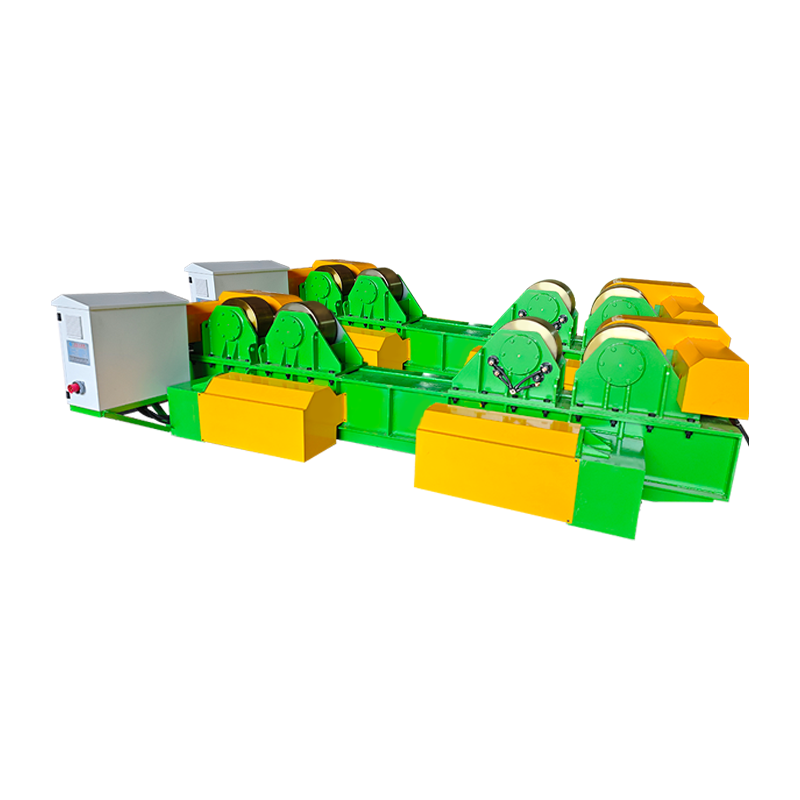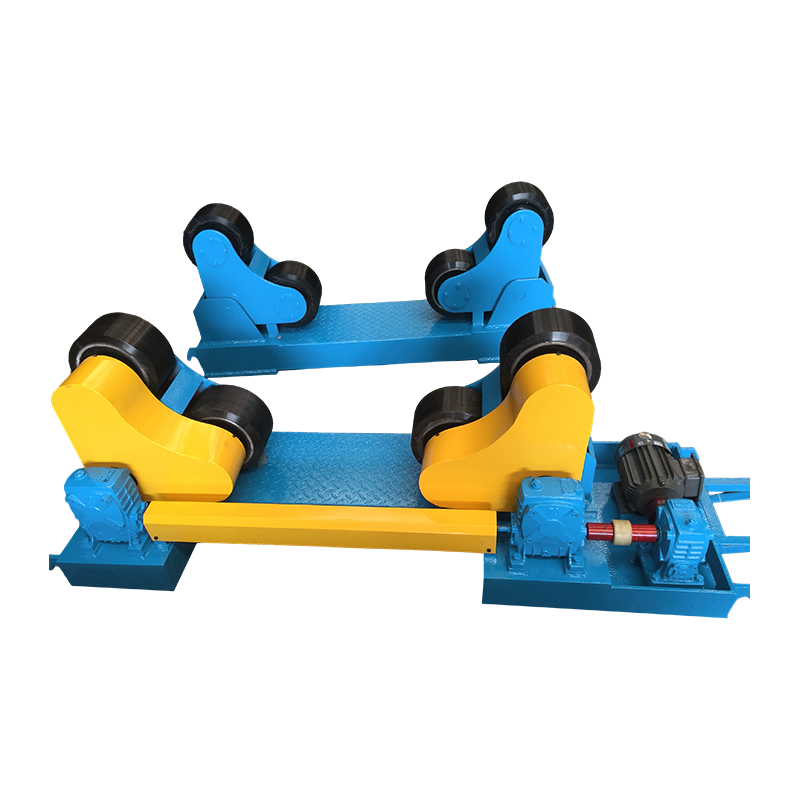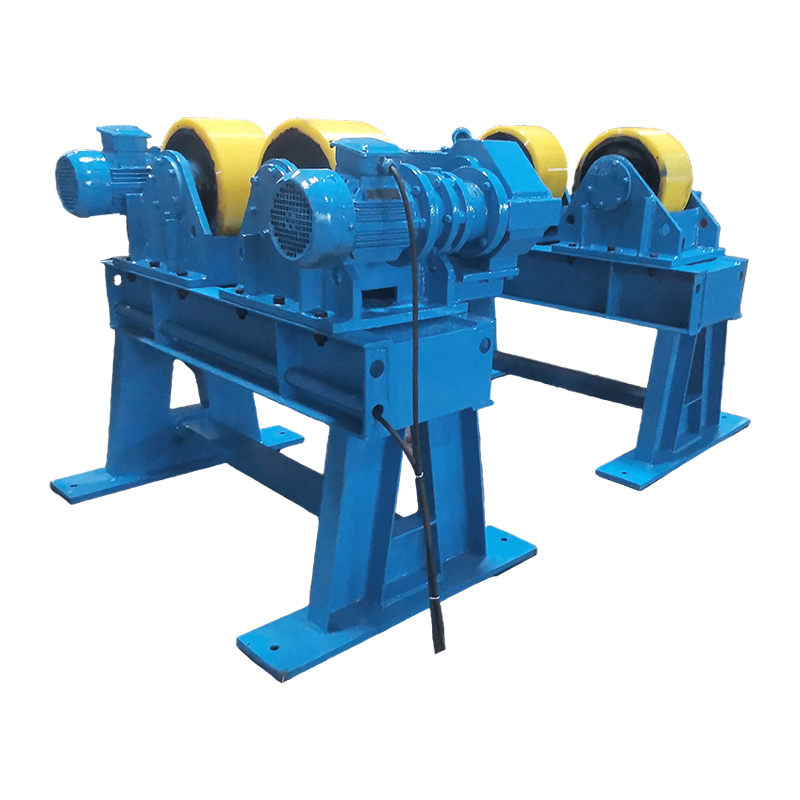
A rörsvetsrotator vänder cylindriska arbetsstycken under svetsbrännaren och bibehåller automatiskt den idealiska körhastigheten för varje pass. Denna enstaka uppgradering kan skjuta upp arc-on-tiden från under 20 % till mer än 60 % och höja deponeringshastigheterna med upp till 300 %, enligt en produktivitetsundersökning 2023 av Fabricators & Manufacturers Association. Butiker som använder driven rotation rapporterar konsekvent färre defekter, mindre omarbetning och en snabb avkastning på investeringen.
Lås upp hastighet och konsistens med en rörsvetsrotator
Användning av en rörsvetsrotator minskar cykeltiden genom att automatisera rotationen, vilket möjliggör kontinuerliga flergångssvetsar utan att operatören flyttar om. Vid manuell rörrullning stannar en svetsare ofta med några minuters mellanrum för att flytta om arbetsstycket, vilket splittrar bågen och minskar den faktiska svetstiden. Data från American Welding Society's Welding Handbook indikerar att manuell svängning vanligtvis begränsar bågtiden till 15–25 % av skifttimmar. När en rörsvetsrotator tar över, överskrider ljusbågstiden regelbundet 60 %, vilket innebär att mer svetsmetall avsätts per skift utan att arbetstimmar ökar.
Effekten på reshastigheten är lika mätbar. En standard 12-tums schema 40-rörskarv som kräver 35 minuters manuell rullning kan slutföras på ungefär 12 minuter med en rotator inställd på 250 mm/min. Under en veckas dubbelskiftsproduktion översätts den skillnaden till hundratals ytterligare färdigställda fogar. Dessa siffror överensstämmer med Fabricators & Manufacturers Associations benchmarkingrapport för 2023, som fann att medelstora fartygsbutiker använder svetsrotatorer förbättrade den totala utrustningens effektivitet med 28 % under första kvartalet av implementeringen.
Matchande belastningskapacitet och rördiameter: en direkt jämförelse
Nyttolastklassificeringen bestämmer direkt vilka jobb en rotator kan hantera, och överskridande av denna gräns leder till motorutbränning eller överdrivet radiellt avbrott. Varje rörsvetsrotator är designad kring ett specifikt viktområde och diameter kuvert. En enhet som är klassad för 1 ton kan hantera 2–12 tums rör, medan en 20-tons uppsättning hanterar kärl över 60 tum i diameter. Att välja en rotator med minst 25 % överkapacitet över det tyngsta planerade arbetsstycket förlänger livslängden och bevarar rotationsnoggrannheten.
| Lastkapacitet (ton) | Typiskt rördiameterområde (tum) | Motoreffekt (kW) | Max rotationshastighet (in/min) |
|---|---|---|---|
| 1 | 2 – 12 | 0.37 | 190 |
| 3 | 4 – 24 | 0.75 | 250 |
| 5 | 6-36 | 1.1 | 300 |
| 10 | 12 – 48 | 2.2 | 380 |
| 20 | 24 – 72 | 3.7 | 450 |
A rörsvetsrotator klassad för 5 ton kan hantera ett 36-tumsrör med en väggtjocklek på 0,5 tum, förutsatt att arbetsstyckets vikt inte överstiger 10 000 lb. Överskridande av belastningsgränsen orsakar glidning mellan drivrullarna och rörytan, vilket resulterar i ojämn rotationshastighet och svetsdefekter såsom förskjutna vulstprofiler. Många tillverkare har en enhet på 1 ton för rör med små hål och en separat 10-tons uppsättning för tryckkärl för att undvika överbelastning.
Självjusterande kontra konventionella rotatorer: Vilken design passar ditt arbetsflöde
Självjusterande rotatorer kompenserar automatiskt för diametervariationer, vilket minskar inställningstiden med upp till 50 % vid blandad satsproduktion. En konventionell rörsvetsrotator använder fasta tomgångshjul vars avstånd måste justeras manuellt för varje rördiameter. Däremot svänger en självinställande modell rullvagnarna så att de överensstämmer med arbetsstycket så snart det sänks ner i läge. Denna mekaniska anpassning eliminerar behovet av trial-and-error-positionering.
Konventionell rotator med fast rull
- Lägre inköpskostnad, vanligtvis 20–30 % mindre än en självjusterande enhet
- Manuell justering krävs för varje diameterändring
- Idealisk för långa körningar av identiska rörspolar
- Enklare rullbytesprocedur
- Tyngre basram tål ofta tuffare hantering
Självjusterande rörsvetsrotator
- Griper automatiskt rör från 2” upp till maximal diameter
- Installationen tar några sekunder, vilket halverar omställningstiden
- Konsekvent rullkontakt minskar utloppet under 0,02 tum
- Fungerar bra vid tillverkning med hög blandning och låg volym
- Högre initial investering, men ROI inom 6–8 månader i typiska jobbbutiker
I en jämförande tidsstudie över sex tillverkningsanläggningar, en självjusterande rörsvetsrotator sparade i genomsnitt 11 minuter per installation när man växlade mellan 8-tums och 20-tums rör. Över 50 omställningar per vecka, den sparade tiden uppgår till mer än 9 timmars extra ljusbågetillgänglighet, tillräckligt för att svetsa ytterligare 15–20 medelhåliga fogar.
Svetskvalitetsvinster: Minska defekter med konsekvent rotation
Stadig rotation minskar avsevärt svetsdefekter såsom brist på smältning och underskärning, med studier som visar upp till 40 % minskning av omarbetningshastigheten. När en rörsvetsrotator bibehåller en konstant ythastighet, svetsbågen stannar vid pölens framkant utan plötsliga accelerationer eller retardationer. Denna stabilitet förhindrar kallvarv, inkonsekvent penetration och stopp-start-kratrarna som uppstår vid manuell ompositionering.
Ett tekniskt dokument från 2022 publicerat i Welding Journal dokumenterade omarbetningshastigheter över 1 200 periferiska rörskarvar. Fogar svetsade med en motordriven rörsvetsrotator uppvisade en defektfrekvens på 3,4 %, jämfört med 5,8 % för manuellt svarvade leder. Minskningen på 40 % översattes direkt till lägre kostnader för slipning, mejsling och ombesiktning, vilket sparade cirka 18 USD per fog i en miljö med full belastning på 65 USD/timme.
Värmetillförseln blir också mer enhetlig. Med manuell svarvning pausar svetsare ofta för att justera sin hållning, vilket orsakar att värme byggs upp och potentiellt förändrar den värmepåverkade zonens egenskaper. En rotatordriven passage håller interpasstemperaturen inom ett ±25°F-fönster, vilket hjälper till att upprätthålla Charpy V-notch-seghetsvärden som krävs av ASME B31.3. Konsistens på denna nivå är extremt svår att uppnå med handvändning.
Integrering av rörsvetsrotatorn i automatiserade celler
Att para ihop en rörsvetsrotator med en pelar- och bommanipulator skapar en helautomatisk periferisk svetsstation som minskar direkta arbetskostnader med upp till 60 % enligt fallstudier inom industrin. Rotatorn hanterar rotation medan manipulatorn placerar svetshuvudet med optimal utstickning och vinkel. Tillsammans tillåter de en operatör att övervaka flera stationer samtidigt.
En typisk automatiserad celllayout placerar en 10-tons rörsvetsrotator mellan två tomgångsuppsättningar, med en manipulatorpelare som matar ett nedsänkt bågsvetshuvud från ovan. När operatören väl laddar röret och initierar sekvensen, roterar rotatorn med en förinställd hastighet, manipulatorn bibehåller en fast förskjutning och hela fogen svetsas i en oavbruten cykel. Data från en tung tillverkningsanläggning i Rotterdam visade att denna konfiguration höjde den dagliga fogeffekten från 14 till 38 på 48-tums vindtornsektioner, samtidigt som svetsutmattningsrelaterade fel minskade till nära noll.
Även utan full automatisering, en svetsrotator försedd med en digital varvräknare och fjärrkontroll gör att en svetsare kan finjustera hastigheten från ett säkert avstånd. Denna enkla uppgradering har visat sig förbättra svetsens utseende med 22 % i kundrevisioner, eftersom operatören kan reagera på pölbeteende utan att bryta bågstabiliteten.
Säkerhet och ergonomiska fördelar
Att eliminera manuell rörrullning minskar muskel- och skelettskador med upp till 70 % och förhindrar klämpunktsolyckor. Att manuellt rotera ett tungt rör med en kedjenyckel eller för hand orsakar extrem belastning på axlar, rygg och handleder. Occupational Safety and Health Administration (OSHA) skadeloggar visar att rörhantering och positionering står för ungefär 18 % av registrerade stukningar och töjningar i konstruktionsfabriker. Introduktion av en rörsvetsrotator tar bort behovet av den fysiska ansträngningen helt.
Dessutom håller en rotator operatören utanför den omedelbara rullningszonen. I manuella metoder står arbetare ofta nära roterande selar eller kedjor, vilket skapar risker för klämpunkter. Med en rörsvetsrotator , driv- och tomgångsrullarna är skyddade och föraren kontrollerar rörelsen genom en dödmansbrytare som stoppar rotationen omedelbart när den släpps. I kombination med korrekta lockout/tagout-procedurer bidrog dessa funktioner till en 55% minskning av registrerbara handskador under en tvåårsperiod i en tryckkärlsbutik i Texas, vilket rapporterades i butikens interna säkerhetsgranskning.
Underhållsmetoder som förlänger rotatorns livslängd
Rutininspektion av drivrullar och lagersmörjning kan fördubbla serviceintervallet för en rörsvetsrotator. Även robusta rotatorer lider av gradvis slitage, men ett disciplinerat underhållsschema håller rotationsnoggrannheten tät och förhindrar kostsamma stillestånd. Följande steg, hämtade från utrustningens servicemanualer, ger den största effekten.
- Inspektera rullytorna varje vecka. Slitna eller mejslade polyuretanrullar orsakar vibrationer och rinnande. Byt ut rullarna när kontaktytan visar platta punkter bredare än 4 mm.
- Smörj drivlager var 200:e drifttimme. Använd litiumbaserat EP2-fett och spola gammalt fett genom kopplingen tills rent fett kommer ut. Förorenat smörjmedel är den främsta orsaken till för tidigt lagerhaveri svetsrotator driver.
- Verifiera inriktningen mellan driv- och tomgångsuppsättningar. Felinriktning med mer än 1/16 tum per fot av rörlängden skapar sidokrafter som överbelastar lagren och minskar motorns effektivitet. Laserjusteringsverktyg kan kontrollera detta på under tio minuter.
- Rengör elskåp varje månad. Svetsrök och slipdamm infiltrerar VFD-kapslingar och orsakar överhettning. En ren tryckluftsutblåsning och filterbyte bibehåller konsekvent hastighetskontroll.
- Spela in förstärkardragning med jämna mellanrum. En plötslig ökning av motorströmmen indikerar vanligtvis rullbindning eller ett felaktigt lager. Ställ in en baslinje vid installationen och flagga eventuell höjning över 15 % för undersökning.
Butiker som följer dessa steg rapporterar ett genomsnittligt problemfritt serviceintervall på 18–24 månader för sina rörsvetsrotators , jämfört med 9–12 månader i anläggningar som endast utför reaktiva reparationer. Skillnaden motsvarar ofta en större ombyggnad färre per år, vilket sparar 3 000–7 000 USD i delar och arbetskraft.
Vanliga frågor om rörsvetsrotatorer
Vad används en rörsvetsrotator till?
A rörsvetsrotator används för att svarva cylindriska arbetsstycken – såsom rör, tryckkärl och vindtornsektioner – med en kontrollerad hastighet under svetsning. Den håller arbetsstycket på drivna rullar så att svetsaren eller den automatiska brännaren kan avsätta tillsatsmetall kontinuerligt runt omkretsen utan att stanna för att flytta om.
Hur väljer jag rätt rotatorkapacitet för rörsvetsning?
Välj en rörsvetsrotator med en belastningsgrad som är minst 25 % högre än den tyngsta enhet du planerar att svetsa. Kontrollera även minsta och maximala diameterområdet: rullarna måste ha stadig kontakt utan att röret sitter för lågt i vaggan. En enhet som är för liten kommer att glida; en som är för stor slösar energi och kapital.
Kan en rörsvetsrotator hantera icke-runda arbetsstycken?
En standard rörsvetsrotator är designad för cylindriska sektioner. Fyrkantiga eller rektangulära former orsakar ojämn rullkontakt och vibrationer. För icke-runda komponenter är en lägesställare med frontplatta eller en fleraxlig manipulator det bättre valet. Vissa självinställande rotatorer kan ta emot en liten ovalitet, men bästa resultat kräver rundhet inom 1 % av den nominella diametern.
Vilket underhåll förhindrar hastighetsfluktuationer?
Hastighetsfluktuation i en svetsrotator spårar vanligtvis tillbaka till slitna rullar, otillräcklig smörjning eller VFD-parameterdrift. Regelbunden rengöring av rullytan, smörjning av lager var 200:e timme och omjustering av frekvensomriktarens PID-inställningar eliminerar de flesta hastighetsinkonsekvenser. Om fluktuationen kvarstår, kontrollera pulsgivarkopplingen och motorkabelns skärmning för elektriskt brus.