Ståltillverkare och konstruktionsingenjörer möter en gemensam utmaning: en ritning kräver en W10x30, men det faktiska stråldjupet är inte 10 tum. Eller ett projekt specificerar en H 300x300, men det tillgängliga materialdatabladet listar fyra distinkta tjockleksparametrar. Att veta hur man tolkar en H-balksdimension innebär att man går bortom en enkel höjdmätning. Det kräver att man förstår namnkonventionen, skillnaden mellan nominella och faktiska storlekar, och hur fläns- och livdimensionerna direkt påverkar svetsförberedelser och val av utrustning. Den här guiden dissekerar vart och ett av dessa lager utifrån ett tillverknings- och svetsberedskapsperspektiv, utan fyllmedel och inga data som inte kan verifieras mot standardprofiler.
Vad är en H Beam? Förstå tvärsnittet
En H-balk är ett konstruktionsstålelement vars tvärsnitt liknar en stor bokstav H. Den bärande logiken är enkel. De två horisontella plattorna, kallade flänsar, är placerade för att motstå böjmoment. Att placera huvuddelen av stålet långt från den neutrala axeln ökar sektionens tröghetsmoment, vilket gör den mycket effektiv i balkapplikationer. Den vertikala plattan som förbinder flänsarna, livet, bär skjuvkrafter och håller flänsarna i linje. Denna uppdelning av roller är anledningen till att samma vikt av stål format till en H-profil kan bära betydligt mer belastning än en solid rektangulär stång.
De flesta H-balkar i konstruktionsapplikationer är varmvalsade av kolstål. I Nordamerika är den dominerande materialspecifikationen ASTM A992 för bredflänsformer, med en lägsta sträckgräns på 50 ksi. ASTM A36 används också, särskilt där svetsbarhet och standardiserade anslutningar är prioriterade. De europeiska och asiatiska marknaderna har sina egna kvaliteter, men den metallurgiska kärnprincipen är konsekvent: det H-formade tvärsnittet ger det bästa förhållandet mellan styrka och vikt för pelare och balkar i flervåningsbyggnader, broar och industriramar.
Hur man läser H-balkens dimensionsbeteckningar
En beteckning som W10x30 är en kompakt kod som talar om för en tillverkare tre saker i ett ögonkast. Bokstaven definierar profilfamiljen, den första siffran anger det nominella djupet i tum, och den andra siffran är vikten i pund per linjär fot. Men det nominella djupet är en approximation som fungerar som en etikett, inte ett mått. En W10x30 har vanligtvis ett verkligt djup på cirka 10,47 tum. Att förlita sig på det nominella numret för montering utan att kontrollera den faktiska dimensionen kan orsaka fogfel på en svetslinje.
Metriska beteckningar följer en annan logik. En balk märkt B 250 x 100 betyder ett nominellt djup på 250 mm och en flänsbredd på 100 mm. Andra globala standarder använder sin egen stenografi. europeiska profiler använd serierna HEA, HEB och HEM, där siffran efter bokstäverna anger den nominella höjden i millimeter; Japanska H-balkar är ofta specificerade av livhöjd och flänsbredd direkt, såsom H 100x100. Det kritiska för alla som arbetar med importerade stålritningar är att alltid bekräfta vilken namnstandard som gäller innan man skär eller ställer in en automatiserad svetssekvens. En "W250" i ett metriskt sammanhang är inte samma stråle som en W10 i ett imperialistiskt sammanhang, även om aritmetiken millimeter-till-tum verkar nära.
H-balkdimensioner: Nyckelparametrar och typiska storleksintervall
När ett brukscertifikat listar fyra dimensionsvärden för en enskild balkprofil, har var och en en distinkt betydelse för en tillverkare. De fyra parametrarna är:
- Sektionsdjup (d): Balkens totala höjd, från utsidan av en fläns till utsidan av den andra.
- Flänsbredd (bf): Bredden på varje flänsplatta.
- Banans tjocklek (tw): Tjockleken på den vertikala banplattan.
- Flänstjocklek (tf): Tjockleken på varje horisontell flänsplatta.
Metriska H-balkar sträcker sig vanligtvis från en höjd av 100 mm upp till 1000 mm, med flänsbredder som varierar från ungefär 100 mm till över 300 mm. För att illustrera hur dessa siffror samlas i praktisk användning:
Typiska metriska H-balksexempel. Enhetsvikt och sektionsegenskaper såsom tröghetsmoment är tillgängliga i ASTM A6-standarden eller motsvarande nationella standarder; endast vägledande storleksdata visas här för läsövning. | Profilbeteckning | Ca. Höjd (mm) | Ca. Bredd (mm) | Ca. Webbtjock (mm) | Ca. Fläns tjock (mm) |
| H 200 x 200 | 200 | 200 | 8 | 12 |
| H 300 x 300 | 300 | 300 | 10 | 15 |
| H 400 x 300 | 400 | 300 | 10 | 16 |
Det är användbart att kontrastera dessa siffror med bredflänsade W-former, som tenderar att ha en smalare profil. Många W-former uppvisar en flänsbredd som är märkbart mindre än sektionsdjupet, medan H-balkar ofta närmar sig ett kvadratiskt tvärsnitt där djup och bredd är lika eller nästan lika. Denna geometriska skillnad är inte kosmetisk. Den bredare, tjockare flänsen på en H-balk ger större axiell kapacitet, vilket gör den till ett vanligt val för pelare och bärande pålar. En W-form är ofta mer effektiv i rena bockningsapplikationer där bandjupet ger hävstång mot böjpåkänningar. Tillverkare bör notera att tyngre, tjockare sektioner kräver mer noggrann värmetillförselhantering under svetsning.
H Beam vs. I Beam vs. W Beam: Vilken skillnad gör dimension?
Att använda H beam, I beam och W beam som utbytbara termer är en vanlig men kostsam vana i tillverkningsbutiker. Dimensionsskillnaderna leder till olika lastvägar, olika svetsdetaljer och olika hanteringskrav. En I-balk, korrekt kallad S-form i amerikansk standard, har avsmalnande flänsar. Den inre flänsytan lutar i ungefär ett förhållande på 2:12, vilket betyder att tjockleken inte är konstant över flänsbredden. En W-balk, eller bredflänsbalk, har parallella inre och yttre flänsytor. En H-balk har också parallella flänsytor, men flänsbredden är typiskt lika med eller nära sektionsdjupet, och livtjockleken är ofta tyngre i förhållande till flänstjockleken än vad den är i en W-form.
Dessa dimensionella signaturer leder till distinkta applikationsmönster.
- H-balkar (lagerpålar): Tjocka, fyrkantiga profiler utformade för att bära tunga vertikala belastningar och lateralt marktryck i djupa fundament. Den lika flänsbredden och -djupet ger stabilitet mot buckling.
- W-balkar (bred fläns): Arbetshästen av stålram. Balans mellan flänsbredd och livdjup ger effektivt böjmotstånd för balkar och balkar i byggnader och broar.
- S-balkar (standard I-balkar): Avsmalnande flänsar och en smalare profil; återfinns fortfarande i äldre konstruktioner och i applikationer där stråldjupet är den primära strukturella spaken.
På en skärlista eller en svetskarta kan att kalla en HP-lagerpåle för I-balk leda till felaktig kantförberedelse. Den avsmalnande flänsen på en S-form kräver en annan avfasningsvinkel än den parallella flänsen på en W-form. Att specificera den korrekta ASTM-beteckningen är en liten handling med stora nedströmskonsekvenser för fogpassningens kvalitet.
Hur H-balkstorleken påverkar svetsning och tillverkning
När balksektionen blir större och tyngre, skiftar svetsprocessen från enkelt manuellt arbete till teknisk termisk hantering. En lätt H 150x150 sektion kan ofta svetsas med en käl eller ett partiellt genomträngningsspår och minimal förvärmning, förutsatt att butikstemperaturen och basmetallens skick uppfyller koden. När samma verkstad hanterar en H 400x400-pelare med en flänstjocklek som närmar sig 40 mm förändras svetstekniken.
Den första variabeln är gemensam förberedelse. Tjocka flänsar kräver en avfasning eller ett J-spår för att uppnå full penetrering vid fläns-till-fläns eller fläns-till-ände-plattan. En vanlig tumregel i konstruktionsbutiker: när flänsen överstiger cirka 20 mm, blir ett enkelfasat spår standard om inte en partiell foggenomträngningsdetalj uttryckligen har godkänts av ingenjören. Ban-till-fläns T-fogen i en uppbyggd balk drar likaledes nytta av ett förberett spår och ofta en nedsänkt bågsvetsning (SAW) process för den långa längsgående sömmen.
Förvärmning och interpass temperaturkontroll blir obligatoriska. Ju tjockare den kombinerade sektionen är vid en flergångsanslutning, desto större kylflänseffekt och desto högre risk för väte-inducerad sprickbildning. En tillverkare kan se ett förvärmningskrav på 150°F för en 25 mm fläns, stigande till 300°F eller mer för en 50 mm fläns, beroende på kolekvivalenten och tillämplig svetskod.
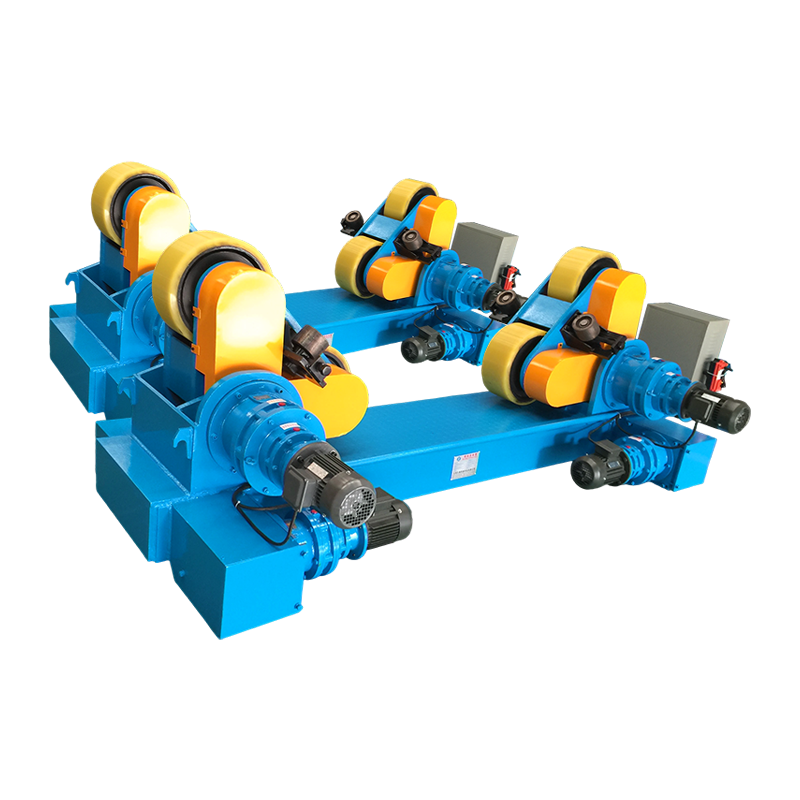
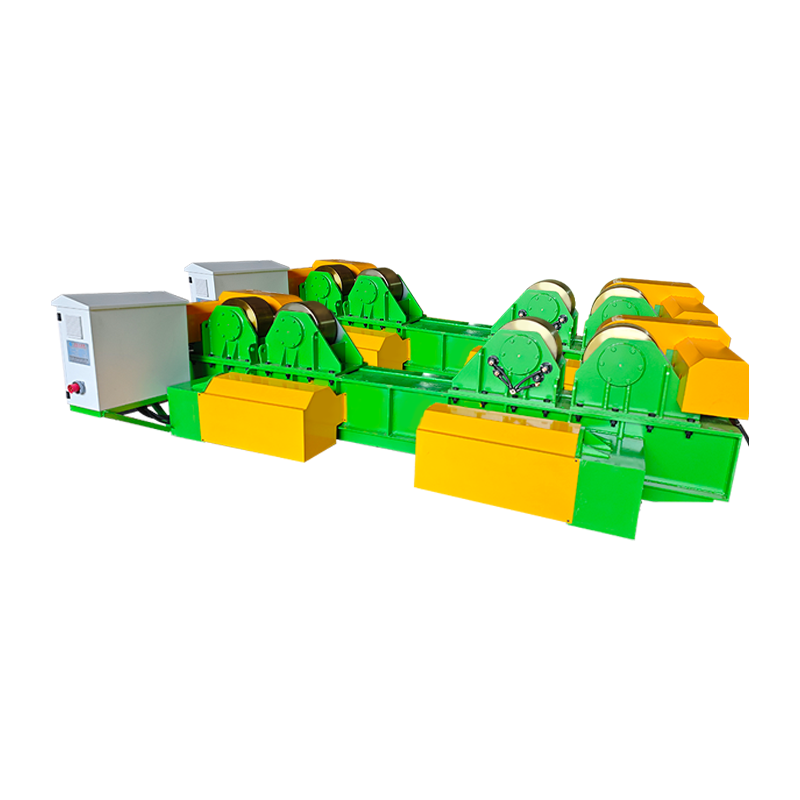
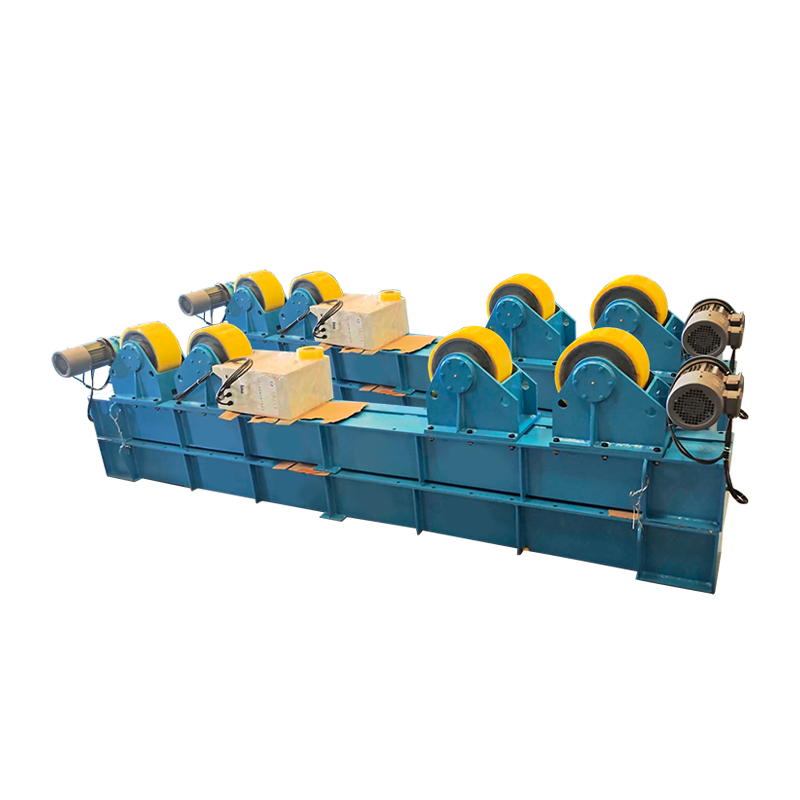
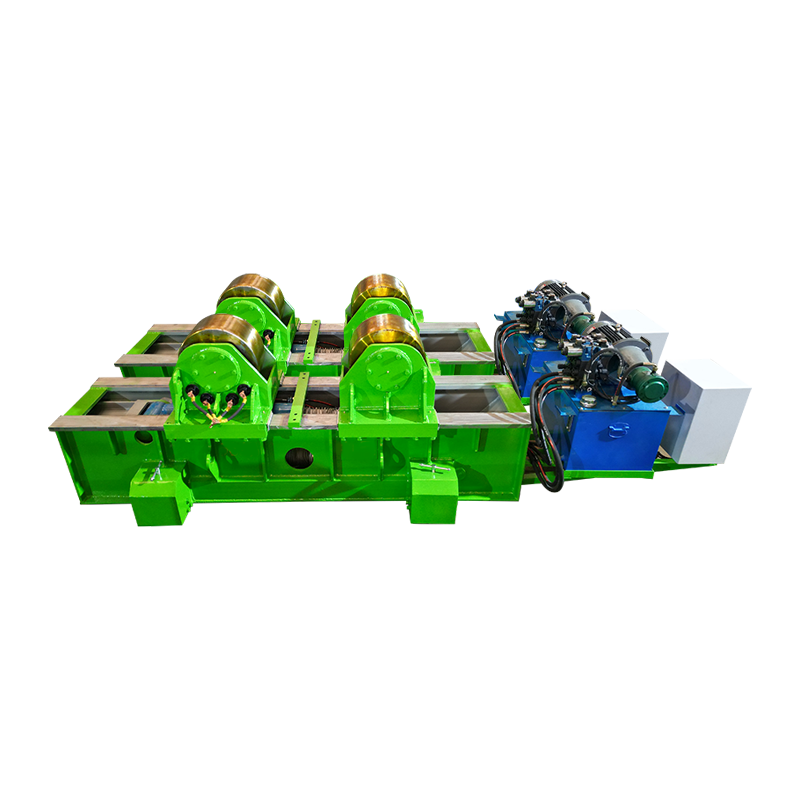
Balkens vikt introducerar en hanteringsutmaning som direkt påverkar svetskvaliteten. En enda H 350x350 pelarsektion kan överstiga 100 kg per meter. Svetsning av förstyvningar eller bottenplattor på en sådan sektion utan mekanisk rotation innebär svetsning utanför positionen, som är långsammare och mer benägen för defekter. Det är här a svetspositionerare för exakt positionering av arbetsstycket löser två problem samtidigt: den roterar balken så att svetsaren kan bibehålla ett plant, nedåtriktat läge, och det säkrar det tunga arbetsstycket mot oavsiktlig rörelse. För cylindriska eller tanksektioner fästa på H-balkar, svetsrotatorer för tunga cylindriska arbetsstycken ger kontinuerlig rotation och linjär inriktning, vilket håller bågen i det optimala 1G-läget.
 Tillverkare av konventionella svetspositioner, företag Wuxi WeldNice Heavy Industry Technology Co., Ltd är Kinas tillverkare och företag för konventionella svetspositioner, anpassningsstöd... Visa produkt →
H-balksammansättningssekvensen spelar också roll. I en typisk produktionslinje med H-balk fästs banan först vid en fläns, sedan läggs den andra flänsen till. Om banan inte är perfekt vinkelrät, eller om flänsarna inte är parallella efter häftning, kommer den efterföljande SAW-processen att kämpa med inkonsekvent båglängd och variabel penetration. Ju större balken är, desto mer kritisk blir den initiala monteringsjiggningen och desto tyngre belastning på de självjusterande fixturerna.
Välja rätt H-balkstorlek: praktiska överväganden
Ett konstruktionsstålstart kan inte slutföras genom att välja en form som helt enkelt uppfyller ett minimikrav på sektionsmodul på papper. Tillverkarens kapacitet formar det ekonomiskt lönsamma storleksintervallet lika mycket som den strukturella efterfrågan gör. Tre praktiska filter gäller, i denna ordning.
1. Strukturell efterfrågan. Balken måste motstå det applicerade böjmomentet, skjuvningen och axiell belastning, med hänsyn tagen till spännvidden och stagtillståndet. Detta är ingenjörens ansvar. Utgången är en erforderlig elastisk sektionsmodul, tröghetsmoment eller tvärsnittsarea, vilket begränsar urvalet till en handfull kandidatprofiler.
2. Dimensionella begränsningar. Den arkitektoniska takhöjden på balken, anslutningsavstånd vid pelarytan och åtkomst för bultdragning eller fältsvetsning eliminerar många annars lämpliga profiler. En djup, smal W-form kan ge rätt styrka men tränger in i den mekaniska golvytan. Här kan H-balkar med ett mer kompakt förhållande djup-till-bredd föredras som pelarsektioner trots högre vikt per meter.
3. Tillverkning och svetsverklighet. Detta är det filter som ofta förbises i budgetstadiet. Om den valda balken väger 200 kg/m behöver verkstaden kranar, rotatorer och manipulatorer dimensionerade efter detta. Om flänsen är 50 mm tjock behöver verkstaden certifierade svetsprocedurer för den tjockleken och tillräcklig sågkapacitet. Att välja en balk som överstiger verkstadens hanterings- eller svetskapacitet tvingar fram dyra underleverantörer eller farlig manuell riggning av tunga sektioner. Inom byggnadsstålkonstruktion, noggrann förbyggnadsplanering av svetsteknik inom stålkonstruktion kan förhindra kostsamma förseningar innan en enda stråle beställs.
H Strålsvetsutrustning: Matcha maskinen till dimensionen
Manuell svetsning av en kort ljusstråle är en färdighetsbaserad uppgift. Att svetsa en 12 meter lång, 600 mm djup H-balk med fullgenomträngande fogar är en ingenjörsuppgift som är beroende av maskineri. Balkdimensionen bestämmer vilka automationsverktyg som blir icke förhandlingsbara.
Längsgående sömmar från fläns till liv drar nytta av en svetspelare och bom setup parat med en SAW-traktor. Pelaren ger vertikal justering för olika stråldjup, medan bommen rör sig horisontellt och håller brännaren centrerad över leden. Att försöka svetsa samma söm med en handhållen halvautomatisk pistol resulterar i bågvandring, inkonsekvent färdhastighet och utmattningsrelaterade defekter över en 12-meters löpning. När denna process planeras, automatiska svetssystem och svetsmanipulatorer utgöra ryggraden i ett repeterbart, dokumenterat svetskvalitetsprogram.
 Leverantörer av automatisk svetsmanipulator, svetspelare och bom Wuxi WeldNice Heavy Industry Technology Co., Ltd är Kinas leverantör av svetssvetsmanipulator och grossist för svetspelare och bomfaktor... Visa produkt →
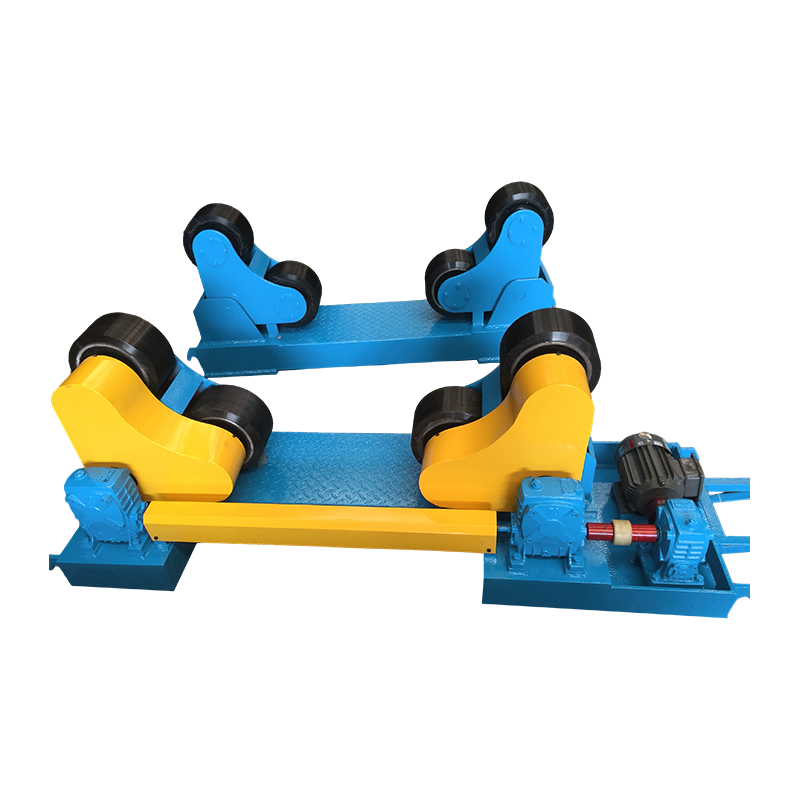
Rotation av balken mellan passager är ett annat dimensionsdrivet krav. En självinställande svetsrotator gör att hela balkenheten kan vridas så att svetsaren kan hålla fogen i plant eller horisontellt läge. Ju tyngre balken är, desto mer kritisk är rullinriktningen och drivmomentet. Självinställande svetsrotatorer för balk- och rörrotation justera till varierande balkbredder och bibehåll konsekvent kontakttryck, vilket förhindrar glidning under svetsning.
 Anpassade självjusterande svetsrotatortillverkare, företag Wuxi WeldNice Heavy Industry Technology Co., Ltd är Kinas självjusterande svetsrotatortillverkare och självjusterande rotatorföretag, ... Visa produkt →
Produktionsstrategin ändras med batchstorleken. En verkstad som bearbetar fem olika balkstorlekar på en vecka behöver flexibel utrustning: justerbara rotatorramar, lägesställare med variabel hastighetskontroll och modulära pelarbommar som snabbt kan omarbetas. En dedikerad produktionslinje för H-balkar, som löper tusentals meter av samma storleksprofil, kan motivera fasta verktygsdjup, dedikerade transportörsystem och inline-undervattensbågsstationer. Det vanligaste misstaget är att köpa en dedikerad linje för blandat satsarbete eller att förvänta sig manuell manipulation för att hantera balkar över ett visst tonnage. Tröskeln där manuell vändning blir osäker och ineffektiv är vanligtvis runt 500 till 800 kg arbetsstyckesvikt, vilket många medelstora H-sektioner kan nå i längder över 3 meter.
Planering av svetsutrustningsspecifikationen samtidigt med det slutliga valet av balkstorlek stänger en slinga som många projektscheman lämnar öppen tills stålet anländer till gården. När stråldimensionen är känd kan den erforderliga räckvidden för svetsmanipulatorn, rotatorkapaciteten och kraftkällans effekt specificeras med precision snarare än gissningar. Det är det ögonblick som en strukturell form blir en tillverkningsplan.