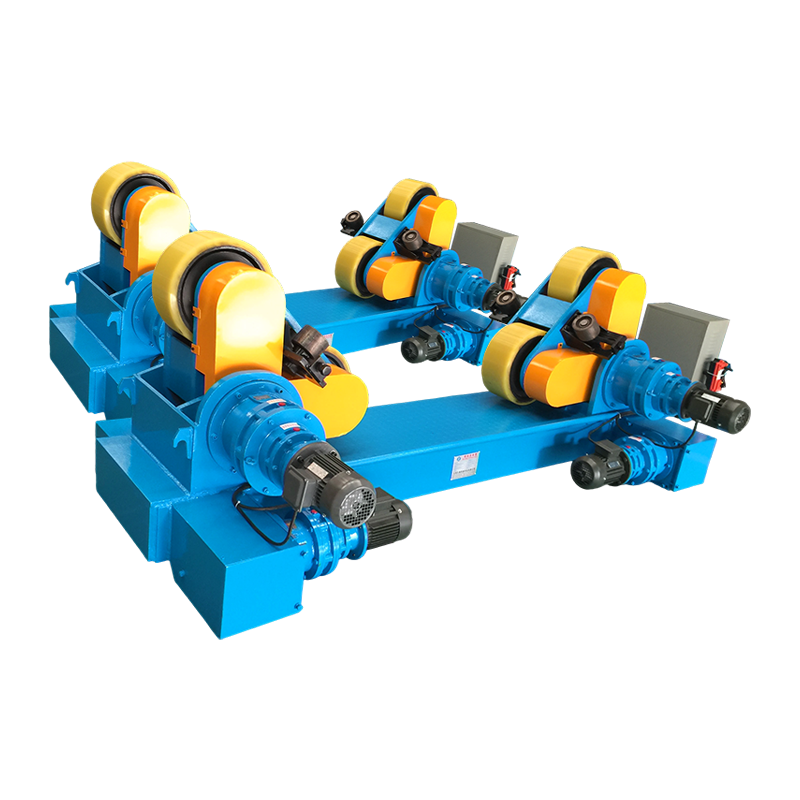
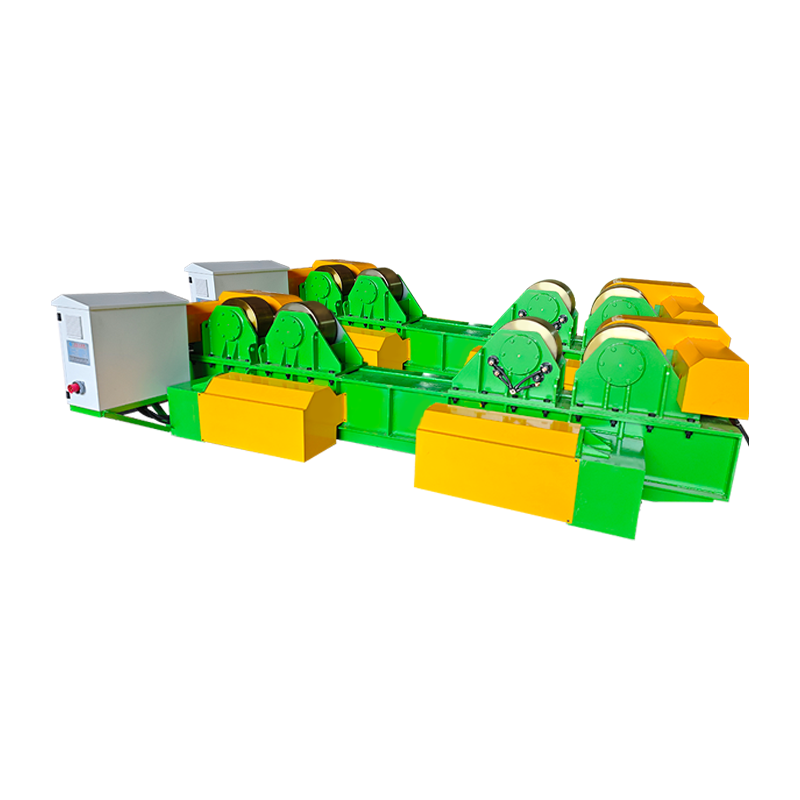
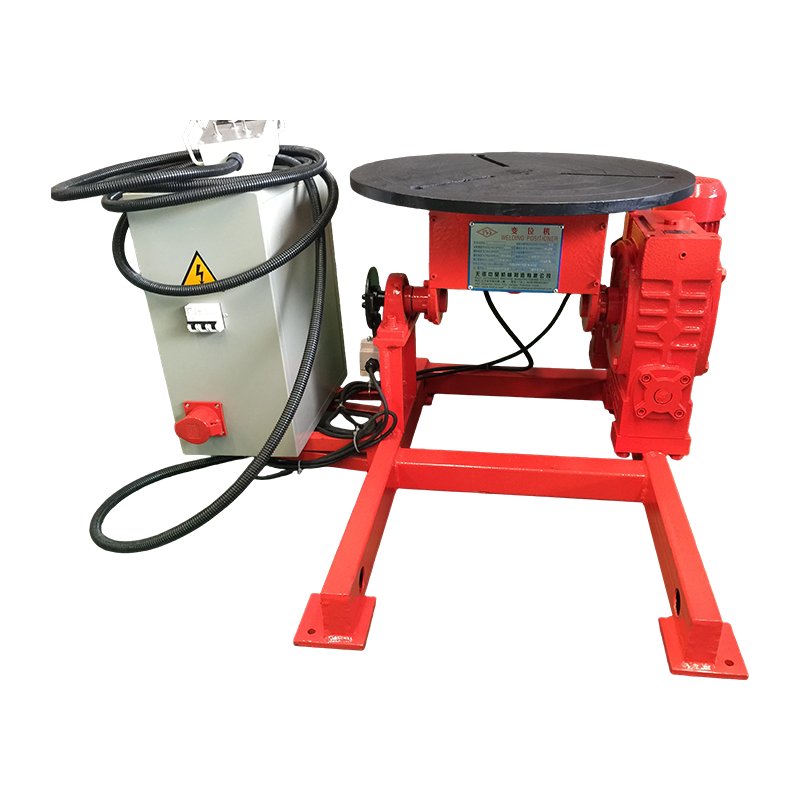
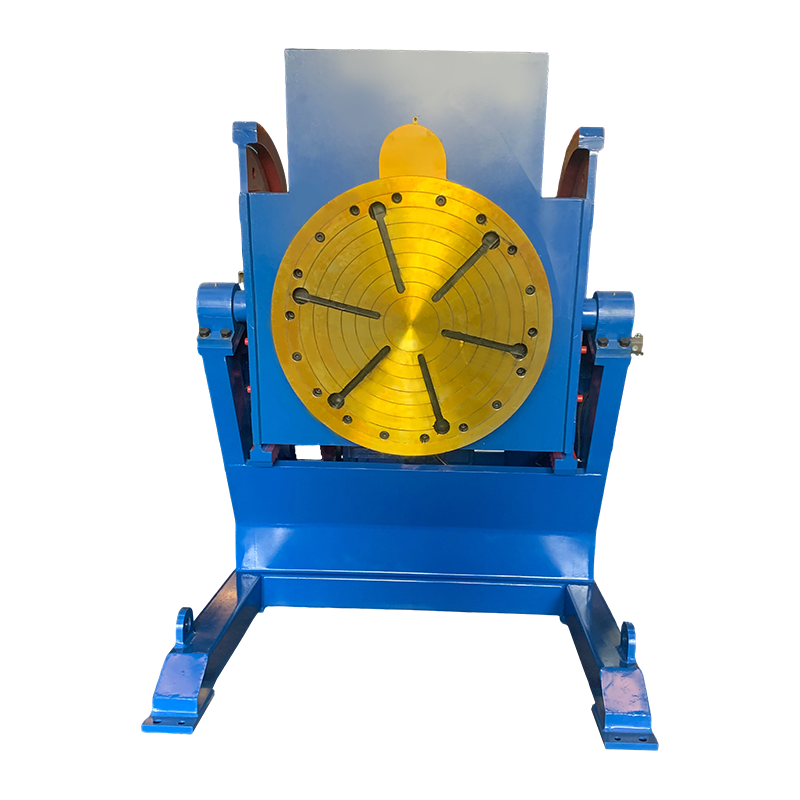
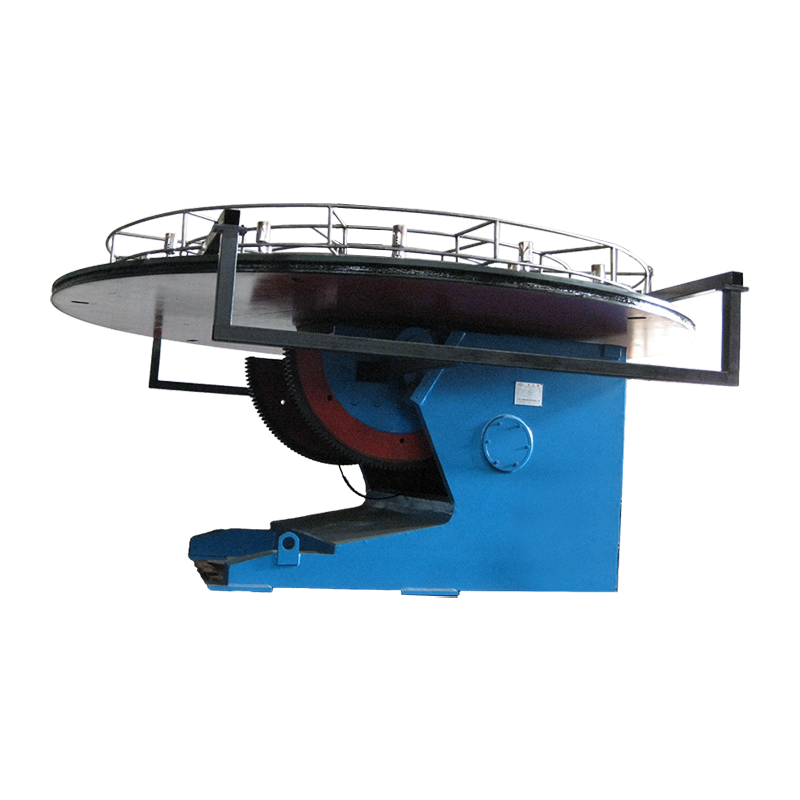
En standard rotatormaskin för rörsvetsning stöder vanligtvis en maximal viktkapacitet som sträcker sig från 1 ton (1 000 kg) till över 1 000 ton (1 000 000 kg) , beroende på modellklassificering och tillämpning. Lätta rotatorer designade för verkstadstillverkning hanterar i allmänhet 1–10 ton, industrienheter i mellanklassen täcker 10–100 ton, och tunga eller specialkonstruerade rotatorer är byggda för laster över 100 ton inom skeppsbyggnad, tryckkärlstillverkning och storskalig rörledningskonstruktion.
Att välja en svetsrotator med rätt viktkapacitet är ett av de mest kritiska besluten i alla svetsoperationer. Att överskrida den nominella kapaciteten äventyrar rullintegriteten, svetskvaliteten och förarens säkerhet. Den här guiden bryter ner allt du behöver veta — från standardkapacitetsintervall och maskintyper till urvalskriterier, säkerhetsstandarder och vanliga frågor.
Vad är en rörsvetsrotatormaskin?
A rotatormaskin för rörsvetsning — även kallad svetssvarvningsvals eller rörrotator — är en industriell anordning som roterar cylindriska arbetsstycken (rör, tryckkärl, tankar och skal) med en kontrollerad hastighet under svetsning, vilket möjliggör kontinuerliga periferiska svetsar utan att flytta arbetsstycket manuellt.
En standard rotator system consists of at least one drivenhet (driven valsenhet) och en eller flera tomgångsenheter (odrivna stödrullar). Arbetsstycket vilar på rullarna och roterar när drivenheten vrider sig, vilket håller svetszonen i ett konsekvent nedåtriktat (platt) läge - den mest gynnsamma positionen för kvalitetssvetsning.
De viktigaste prestandaparametrarna för alla svetsrotatorer är:
- Maximal lastkapacitet — den totala vikt som enheten säkert kan bära och rotera
- Arbetsstyckets diameterområde — den minsta och största rör- eller kärldiametern som rullarna kan ta emot
- Rotationshastighetsområde — Typiskt uttryckt i meter per minut (m/min) ythastighet
- Rullmaterial och typ — stål, polyuretan eller gummi som påverkar greppet och skyddet av arbetsstyckets ytor
Standardviktkapacitetsintervall för rörsvetsrotatorer
Rörsvetsrotatormaskiner klassificeras i fyra breda kapacitetsnivåer , var och en lämpad för olika industriella miljöer och arbetsstyckesstorlekar. Att förstå dessa nivåer hjälper ingenjörer och inköpsteam att matcha maskinen till jobbet utan att över- eller underspecificera.
| Kapacitetsnivå | Viktintervall | Typisk rördiameter | Typiska applikationer |
| Lätt-Duty | 1 – 10 ton | 60 mm – 600 mm | Små tillverkningsbutiker, rörspolar, tunnväggiga kärl |
| Medium-Duty | 10 – 60 ton | 200 mm – 2 000 mm | Värmeväxlare, lagringstankar, medelstora tryckkärl |
| Heavy-Duty | 60 – 300 ton | 500 mm – 4 000 mm | Stora tryckkärl, offshore rörledningssektioner, vindtornsektioner |
| Extra tung / anpassad | 300 – 1 000 ton | 1 000 mm – 8 000 mm | Skeppsbyggnad, kärnkraftsfartyg, tillverkning av undervattensrörledningar, LNG-tankar |
Klassificering av rotatormaskiner för rörsvetsning efter viktkapacitet, rördiameterintervall och industriell tillämpning.
Kapaciteten som visas på en rotator hänvisar till kombinerad belastning delad mellan alla driv- och tomgångsenheter i setet . En enda drivenhet bär inte enbart hela märkvikten – lasten är fördelad. Till exempel, ett 40-tons klassificerat system består vanligtvis av en 40-tons drivenhet parat med en eller flera 40-tons klassade tomgångsenheter, som tillsammans stöder upp till 40 ton totalt.
Typer av rörsvetsrotatorer och deras viktkapacitet
Det finns tre primära typer av rörsvetsrotatorer , alla med distinkta designegenskaper, kapacitetsegenskaper och applikationsprofiler.
1. Konventionella (fast ram) svetsrotatorer
Konventionella rotatorer använder en fast rullram där vinkeln mellan de två stödrullarna är förinställd. De är den vanligaste och mest kostnadseffektiva typen, tillgängliga i kapacitet från 1 ton till 1 000 ton . Den huvudsakliga begränsningen är att rullavståndet måste justeras manuellt för att passa olika rördiametrar, vilket tar tid när man byter mellan arbetsstyckesstorlekar.
- Kapacitetsområde: 1 ton – 1 000 ton
- Bäst för: Högvolymproduktion med konsekventa rördiametrar
- Rulltyper: Stål, polyuretan eller gummibelagd
- Hastighetskontroll: Frekvensomriktare (VFD) i moderna enheter, typiskt 0,1–3,0 m/min ythastighet
2. Självjusterande svetsrotatorer
Självinställande rotatorer har en vridbar rullvagga som automatiskt justerar rullvinkeln när arbetsstycket sänks ner på den, och rymmer ett bredare spektrum av rördiametrar utan manuell justering. De används ofta i jobbbutiker som hanterar olika rörstorlekar.
- Kapacitetsområde: 1 ton – 400 ton
- Bäst för: Butiker som hanterar flera rördiametrar, vilket minskar installationstiden
- Diameter boende: Typiskt 3:1 till 5:1 diameterförhållande utan valsbyten
- Begränsning: Något högre kostnad än konventionella rotatorer; något lägre maxkapacitetstak
3. Tankvändningsrullar (rotatorer för tunga fartyg)
Tanksvarvningsvalsar är specialbyggda för tunga cylindriska kärl med mycket stor diameter, såsom LNG-lagringstankar, reaktorkärl och offshore rörledningssektioner. Dessa enheter har breda ramar, flera rulluppsättningar och är ofta specialkonstruerade för specifika projektkrav.
- Kapacitetsområde: 100 ton – 1 000 ton
- Bäst för: Skeppsvarv, tillverkning av petrokemiska anläggningar, tillverkning av kärnkraftsfartyg
- Specialfunktioner: Markförankrade ramar, synkroniserade drivsystem med flera enheter, fjärrstyrd hastighetskontroll
- Golvbelastning: Kräver alltid strukturell golvbedömning före installation
Faktorer som bestämmer viktkapaciteten hos en svetsrotator
Viktkapaciteten hos en rörsvetsrotator bestäms av en kombination av mekaniska, strukturella och drivsystemdesignfaktorer — inte bara storleken på ramen.
Rullmaterial och diameter
Valsdiameter och material styr direkt bärförmågan. Rullar med större diameter fördelar arbetsstyckets belastning över en större kontaktyta, vilket minskar punkttrycket och möjliggör högre kapacitetsklasser. Vanliga rullmaterial inkluderar:
- Stålrullar: Högsta lastkapacitet; används för tunga applikationer. Risk för ytmärkning på tunnväggiga eller färdiga arbetsstycken.
- Polyuretanbelagda rullar: Utmärkt grepp och ytskydd för arbetsstycket; används för medelstora laster upp till cirka 60 ton per rullsats. Något lägre maxkapacitet än blankt stål.
- Gummibelagda rullar: Maximalt ytskydd; används för lätt till medelstor belastning. Ej lämplig för mycket tunga arbetsstycken på grund av gummikompression och deformation under belastning.
Konstruktion av ram och bottenplatta
Kraftiga rotatorer kräver robusta svetsade stålramar, ofta tillverkade av konstruktionsstålsektioner med tjocklekar på 20 mm eller mer. Basplattan måste vara tillräckligt bred för att förhindra att den tippar under belastning utanför centrum. Enheter som är klassade över 100 ton inkluderar vanligtvis ankarbulthål för golvfixering, och ramstålet är spänningsavlastat efter tillverkning för att säkerställa dimensionsstabilitet under belastning.
Betyg för drivmotor och växellåda
Drivmotorn och reduktionsväxellådan måste generera tillräckligt vridmoment för att rotera den maximala märklasten vid den lägsta specificerade hastigheten. Rotatorer använder snäckväxel, spiralväxel eller planetväxelreducerare — med planetväxellådor som erbjuder den högsta vridmomentdensiteten för ett givet fotavtryck. Motorkraften i kommersiella rotatorer sträcker sig från 0,37 kW för 1-tons enheter till 22 kW eller mer för 100-ton-plus system .
Antal driv- och tomgångsenheter
För mycket långa eller mycket tunga arbetsstycken läggs flera tomgångsenheter till för att fördela belastningen jämnare och förhindra att arbetsstycket böjs (sänkning). En 200-tons tryckkärltillverkning kan använda en drivenhet och tre eller fyra tomgångsenheter fördelade längs kärlets längd. I den här konfigurationen delas den totala belastningen över alla kontaktpunkter, vilket minskar belastningen per enhet och gör det möjligt för systemet att hantera hela märkvikten på ett säkert sätt.
Viktkapacitet kontra arbetsstyckesdiameter: Förstå förhållandet
Viktkapacitet och arbetsstyckets diameterintervall är oberoende men relaterade specifikationer — En rotator klassad för 20 ton får endast rymma rör mellan 200 mm och 1 500 mm i diameter, även om ett fysiskt större rör väger mindre än 20 ton.
Geometrin för kontaktpunkten mellan rulle och arbetsstycke ändras med diametern. Ett rör med mycket liten diameter som sitter mellan två rullar utövar kraft i en brant vinkel, medan ett rör med mycket stor diameter kommer i kontakt med rullarna i en liten vinkel. Båda ytterligheterna kan orsaka instabilitet eller rullskador om röret ligger utanför det specificerade diameterintervallet, oavsett vikt.
| Nominell kapacitet | Typisk min diameter | Typisk maxdiameter | Drivmotor (ca) |
| 1 ton | 60 mm | 400 mm | 0,37 kW |
| 5 ton | 100 mm | 900 mm | 0,75 kW |
| 20 ton | 200 mm | 1 800 mm | 1,5 kW |
| 60 ton | 300 mm | 3 000 mm | 4,0 kW |
| 100 ton | 500 mm | 4 000 mm | 7,5 kW |
| 300 ton | 800 mm | 6 000 mm | 15 kW |
Typiska specifikationer för rotatormaskiner för rörsvetsning över vanliga kapacitetsklasser, som visar diameterintervall och ungefärlig drivmotoreffekt.
Hur man beräknar rätt viktkapacitet för din applikation
Välj alltid en rotator som är klassad för minst 20–30 % mer än den faktiska arbetsstyckets vikt — Denna säkerhetsmarginal står för dynamisk belastning under rotationsstart, ojämn viktfördelning längs rörets längd och eventuella tillbehör eller svetsfixturer som lagts till under tillverkningen.
Följ den här praktiska urvalsprocessen:
- Beräkna arbetsstyckets totala vikt. För stålrör, använd formeln: Vikt (kg) = π × (OD − WT) × WT × Längd × 7,85, där OD är ytterdiameter i meter, WT är väggtjocklek i meter och 7,85 är stålets densitet i kg/dm³. Online rörviktskalkylatorer förenklar detta steg.
- Lägg till vikten av alla interna fixturer, flänsar och tillbehör. Dessa förbises ofta men kan lägga till 10–30 % till basrörets vikt för komplexa sammansättningar.
- Använd säkerhetsmarginalen på 20–30 %. Multiplicera den totala vikten med 1,25 till 1,30 för att få din minsta erforderliga rotatorkapacitet.
- Kontrollera att rördiametern faller inom rotatorns specificerade område. Både minsta och största diameter måste verifieras, inte bara vikten.
- Kontrollera rörlängden mot kraven på tomgångsenheten. Rör längre än 3–4 meter kräver vanligtvis minst en tomgångsenhet utöver drivenheten. Mycket långa kärl (8 meter) kan behöva två eller flera tomgångshjul.
Konventionella vs självjusterande rotatorer: Kapacitet och flexibilitet jämfört
Konventionella rotatorer erbjuder högre maximala kapacitetstak, medan självjusterande rotatorer ger större flexibilitet över ett bredare diameterområde vid jämförbara viktklasser.
| Funktion | Konventionell rotator | Självjusterande rotator |
| Max viktkapacitet | Upp till 1 000 ton | Upp till ~400 ton |
| Diameterflexibilitet | Begränsat — manuell justering krävs | Hög — automatisk justering |
| Inställningstid för ny diameter | 10–30 minuter | < 2 minuter |
| Enhetskostnad | Lägre | Högre (15–30 % premie) |
| Bästa produktionsmiljön | En-diameter högvolymproduktion | Jobshop, produktion med blandad diameter |
| Axial driftkontroll | Kräver justering av vinklad rulle | Vanligtvis bättre — geometri självkompenserar |
Funktion för funktion jämförelse mellan konventionella typer av fast ram och självjusterande rörsvetsrotatortyper.
Säkerhetsstandarder och belastningsklassificering för svetsrotatorer
Ansedda rörsvetsrotatormaskiner är designade och testade i enlighet med internationellt erkända säkerhets- och ingenjörsstandarder . Överensstämmelse med dessa standarder är inte bara reglerande – det avgör direkt om den nominella kapacitetssiffran på maskinen är tillförlitlig och pålitlig.
Nyckelstandarder för svetsrotatordesign och tillverkning inkluderar:
- ISO 9001: Certifiering av kvalitetsledningssystem, säkerställer konsekventa tillverkningsprocesser och spårbarhet av kapacitetskritiska komponenter.
- CE-märkning (EU:s maskindirektiv 2006/42/EG): Obligatorisk för rotatorer som säljs inom Europeiska ekonomiska samarbetsområdet; kräver dokumenterad riskbedömning, lastprovning och överensstämmelse med mekaniska säkerhetskrav.
- AWS D1.1 / D1.6: Även om dessa är standarder för svetsprocedurer, definierar de krav på svetspositionerare och rotatorinställningar som påverkar svetskvalitet och säkerhet i amerikanska tillverkningsanläggningar.
- GB/T-standarder (Kina): Kinesiska nationella standarder för svetshjälputrustning, inklusive strukturella belastningskrav för svetsrotatorer tillverkade i och exporterade från Kina.
Begär alltid lastprovningscertifikat och provlastdokumentation från tillverkaren när du köper rotatorer som är klassade över 20 ton. Ansedda tillverkare utför provbelastningstester vid 125 % av den nominella kapaciteten före leverans.
Vanliga misstag när man väljer en rörsvetsrotator efter viktkapacitet
Det vanligaste köpmisstaget är att välja en rotator baserat på enbart vikt samtidigt som man ignorerar diameterintervall och krav på arbetsstyckets längd. Här är de vanligaste felen och hur du undviker dem:
- Ignorera gränsen för minsta diameter: En 20-tons rotator kan inte säkert greppa ett rör med 100 mm diameter trots att röret bara väger 50 kg. Små rör kan falla mellan rullarna eller rotera instabilt om minimidiameterspecifikationen inte respekteras.
- Glömde lägga till fixturens vikt: Svetspositionerare, invändiga dorn och ändhylsor kan lägga till hundratals kilo till den totala belastningen. Att inte ta med dessa i viktberäkningen leder till underspecificerad utrustning.
- Använder endast en tomgång för ett mycket långt kärl: Ett fartyg som är 10 meter långt och väger 80 ton kräver flera tomgångsstöd. Användning av endast en tomgång skapar en stödpunktseffekt, överbelasta drivenheten och riskerar att skada strukturen eller tippa.
- Välja gummirullar för tunga laster: Gummivalsar komprimeras avsevärt under belastningar över 10–15 ton, vilket minskar deras effektiva diameter och ökar glidningen. För tunga arbetsstycken är polyuretan- eller stålvalsar det rätta valet.
- Bortse från golvets lastkapacitet: Ett 100-tons rotatorsystem kan i sig väga 5–10 ton, och arbetsstycket tillför ytterligare 100 ton. Den kombinerade golvbelastningen kan överstiga 110 ton – en siffra som måste verifieras mot den strukturella golvbelastningen före installation.
Underhållsrutiner för att bevara viktkapaciteten över tid
En rörsvetsrotator kan bara leverera sin nominella kapacitet på ett säkert sätt när den underhålls på rätt sätt — Slitna rullar, försämrade lager och försummade växellådor minskar alla den effektiva bärförmågan under märkskyltens klassificering.
- Rullinspektion: Inspektera valsarna varje månad för slitage, sprickor och ytskador. Polyuretanrullar bör bytas ut när slitaget överstiger 5–10 mm av originaldiametern. Stålrullar bör bytas ut eller återvändas när ytgropar eller räfflor överstiger 3 mm djup.
- Lagersmörjning: Smörj rullager var 200–500:e drifttimme, eller enligt tillverkarens schema. Torra lager under tung belastning överhettas snabbt och misslyckas utan förvarning.
- Växellådans oljebyte: Byt växellådsolja var 2 000–4 000 drifttimme eller årligen. Använd den viskositetsklass som specificerats av tillverkaren – felaktig viskositet minskar kugghjulens bärförmåga.
- Inspektion av ram och bottenplatta: Kontrollera ramsvetsar, bultanslutningar och ankarbultar årligen med avseende på sprickor, korrosion och lossning, särskilt på enheter som regelbundet hanterar nästan maximala märklaster.
- Lasttest efter större reparationer: Efter byte av rullar, lager eller växellådskomponenter, utför ett funktionellt lasttest med 100 % nominell kapacitet innan enheten återställs till full produktionsservice.
Vanliga frågor: Viktkapacitet för rörsvetsrotator
F: Vilken är den maximala vikten en vanlig rörsvetsrotator kan hantera?
Standard kommersiellt tillgängliga rörsvetsrotatorer sträcker sig från 1 ton till 1 000 ton i nominell kapacitet. Enheter över 300 ton är vanligtvis specialkonstruerade för specifika projekt. För de flesta industrifabriker täcker modeller i intervallet 5–100 ton de allra flesta applikationer. Specialiserade tunga industrier som varvs- och kärnfartygstillverkning använder regelbundet rotatorer som är klassade till 300–1 000 ton.
F: Betyder en högre viktkapacitet en bättre svetsrotator?
Inte nödvändigtvis. Att överspecificera en rotator slösar budget och golvyta. En 100-tons rotator som används för att rotera ett 2-tonsrör kan faktiskt fungera mindre smidigt vid låga belastningar än en korrekt dimensionerad 5-tonsenhet, eftersom hastighetskontroll och vridmomentreglering är optimerade runt det nominella belastningsområdet. Matcha kapaciteten till din faktiska arbetsstyckesvikt plus en säkerhetsmarginal på 20–30 % – inte mer.
F: Kan jag använda en drivenhet och flera mellanhjul för att öka den totala kapaciteten?
Ja — detta är standardpraxis för långa, tunga arbetsstycken. Att lägga till tomgångsenheter fördelar belastningen över fler kontaktpunkter, vilket minskar belastningen per enhet. Den totala systemkapaciteten är dock fortfarande begränsad av den lägst rankade komponenten i uppsättningen. Om din drivenhet är klassad till 40 ton och dina mellanhjul är klassade till 40 ton vardera, är systemkapaciteten totalt 40 ton — att lägga till fler 40-tons mellanhjul ökar inte den maximala belastningen, men det ger bättre stödfördelning för långa arbetsstycken.
F: Vad händer om jag överskrider den nominella viktkapaciteten för en svetsrotator?
Att överskrida den nominella kapaciteten kan orsaka rulldeformation eller brott, lagerbrott, växellådasskador, ramnedböjning och i extrema fall fullständig strukturell kollaps - att arbetsstycket plötsligt tappas. Förutom skador på utrustningen utgör detta en allvarlig skaderisk för personalen i arbetsområdet. Behandla alltid den nominella kapaciteten som en hård gräns, inte en riktlinje.
F: Behöver svetsrotatorer vara certifierade eller belastningstestade?
I de flesta industriella jurisdiktioner måste svetsrotatorer som används vid tillverkning av tryckkärl, skeppsbyggnad och andra reglerade industrier ha dokumenterade lasttestcertifikat från tillverkaren. Tredjepartsinspektionsorgan kan också kräva periodisk omcertifiering - vanligtvis årligen eller vartannat år - beroende på branschen och det lokala regelverket. Bekräfta alltid certifieringskraven med ditt kvalitets- och efterlevnadsteam innan du anger utrustning.
F: Vad är skillnaden mellan drivenhetens och tomgångsenhetens kapacitetsklassificering?
I de flesta rotatorsystem bär både driv- och tomgångsenheterna last och tilldelas var sin egen kapacitetsklassning. Systemets kapacitetsklassificering avser den maximala kombinerade belastningen över alla enheter i en matchad uppsättning. När du köper, se till att både driv- och tomgångsenheter i ditt system är klassade till samma kapacitetssiffra – felaktiga klassificeringar skapar svaga punkter i systemet. Vissa tillverkare anger total inställd kapacitet snarare än kapacitet per enhet, så klargör alltid vilken konvention som används.
F: Hur beräknar jag hur många tomgångsenheter jag behöver för ett långt rör?
En vanlig industririktlinje är att lägga till en tomgångsenhet för varje 3–4 meter av arbetsstyckets längd bortom det första stödda spannet. Till exempel skulle ett 12 meter långt fartyg vanligtvis kräva en drivenhet plus två till tre tomgångsenheter. För tunga arbetsstycken (över 20 ton) eller tunnväggiga kärl som är benägna att deformeras, minska mellanrummet ytterligare. Målet är att hålla arbetsstyckets nedböjning under 1–2 mm per meter ostödd längd.
Slutsats
Den maximala viktkapaciteten för en standard rotatormaskin för rörsvetsning spänner över ett enormt utbud — från 1 ton för kompakta verkstadsenheter till över 1 000 ton för specialanpassade tungindustrisystem. För de flesta tillverkningsmiljöer täcker det praktiska området 5 till 100 ton den överväldigande majoriteten av applikationer, från tillverkning av rörspolar till tillverkning av stora tryckkärl.
Att välja rätt kapacitet kräver mer än att läsa en märkskylt: du måste ta hänsyn till arbetsstyckets totala vikt inklusive fixturer, verifiera att rördiametern faller inom maskinens specificerade intervall, säkerställa adekvat tomgångsstöd för långa kärl och tillämpa en säkerhetsmarginal på 20–30 % över den faktiska belastningen. Överensstämmelse med tillämpliga belastningstestningsstandarder och ett disciplinerat underhållsprogram säkerställer att rotatorn fortsätter att leverera sin nominella kapacitet på ett tillförlitligt sätt under hela dess livslängd.