Svetsning av rostfritt stål till kolstål är en vanlig men tekniskt krävande sammanfogningsuppgift. Den tillförlitliga vägen är enkel: välj ett överlegerat austenitiskt fyllmedel som ER309L, använd en procedur med låg värmetillförsel och förhindra järnförorening från kolstålssidan. I praktiken eliminerar dessa tre beslut de flesta sprickbildningar, överdriven hårdhet och förtida korrosionsfel.
Trots den upplevda svårigheten förekommer olika metallfogar mellan rostfritt och kolstål i kemiska anläggningar, livsmedelsledningar, vattenreningssystem och konstruktionsstål. Nyckeln är att inte tänka på det som att svetsa två liknande material; det är en kontrollerad process för att hantera legering och utspädning.
Varför svetsning av rostfritt till kolstål är olika
Det grundläggande problemet är att kolstål och rostfritt stål skiljer sig åt i kemi, termisk expansion och mekanisk respons. Kol migrerar från kolstålet in i svetszonen under uppvärmning, vilket kan skapa ett hårt, sprött martensitband vid fusionslinjen och ett uppmjukat avkolat lager på kolstålsidan. Austenitiskt rostfritt stål expanderar också cirka 50 procent mer än kolstål, så fogen utvecklar betydande restspänningar efter kylning. Samtidigt minskar utspädning från kolstålbasmetallen krom- och nickelhalten i svetsavlagringen. Om tillsatsmetallen inte är överlegerad kan den färdiga svetsen ha dålig korrosionsbeständighet eller låg seghet.
- Kolmigrering orsakar lokal hårdhet och sprödhet.
- Termisk expansionsfelanpassning ökar kvarvarande spänning och risken för distorsion.
- Svetsspädning ändrar kemin hos den avsatta metallen.
- Järnföroreningar på den rostfria sidan kan utlösa rostbildning senare.
Att välja rätt fyllnadsmetall
Det korta svaret är att använda 309L eller 309Mo för de flesta fogar av rostfritt till kolstål. Denna legering ger tillräckligt hög krom och nickel för att tolerera utspädningen från kolstål och fortfarande lämna en austenitisk svetsstruktur med god korrosionsbeständighet. 308L, som är designad för att foga 304 rostfritt till sig själv, har inte de extra legeringsreserverna och rekommenderas inte för olika fogar.
| Filler | Används bäst för | Nyckelegenskaper | Viktigt övervägande |
|---|---|---|---|
| 308L | Sammanfogar 304 rostfritt till sig själv | Hög korrosion och estetisk finish | Inte tillräckligt med Cr/Ni för hög utspädning; kan bilda martensit |
| 309L / 309Mo | Svetsning av rostfritt till kolstål | God utspädningstolerans; motstår härdbara strukturer | Första val för de flesta servicemiljöer |
| 316L | Sammanfogning av 316 applikationer i rostfritt eller högre hål | Molybden ger gropmotstånd | Fortfarande inte lämplig för utspädning av kolstål; använd 309Mo istället |
| 312 | Starka olika och svårsvetsbara kombinationer | Hög ferrithalt, sprickbeständig | Högre hållfasthet men lägre duktilitet; kräver låg värmetillförsel |
| ERNiCr-3 | Högtemperaturservice och termisk cykling | Nickelbaserad, låg termisk expansionsmissanpassning | Högre kostnad; utmärkt motståndskraft mot utmattningssprickor |
För förhöjda temperaturer eller tunga cyklar är nickelbaserade tillsatsmetaller som ERNiCr-3 ett bättre val än 309L. Den nickelrika svetsmetallen motstår kolmigrering bättre och har en expansionskoefficient närmare kolstål, vilket minskar termisk utmattning. För allmänna applikationer är dock 309L det beprövade, kostnadseffektiva alternativet.
Bästa svetsprocesser för olika fogar
GTAW är den bästa processen för kritiskt arbete av rostfritt till kolstål, men GMAW, FCAW och SAW kan alla producera acceptabla svetsar med rätt parametrar. De styrande faktorerna är värmetillförsel, skyddsgas och färdhastighet.
- GTAW (TIG): Bäst för tunnväggiga rör- och rotpassager eftersom det ger exakt värmekontroll och låg avsättning. Använd en påfyllningsstav av ER309L och argon- eller argon-helium-skärmning.
- GMAW (MIG): Bäst för medeltjock produktion. Använd pulsspray eller kortslutningsöverföring för att begränsa värmetillförseln. En skyddsgas av argon med 2–5 % CO2 är vanlig; undvik 100 % CO2.
- FCAW: Bra för reparationer av tjocka plåtar och fält. Använd E309LT1-1 tråd och argon/CO2 blandad skärmning för plana och horisontella svetsar. Slagg måste tas bort mellan passen.
- SAW: Effektiv för långa längsgående sömmar på stora tankar eller tryckkärl. Använd en 309L tråd och ett neutralt eller krombalanserat flöde. Noggrann värmekontroll är viktigt.
Fogberedning och renlighet
En ren, korrekt förberedd fog är halva striden. Smuts, fett, glödskal och slipdamm av kolstål kan orsaka porositet och rostfläckar på den rostfria sidan. Använd speciella borstar och verktyg i rostfritt stål, och använd aldrig en borste som har rört kolstål.
- Slipa eller bearbeta fogytorna till blank metall strax före svetsning.
- Avfetta båda sidor med aceton eller ett lösningsmedel avsett för svetsförberedelse.
- För stumfog i plåt, använd ett V-spår med en ingående vinkel på 60–70 grader och en rotyta på 1–2 mm.
- När du svetsar rotpassagen, använd en stödstång eller rengör baksidan med argon för att förhindra oxidation.
- Håll kolstålsidan och den rostfria sidan åtskilda under monteringen; använd separata klämmor om möjligt.
Styra förvärmning, interpass-temperatur och värmeinmatning
Värmehantering är den viktigaste variabeln efter val av fyllmedel. Förvärmning behövs inte för de flesta fogar, men om sektionen är tjock eller fogen är hårt fastspänd är en maximal förvärmning på 100°C acceptabel. Högre förvärmning påskyndar kolmigrering och ger ett tjockare martensitband. Interpass-temperaturen bör hålla sig under 150°C, och svetsen bör byggas med stringer-pärlor snarare än breda vävar.
| Process | Aktuell | Spänning | Reshastighet | Värmetillförsel (ca) |
|---|---|---|---|---|
| GTAW | 100–150 A | 12–15 V | 100–150 mm/min | 0,6–1,5 kJ/mm |
| GMAW (puls) | 180–220 A | 22–26 V | 300–400 mm/min | 1,0–1,8 kJ/mm |
| FCAW | 220–280 A | 26–30 V | 350–450 mm/min | 1,2–2,0 kJ/mm |
En användbar regel är att hålla värmetillförseln så låg som möjligt utan att orsaka brist på smältning. Använd korta pass och låt fogen svalna mellan passen när interpasstemperaturen stiger.
Positionering och automatisering för pålitliga svetsar
Att placera arbetsstycket i den mest gynnsamma orienteringen och använda mekanisk körhastighetskontroll kommer dramatiskt att minska defekter i olik metallsvetsning. Enkel manuell svetsning kan fungera, men att rotera fogen till plant läge är mycket mer tillförlitligt.
För sammansättningar och beslag med små hål kan en svetspositionerare presentera fogen i en lämplig vinkel och rotera arbetet medan svetsaren håller brännaren stadig.
 1-tons konventionell svetspositionerare för små enheter Denna konventionella svetspositionerare har en nominell kapacitet på 1 ton och roterar småhålsenheter till lämpliga vinklar, vilket gör att svetsare kan hålla brännaren stadig och uppnå konsekvent fogpositionering. Visa produkt →
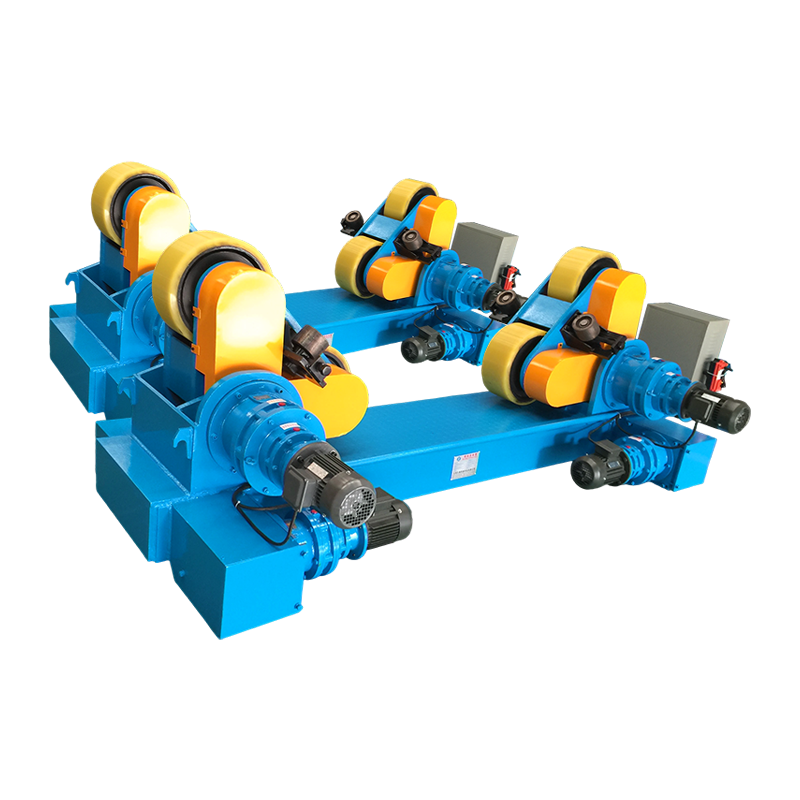
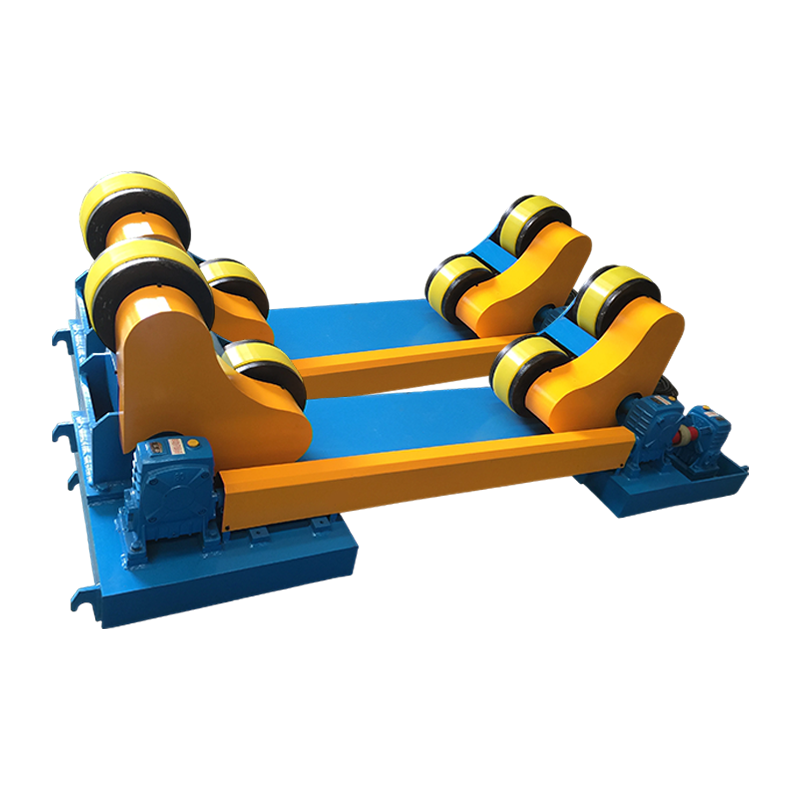
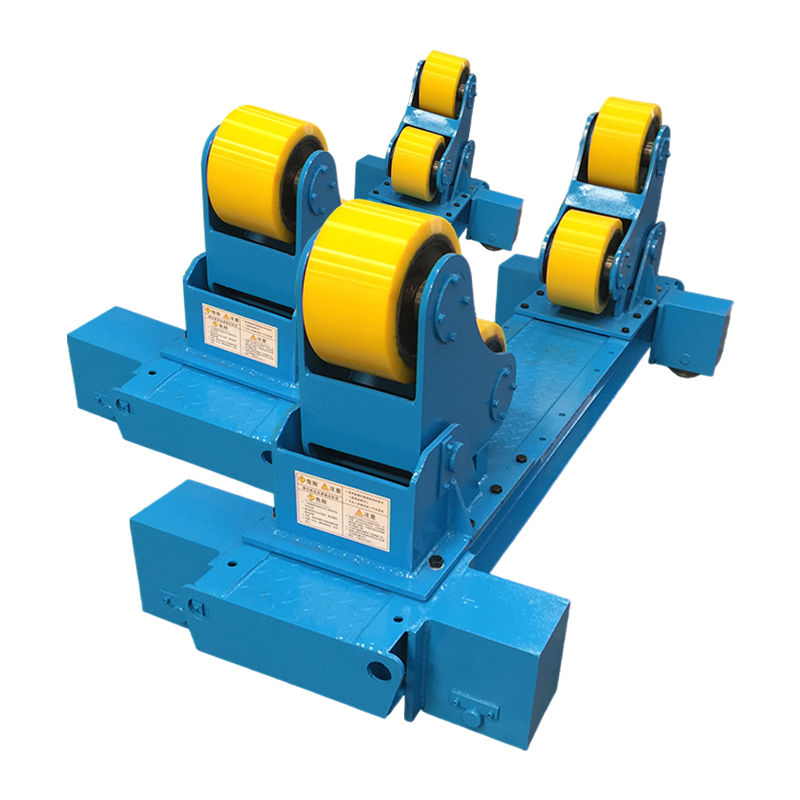
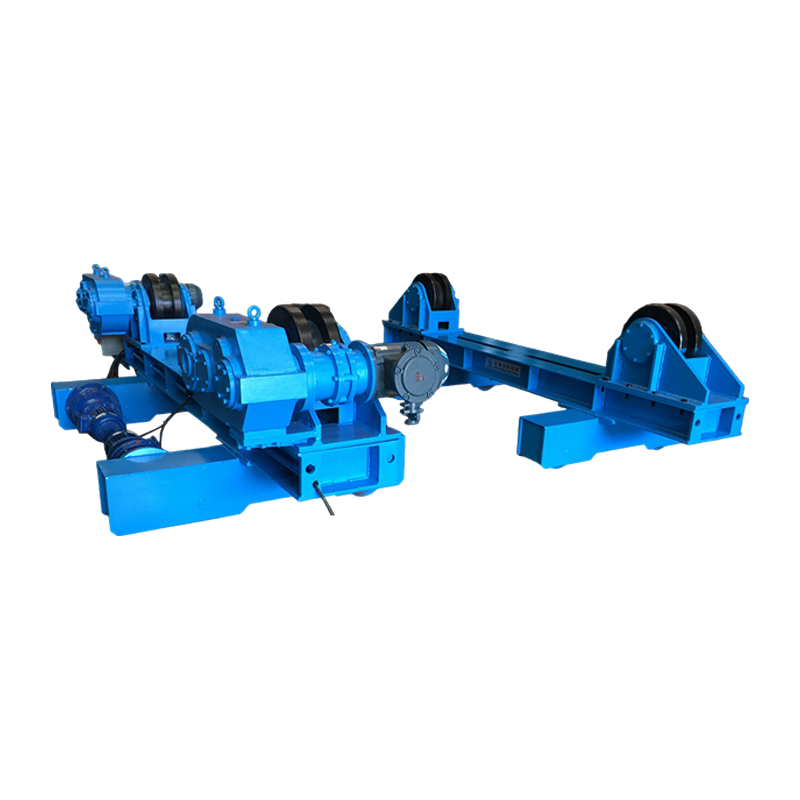
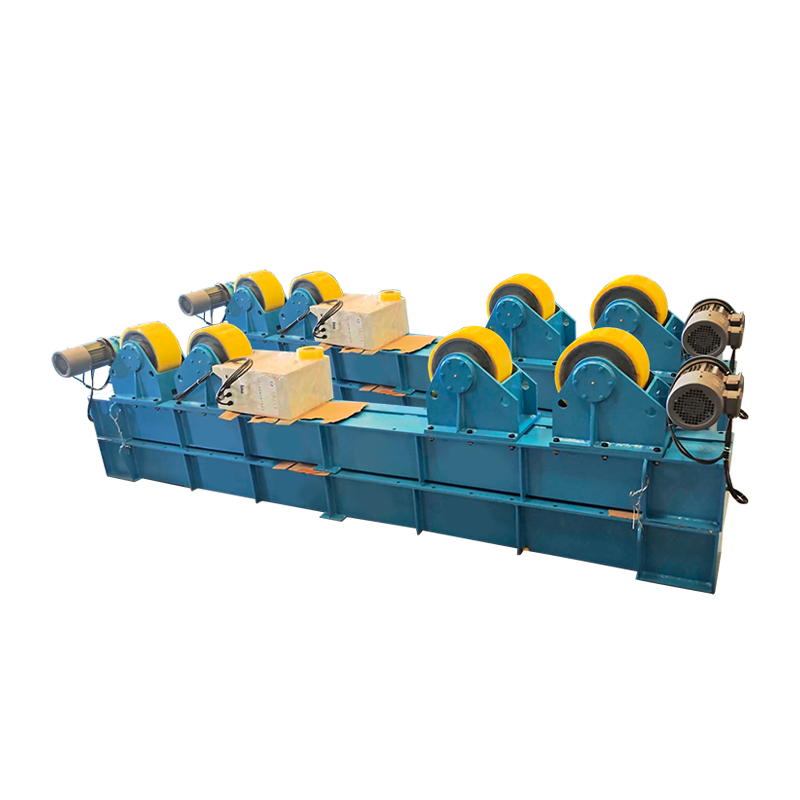
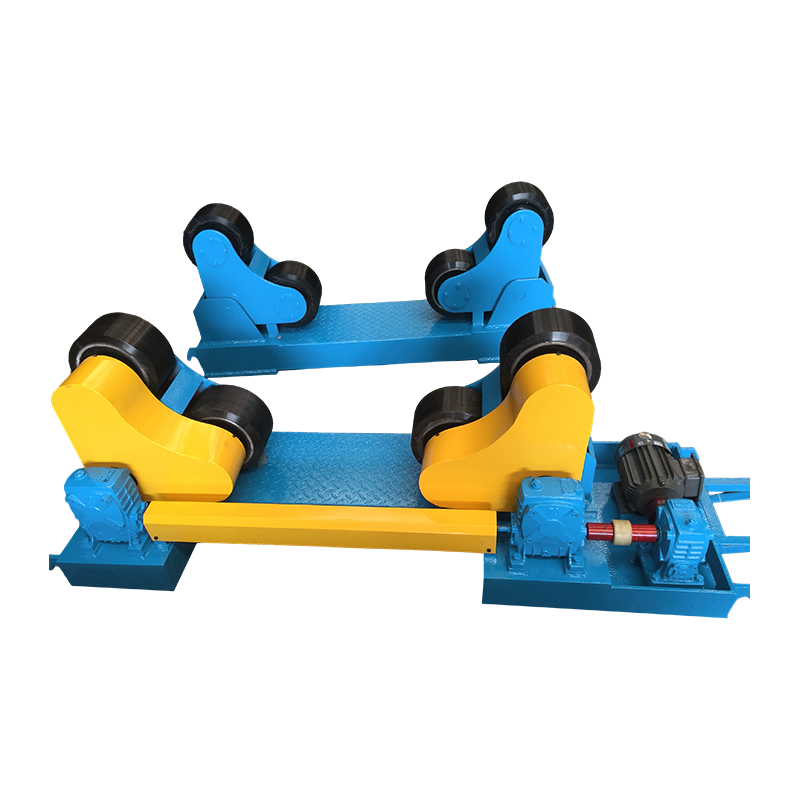
För tankskal, rörspolar och cylindriska sektioner vrider en svetsrotator sömmen med en kontrollerad hastighet så att svetsbadet förblir i ett konsekvent plant läge. Detta tillvägagångssätt är särskilt användbart när det kombinerade rostfria och kolstålarbetet är för tungt att manipulera för hand. Du kan läsa mer om hur roterande svetsfogar minskar efterarbete i metalltank- och rörtillverkning .
 10-tons svetsrotator med elektrisk orbital rörelse och lyft En 10-tons svetsrotator med elektrisk omloppsrörelse och elektriskt lyft, designad för att svänga tunga cylindriska sömmar med en kontrollerad hastighet, vilket håller svetsbadet platt för konsekventa resultat. Visa produkt →
För längre svetsade sömmar som kräver GMAW eller SAW, flyttar en pelar- och bommanipulator svetshuvudet längs fogen med jämn hastighet och håller brännarvinkeln fixerad. Detta tar bort den mänskliga variationen som ofta orsakar utspädningsspikar och kalla varv.
 Anpassad 4030 kolumn och bom med elektrisk orbital rörelse En skräddarsydd pelar- och bommanipulator med elektrisk omloppsrörelse som flyttar svetshuvudet längs långa sömmar med jämn hastighet och fast vinkel, vilket minskar mänsklig variation för GMAW eller SAW. Visa produkt →
Dessa inställningar eliminerar inte behovet av bra procedur, men de gör det mycket lättare att upprätthålla den låga interpass-temperaturen och låg värme-inmatningsstrategi som 309L förlitar sig på.
Eftersvetsinspektion och ytbehandling
Efter svetsning, inspektera fogen noggrant, speciellt smältledningen på kolstålsidan. En hårdhetsavläsning över 350 HV i den zonen indikerar ofta att värmetillförseln var för hög eller att fyllmedlet var fel. Ytinspektion med penetranttestning kan avslöja sprickor och porositet, medan ultraljuds- eller radiografisk testning används när komponenten är kritisk.
Om den rostfria sidan kommer att vara vänd mot frätande media, ta bort svetsmissfärgning och oxidskikt genom betning eller stålborstning, passivera sedan ytan. Låt inte kolstålpartiklar ligga kvar på den rostfria sidan, eftersom de kommer att rosta och skapa en koncentrerad korrosionscell. När spänningsavlastning krävs enligt applikationskoden, håll temperaturen låg och kort – idealiskt runt 350–400°C – för att begränsa koldiffusion.
Vanliga diskontinuiteter och hur man undviker dem
De flesta defekter i denna materialkombination kan undvikas om du stannar med 309L eller en nickellegering, kontrollerar värmen och håller fogen ren. Tabellen nedan listar vanliga problem och korrigeringar.
| Defekt | Trolig orsak | Korrigerande åtgärd |
|---|---|---|
| Porositet | Vått flussmedel, oljiga ytor, bristande avskärmning | Avfetta, torka förbrukningsvaror, kontrollera gasflöde och munstycksavstånd |
| Het sprickbildning | Hög svavelhalt eller fosfor i oädel metall; hög värmetillförsel | Rengör fogkanterna; använd 309L eller 312 fyllmedel; lägre värmetillförsel |
| Martensitbildning | Hög utspädning, hög interpass-temperatur | Använd överlegerat fyllmedel; håll mellangången under 150°C; minska vävningen |
| Underskuren | Överdriven ström eller körhastighet | Minska svetsströmmen; sakta ner något eller justera pistolvinkeln |
| Rost på rostfri sida | Järnföroreningar från borstar eller slipning | Använd dedikerade verktyg i rostfritt stål; ren och passivisera efter svetsning |
Vanliga frågor
Kan jag svetsa rostfritt stål till kolstål med 308L?
Du kan, men det är ingen bra idé. Kolstål späder ut svetsbadet på 308L, vilket sänker krom- och nickelhalten tillräckligt för att bilda martensit och minska korrosionsbeständigheten. 309L är det minsta rekommenderade fyllmedlet för denna olika kombination.
Behöver jag förvärma innan jag svetsar rostfritt till kolstål?
Vanligtvis nej. För tjocka sektioner eller hårt fastspända fogar är en maximal förvärmning på 100°C acceptabel. Högre temperaturer påskyndar kolmigrering och skapar ett sprött lager vid fusionslinjen.
Kommer svetsfogen att rosta?
Kolstålsidan kommer att rosta om den är oskyddad. Den rostfria sidan bör förbli korrosionsbeständig om ytan rengörs och passiveras och järnkontamination förhindras. Belägg eller måla sidan av kolstål för utvändig service.
Kan jag använda MIG-svetsning med 100 % CO2-skyddsgas?
Det rekommenderas inte. Ren CO2 tillför kol till svetsen och oxiderar krom, vilket minskar korrosionsbeständigheten på den rostfria sidan. Använd argon blandat med 2–5 % koldioxid, eller argon med 1–2 % syre.