I-balkar tillverkas på två grundläggande sätt: varmvalsning av ett enda stålämne eller svetsning av tre stålplåtar. Varmvalsning producerar de flesta standardkonstruktionssektioner, medan svetsad tillverkning skapar anpassade plåtbalkar. Valet mellan dem beror på önskad sektionsstorlek, kvantitet och toleransbehov.
Vad är en I-Beam?
En I-balk är ett stålelement med en vertikal liv och två horisontella flänsar, formade som bokstaven "I". Geometrin placerar den högsta mängden material där böjspänningarna är störst, vilket gör profilen exceptionellt effektiv för både böjning och axiella belastningar.
Sektionens djup, flänsbredd och bantjocklek varierar beroende på den strukturella applikationen. Standardvalsade I-balkar följer publicerade dimensionstabeller, medan svetsade plåtbalkar kan konstrueras till nästan vilken praktisk storlek som helst.
Tillverkning av varmvalsad I-Beam
Varmvalsning är den vanligaste metoden för att tillverka standard I-balkar eftersom den ger jämna mekaniska egenskaper, snäva toleranser och hög produktionsvolym till en relativt låg kostnad per meter.
Smältning och raffinering
Processen börjar med att skapa en ren, legerad stålsmälta med exakt kemi. Skrotstål eller primärt järn smälts i en elektrisk ljusbågsugn eller basisk syrgasugn, och legeringselement som mangan, krom och nickel tillsätts för att uppnå önskad kvalitet. Föroreningar som svavel och fosfor avlägsnas under raffineringen för att säkerställa svetsbarhet och seghet.
Casting
Det raffinerade smälta stålet gjuts till rektangulära ämnen eller blommor som kommer att rullas in i den slutliga profilen. Ämnet stelnas, får svalna och återupphettas sedan i en återupphettningsugn till ungefär 1200°C innan valsningen börjar.
Rullande
Ett återuppvärmt ämne formas till en I-profil genom att det förs genom en sekvens av valsningsverk i ett universalvalsverk. Horisontella och vertikala rullar bildar gradvis banan och flänsarna. Operationen innefattar grovbearbetningspass, mellanpass och en slutlig finbearbetning som kontrollerar exakta dimensioner och yttillstånd. Valsning sker något över omkristallisationstemperaturen, vilket förfinar kornstrukturen och förbättrar styrka och seghet.
Värmebehandling
Efter rullning får I-balken antingen svalna naturligt eller utsättas för kontrollerade termiska cykler. Normalisering, släckning eller härdning kan användas för höghållfast eller låg temperatur. Kylningshastigheten påverkar direkt hårdheten, sträckgränsen och svetsbarheten hos den färdiga sektionen.
Provning och inspektion
Färdiga varmvalsade I-balkar verifieras för kemisk sammansättning, draghållfasthet, sträckgräns och töjning. Dimensionskontroller bekräftar flänsbredd, bantjocklek, längd och rakhet mot erkända standarder som AISC eller EN. Icke-förstörande testning – vanligtvis ultraljuds- eller magnetisk partikelinspektion – kan tillämpas för kritiska lastbärande applikationer.
Tillverkning av svetsad I-Beam
Svetsade I-balkar, även kända som plåtbalkar, tillverkas av tre separata stålplåtar: en liv och två flänsar. Denna metod väljs när varmvalsade sektioner är för stora, när ovanliga djup behövs eller när plåtstorlekar kan ge bättre ekonomi för ett specifikt projekt.
Skärning och plåtberedning
Plåtar skärs till önskad bredd och längd med CNC flamskärning, plasmaskärning eller sågning. Banan och flänsplattorna är vanligtvis kulblästrade för att avlägsna kvarnskala, och kanterna är fasade när svetsar med full penetration krävs.
Fit-Up och häftsvetsning
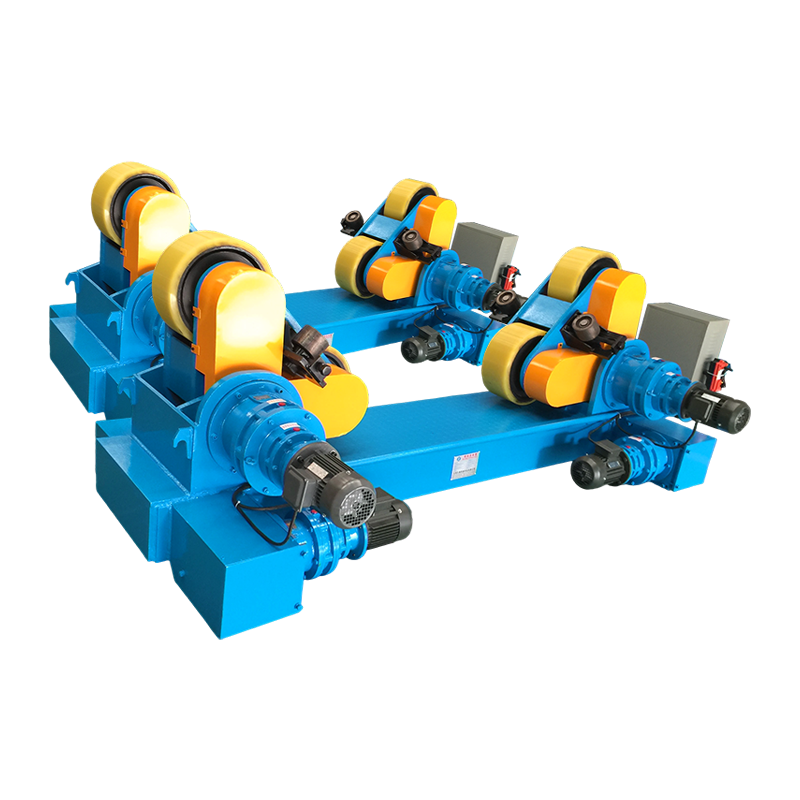
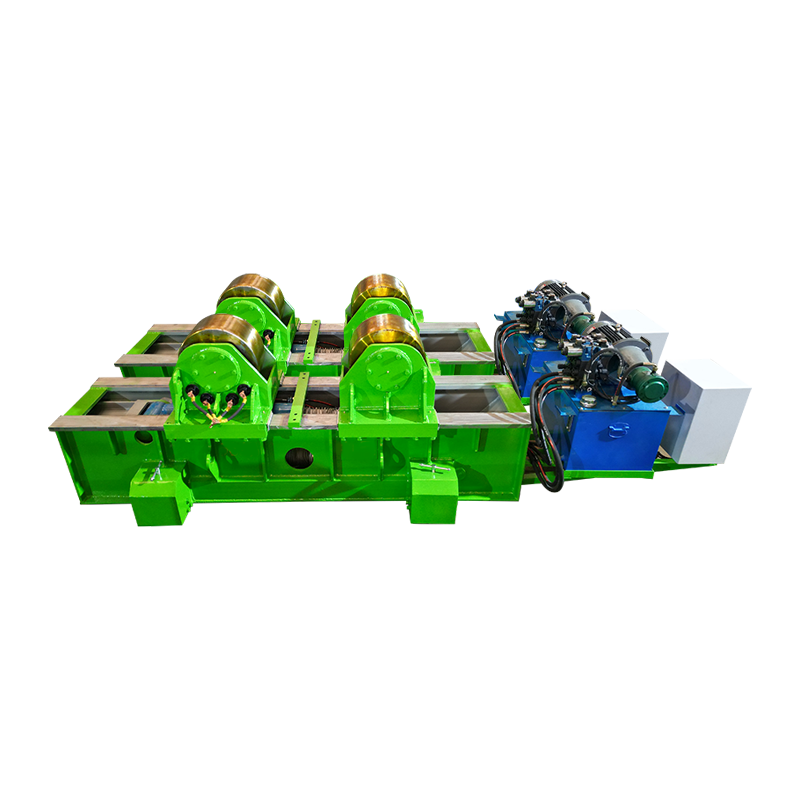
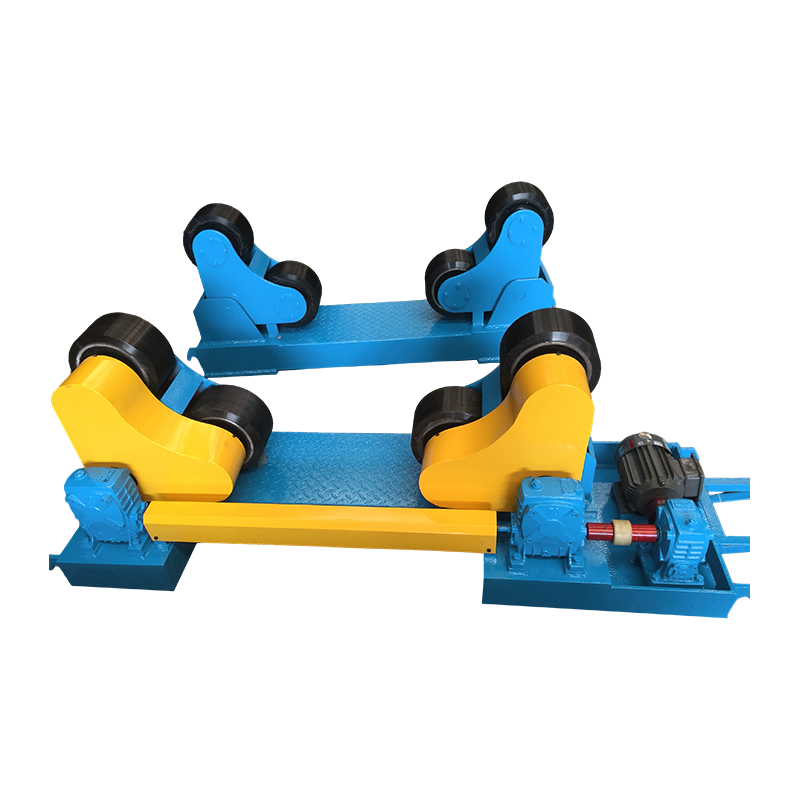
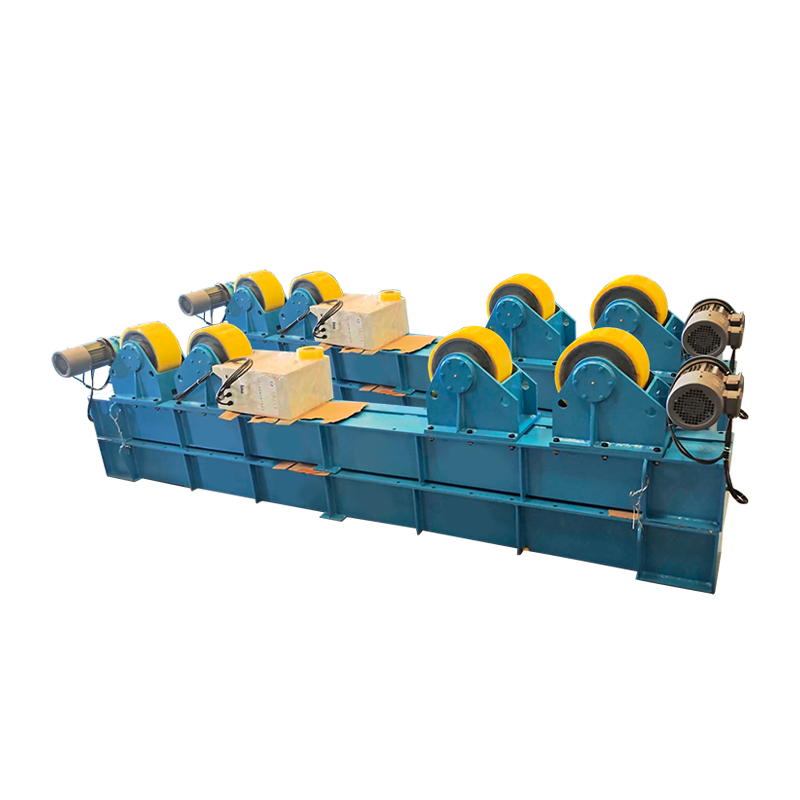
De skurna plattorna kläms fast i en fixtur som håller banan vinkelrätt mot flänsarna, och häftsvetsar appliceras för att bibehålla monteringsformen. En monterad svetsrotator med hydraulisk lyftning och manuell omloppsrörelse kan hjälpa till att rikta in enheten även för större sektioner, vilket förbättrar noggrannheten och arbetarsäkerheten.
 40T Fit-Up svetsrotator med hydraulisk lyftning och manuell omloppsrörelse Denna rotator hjälper till att rikta in stora väv-till-fläns-enheter, vilket förbättrar noggrannheten och säkerheten under häftsvetsning. Dess hydrauliska lyft och manuella omloppsrörelser underlättar positionering för tyngre sektioner. Visa produkt →
Automatisk svetsning
Den häftade enheten svetsas med hjälp av nedsänkt bågsvetsning (SAW) eller gasmetallbågsvetsning (GMAW). En svetscentral eller pelarbom placerar brännaren längs fogen, och balken stöds ofta på rullar för att bibehålla en jämn körhastighet. Värmetillförseln måste kontrolleras för att begränsa distorsion och kvarvarande spänningar, särskilt för långa, tunna banor.
Efterbehandling och besiktning
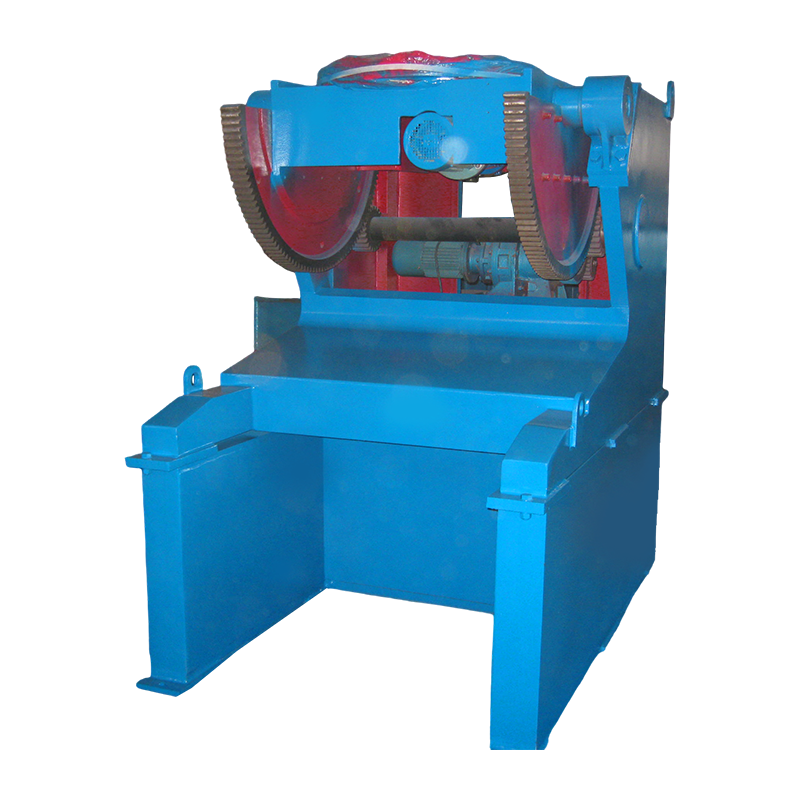
Efter svetsning kan balken rätas ut och svetsytor slipas där så anges. För upprepad hantering kan en servostyrd svetspositionerare luta balken och förbättra operatörens åtkomst under efterbehandling och inspektion. Svetsade I-balkar inspekteras visuellt och med ultraljudstestning vid förbindelserna mellan väv och fläns, och dimensionskontroller verifierar vävhöjd, flänsbredd och välvning.
 Servostyrd svetspositionerare för balkfinishing och inspektion Denna lägesställare lutar svetsade balkar, vilket förbättrar förarens åtkomst under uträtning, slipning och inspektion. Dess servokontroll möjliggör exakt justering för effektivt efterarbete. Visa produkt →
Varmvalsade vs. svetsade I-balkar
Varmvalsade sektioner dominerar standardkonstruktionsapplikationer, medan svetsade plåtbalkar är att föredra när anpassade storlekar eller exceptionellt stora djup krävs. Den huvudsakliga avvägningen är kostnad per meter kontra designflexibilitet.
| Aspekt | Varmvalsad | Svetsad |
|---|---|---|
| Process | Enkelämne formad i ett valsverk | Tre stålplåtar sammansvetsade |
| Sektionsstorlek | Standardprofiler upp till praktiska rullningsgränser | Anpassad bredd och djup, ofta överskridande av valsade gränser |
| Kostnad | Lägre per meter för standardstorlekar | Högre tillverkningskostnad |
| Produktionshastighet | Mycket hög volym | Långsammare, projekt för projekt |
| Flexibilitet | Begränsat till tillgängliga droppstorlekar | Mycket dimensionell |
| Typiska användningsområden | Byggnader, broar, maskinramar | Tunga konstruktioner, långspannbalkar, specialutrustning |
Kvalitetskontroll och standarder
Kvalitetskontroll vid tillverkning av I-balkar bygger på kemisk analys, mekaniska tester och dimensionskontroll mot erkända strukturella standarder. Varmvalsade sektioner följer vanligtvis AISC- eller EN-standarder, medan svetsade balkar styrs av AWS D1.1 eller en likvärdig strukturell svetskod.
För svetsade I-balkar är kvalificeringen av svetsprocedurer och svetsare icke förhandlingsbar. Att kontrollera värmetillförseln, säkerställa korrekt montering och att välja rätt utrustning för svetshantering är alla avgörande för att producera en sund väv-till-fläns-svets. Du kan utforska hur modernt svetsteknik påverkar ståltillverkningen och kvaliteten på djupare.
Vanliga frågor
Är alla I-balkar tillverkade genom varmvalsning?
Nej. I-balkar kan varmvalsas eller svetsas. Valsade sektioner är vanligast, men svetsade plåtbalkar används när stora eller ovanliga dimensioner behövs.
Vad är skillnaden mellan en I-balk och en H-balk?
Flänsarna på en H-balk är i allmänhet bredare och mer parallella, medan vanliga I-balksflänsar har en liten avsmalning. Båda tillverkas med liknande valsnings- eller svetsprocesser.
Hur tillverkas böjda I-balkar?
Böjda I-balkar produceras vanligtvis genom kallvalsning, induktionsböjning eller genom att skära banan och svetsa plattorna till en kurva. Förr tillverkades böjda stålbalkar ofta genom skärning och svetsning med syrebränsle.
Vilka stålsorter är typiska för I-balkar?
Vanliga strukturella kvaliteter inkluderar ASTM A992, A572 och EN S275/S355. Valet beror på belastning, duktilitet och krav på svetsbarhet.
Hur kontrolleras svetsade I-balkar?
Svetsade I-balkar kontrolleras visuellt och med ultraljudsprovning vid svetszonerna. Dimensionskontroller verifierar banhöjd, flänsbredd och rakhet mot konstruktionsritningen.
Slutsats
Börja med de strukturella kraven och välj sedan tillverkningsmetoden. Standard rullade I-balkar är de mest ekonomiska för typiska konstruktioner. När konstruktionen kräver anpassade djup, tunga belastningar eller stora plåtbalkar, erbjuder svetsad tillverkning den nödvändiga flexibiliteten. Lika viktigt som själva svetsprocessen – särskilt på en produktionslinje – är användningen av pålitlig hanterings- och positioneringsutrustning. Bra passform, kontrollerad värmetillförsel och korrekt inspektion är nycklarna till en strukturellt sund I-balk.