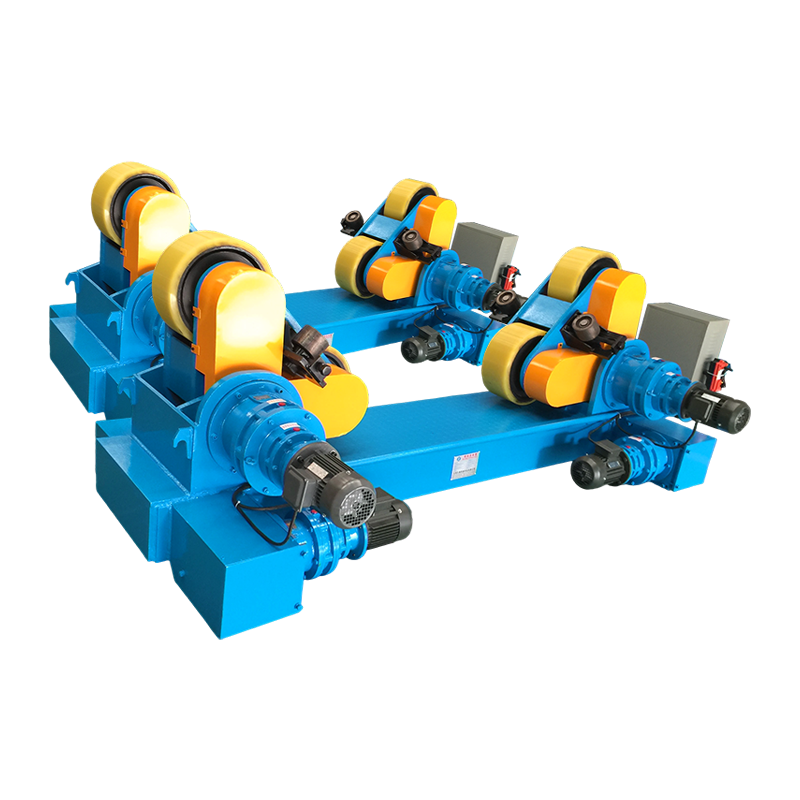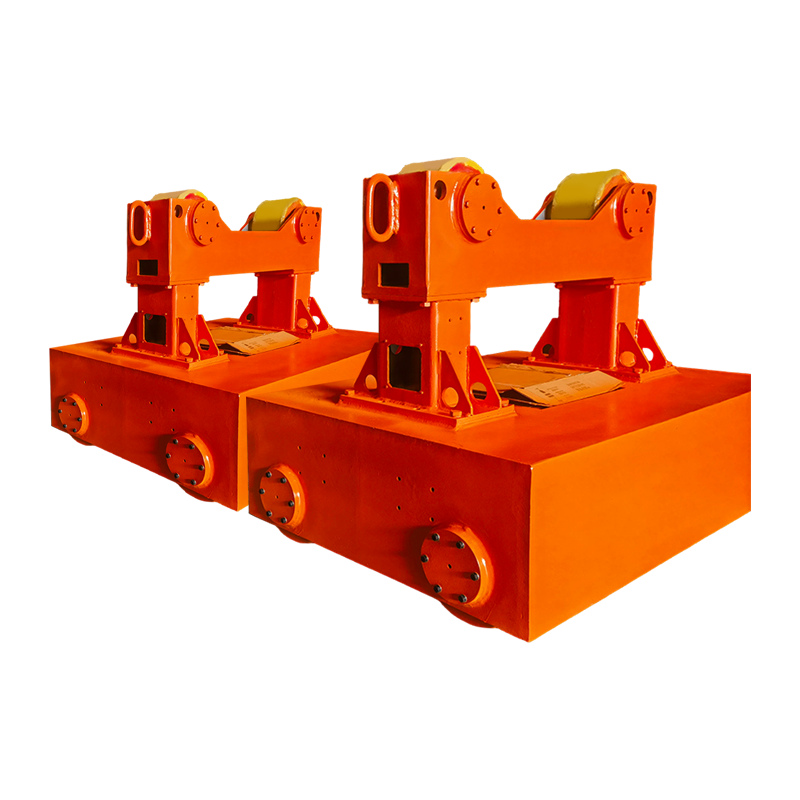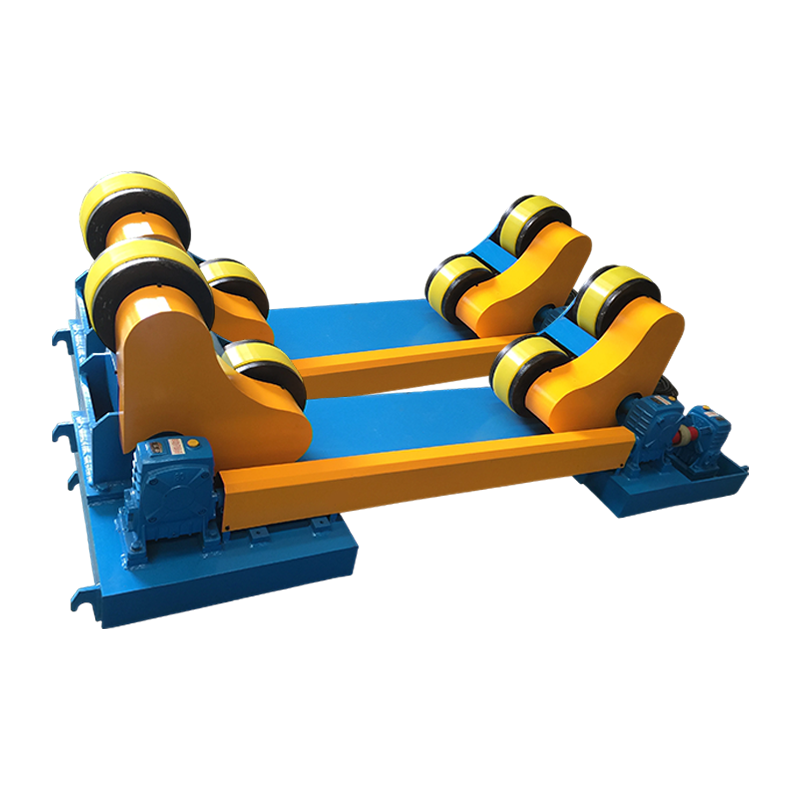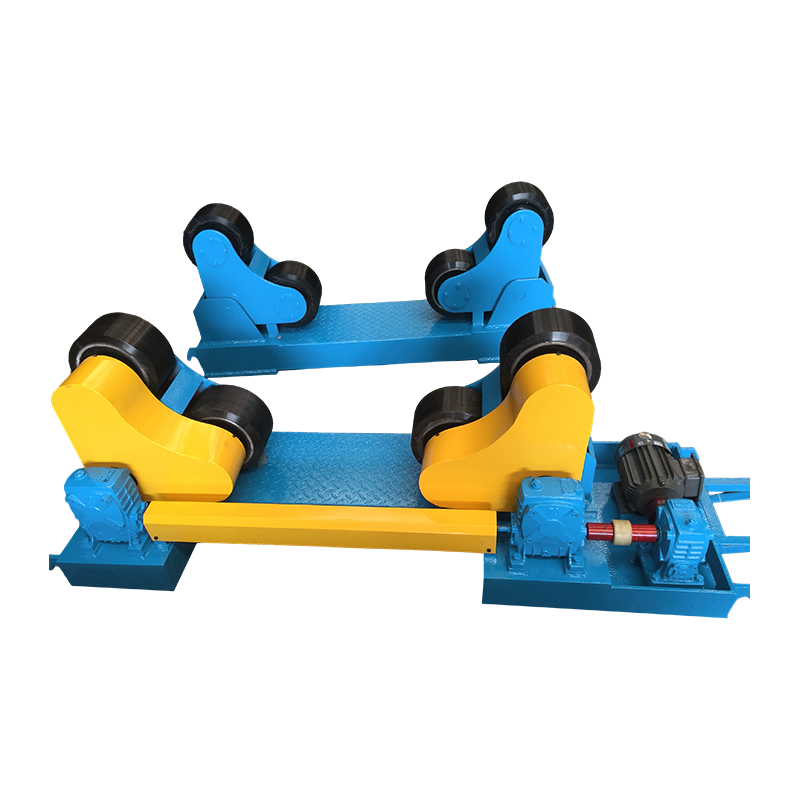
En lägesställares märkskylts belastning talar om vad dess spindel kan bära. Den berättar inte om arbetsstycket kommer att hålla koncentriciteten vid 0,5 rpm, om markbanan kommer att överleva 300 A svetsström eller om hängaren kommer att acceptera fixturen du redan äger. De frågorna besvaras av svetspositionertillbehör : chucken, frontplattan, käftarna, tappringarna, drivpaketet, roterande jord och styrutrustning som sitter mellan maskinen och svetsen.
Regeln vi använder på verkstadsgolvet är enkel – dimensionera först tillbehören och bekräfta sedan att lägesställaren har vridmoment, lutningsintervall och hålstorlekar för att stödja dem. Köpare som utgår från enbart belastningsgraden slutar vanligtvis med att köpa tillbehörssatsen två gånger, en gång fel och en gång rätt.
Vad som räknas som ett tillbehör för svetspositioner
Allt som ändrar hur ett arbetsstycke grips, indexeras, drivs eller skyddas räknas som ett tillbehör, och den listan är längre än vad de flesta inköpsorder föreslår.
- Arbetsinnehav: trekäftiga och fyrkäftiga chuckar, mjuka käftar, frontplattor, T-spårbord, vinkelplattor, vee-block, lokaliseringsstift, snabbklämningssatser.
- Rörelse och körning: servomotorer och drivenheter, planetariska eller glappfria reducerare, bromsar, roterande pulsgivare, hem- och gränslägesbrytare.
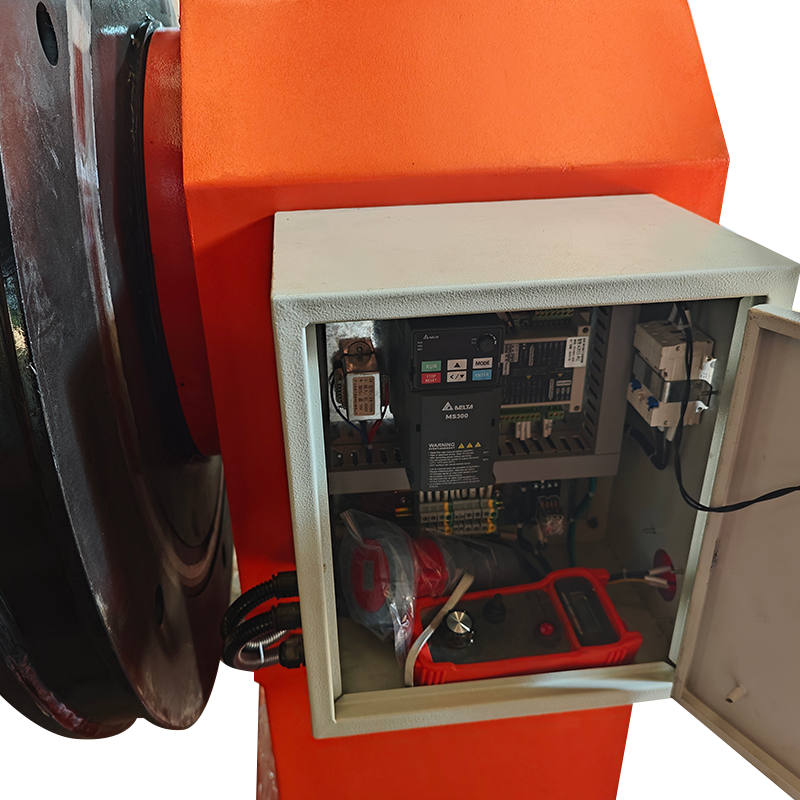
- Kontroll och gränssnitt: hängande stationer, fotpedaler, tvåstationsväljare, PLC- och robotgränssnittsmoduler, nödstoppsreläer.
- Elektrisk: roterande jordningsenheter, släpringar, svetskabelsvirvlar, brännarfästen, kabelspår och festonsystem.
- Processverktyg: gasroterande kopplingar, kylvätskekopplingar, vattenkylda kabelanslutningar, rökutsugsarmar.
Den första gruppen är vad de flesta menar med "tillbehör". De andra fyra är det som faktiskt orsakar oplanerade driftstopp.
Varför tillbehörslistan avgör positionsställarens verkliga kapacitet
En 2 t lägesställare utrustad med en tung chuck, en hög käftstapel och ett arbetsstycke förskjutet 300 mm från spindelytan är inte längre en 2 t lägesställare i praktiken, eftersom lutningsmomentet skalar med radie medan lagret och växellådans märkvärden inte gör det.
Två siffror är viktigare än rubriken. Den första är överhängande last vid spindelytan - vikten multiplicerad med dess avstånd från lagret. Den andra är att hålla vridmomentet under svetsning, när gravitation, kabeldragning och bågkraft alla verkar på en gång. Håll ungefär 1,5× vridmomentmarginal på frekvensomriktaren och maskinen kommer att hålla positionen utan att jaga.
| Tillbehörsgrupp | Vad den styr | Spec för att bekräfta | Typiskt symptom på missmatchning |
|---|---|---|---|
| Chuck eller frontplatta | Grepp och koncentricitet | Käftslag, genomgående hål, runout | Arbetsstycket kryper, sömmen vandrar |
| Käkar och mjuka käkar | Kontaktyta och märkning | Käfthöjd, tandning, material | Slir i hastighet, förvrängning på tunn vägg |
| Servodrift och kodare | Indexnoggrannhet och repeterbarhet | Vridmomentmarginal, upplösning, glapp | Drift och jakt mid-pass |
| Roterande mark | Returväg för svetsström | Strömvärde, arbetscykel, rpm | Ljusbågsbildning inuti lagren, falska svetsdefekter |
| Kabelsväng eller släpring | Kabellindning och livslängd | Ledare, förstärkare, hastighetsbegränsning | Kabelutmattning och kortslutning |
| Gas- eller kylvätskeförening | Kontinuerlig rotation av verktyg | Tryck, hål, tätningstyp | Läckor, porositet, kylvätska på fogen |
Matcha arbetshållningen med arbetsstyckets geometri
Runda delar vill ha en chuck eller en uppsättning rullar, lådtillverkningar vill ha ett T-spårbord med vinkelplattor, och allt asymmetriskt vill ha motvikter plus en ändstock - geometrin, inte budgeten, sätter ordningen.
Runda och symmetriska arbetsstycken
En självcentrerande chuck med tre käftar är det snabbaste alternativet för flänsar, rörspolar och ventilhus eftersom den centreras i en rörelse; en oberoende chuck med fyra käftar är rätt anrop när tyngdpunkten ligger utanför axeln eller delen är en grov gjutning. Kontrollera käftslaget mot det faktiska diameterintervallet du kör, inte katalogens maximala diameter, och bekräfta genomgående håldiameter om du planerar att mata svetskabel eller en spolledning genom spindeln.
Box, ram och tillverkade delar
För H-balkar, maskinramar och svetsningar ger ett T-spårbord med slitsade vinkelplattor dig justering i två axlar; en chuck kan inte hålla ett fyrkantigt hörn utan shims som kostar installationstid. Bordets planhet och T-spårets avstånd betyder mer än bordstjockleken här, eftersom klämmor fungerar bäst när bulten landar där spåret faktiskt är.
Off-center och långa delar
Motvikter och en tailstock eller stadigt stöd förvandlar en instabil uppställning till en stabil. På långa axlar skyddar stöd i båda ändarna även tiltväxellådan från ett böjmoment som den aldrig dimensionerats för.
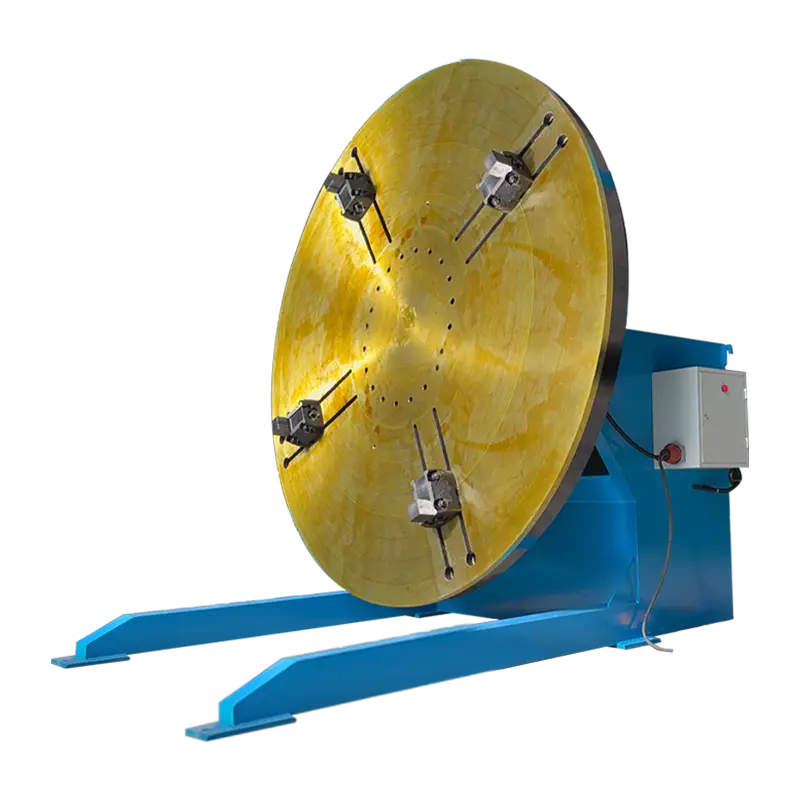 3T konventionell svetspositionerare med vertikala svarvchuckar En 3-tons lägesställare med ytterligare vertikala svarvchuckar som utökar spännområdet för cylindriska eller oregelbundna arbetsstycken och stödjer stabil tilt-och-rotationssvetsning. Visa produkt →
Kontroller och elektriska tillbehör: där indexnoggrannheten kommer ifrån
Indexnoggrannhet är en systemegenskap – motor, reducerare, kodare och styrenhet måste matchas, inte bara anslutas.
En frekvensomriktare på en induktionsmotor ger dig rotation, men ett servopaket med sluten slinga ger dig en hållposition, programmerbara vinklar som 90° och 180° och repeterbarhet mätt i bågminuter. För repetitiva cirkulära sömmar betalar servovägen vanligtvis tillbaka genom minskad omarbetning snarare än genom hastighet.
Köp ergonomin medvetet. En fotpedal frigör båda händerna för brännarens vinkel och fyllmedel, vilket betyder mer än de flesta kontrollfunktioner på korta, noggranna svetsar. Ett hängsmycke tjänar sin plats när operatören behöver jogga, ställa in noll och lagra offsetpositioner utan att gå till skåpet. Vad du än väljer, bekräfta inträngningsskyddsklassen mot stänk och slipdamm och kontrollera att gränssnittsspänningen matchar anläggningsstandarden innan lådan skickas.
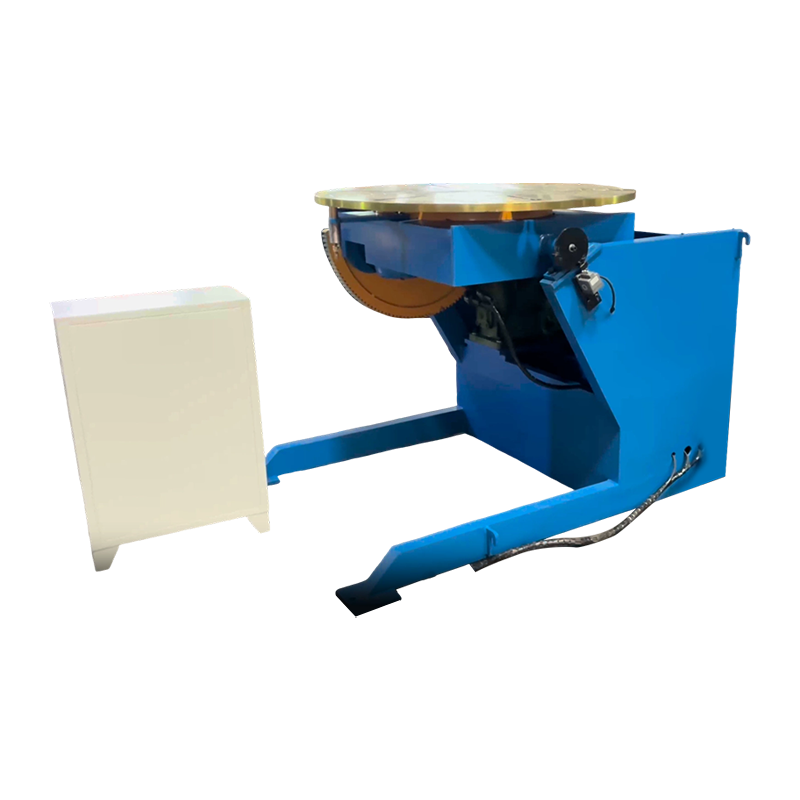 1T servostyrd svetspositionerare för exakt positionering En 1-tons servolägesställare med 0–105° lutning, 360° rotation och exakt hastighetskontroll för automatiserade celler som behöver repeterbar svetspositionering. Visa produkt →
Jordning och kabelhantering: Tillbehören som förhindrar lagerskador
Svetsreturvägen är ett tillbehörsbeslut, och att hoppa över den är den dyraste genvägen i en positionercell.
Om ström går tillbaka genom spindellagren, bågar den över smorda kontaktytor och förstör dem tyst. En dedikerad roterande jord som är dimensionerad över din maximala svetsström, klassad för kontinuerlig rotation och isolerad från lagerbanan, håller strömmen där den hör hemma. Para ihop den med en kabelsvirvel som är klassad för samma strömstyrka så att brännarkabeln inte slingrar sig runt spindeln efter tjugo varv. På celler som kör blandade processer, lägg till en gasroterande koppling och en kylvätskekoppling med tätningar som är klassade för den rotationshastighet du faktiskt använder, inte hastigheten i broschyren.
Eftermonterings- och kompatibilitetsrisker värt att kontrollera innan du beställer
De flesta eftermonteringsproblem är dimensionella och alla är billigare att hitta på en ritning än på verkstadsgolvet.
- Spindelgränssnitt: bultcirkel, pilotdiameter, kilspår och kona måste matcha den nya chucken eller frontplattan, inte komma nära.
- Drivelektronik: kodartyp, kabelstift och styrspänning överförs sällan mellan generationer.
- Vridmomentmarginal: ett tillbehör som lägger till massa eller offset minskar den användbara belastningen på den befintliga växellådan.
- Runout efter montering: mät det, eftersom en chuck som sitter på en grad kommer att indexera perfekt och fortfarande svetsa utanför mitten.
Där genomströmning snarare än att bibehålla noggrannhet är den faktiska begränsningen, är det värt att läsa hur en lägesställare passar in i en bredare effektivitetsbild i vår anteckning om åtgärda svetsineffektivitet med lägesställare , och jämför sedan den logiken med dina egna cykeltider.
 2T dubbelkolonn svetspositionerare med lyftande arbetsbord En 2-tons dubbelkolonnlägesställare med steglös rotation och ett lyftande arbetsbord för stabilt stöd av stora, excentriska arbetsstycken i automatiserade svetsuppställningar. Visa produkt →
En köparens checklista för lägesställarestillbehör
Bekräfta dessa åtta artiklar skriftligen innan beställningen släpps; var och en har orsakat en försenad driftsättning på någons golv.
Arbetsstyckesdata
Vikt, tyngdpunktsförskjutning, diameter eller kuvert och den tunnaste väggen du kommer att klämma fast.
Spindelgränssnitt
Bultcirkel, pilotdiameter, genomgående hål och avsmalning, uppmätt snarare än återkallad.
Plikt och snabbhet
Rotationer per skift, svetsström och varvtal tillbehöret måste överleva kontinuerligt.
- Märklast kontra faktisk överhängande last på spindelytan.
- Käftslag eller bordsstorlek mot den riktiga delens familj, inklusive överdimensionerade jobb.
- Genomgående håldiameter för kabel-, renings- eller kylvätskedragning.
- Roterande jordströmstyrka och arbetscykel.
- Kodarupplösning, växellådsspel och repeterbarhet på bågminuter.
- Styrgränssnittsspänning, protokoll och nödstopparrangemang.
- Inträngningsskydd och stänkskydd för miljön.
- Dokumentation, reservbackar och tätningssatser för det första driftåret.
Vårt eget utbud av svetslägesställare och vändskivor är uppbyggd kring denna ordning av frågor, från 30 kg bänkenheter till 300 t anpassade huvuden, så val av tillbehör och maskinstorlek anges tillsammans snarare än i sekvens.
Vanliga frågor
Behöver jag en chuck eller en frontplatta?
Välj en chuck när delen centreras på en axel och käftslaget täcker ditt diameterområde; välj en frontplatta eller ett bord med T-spår när delen är rektangulär, oregelbunden eller behöver spännpunkter bort från mitten.
Kan en manuell lägesställare uppgraderas med en servodrift?
Ofta ja, men bara om växellådan, bromsen och pulsgivarfästet är kompatibla och styrskåpet stödjer den nya frekvensomriktaren; det mekaniska gränssnittet är vanligtvis den begränsande faktorn, inte motorn.
Vilken rotationshastighet ska tillbehören klassificeras för?
Betygsätt varje roterande tillbehör för cellens maximala varvtal, inte genomsnittet, eftersom kabelsvirvlar, kopplingar och chuckar alla bryts ned snabbare i toppen av intervallet även under korta perioder.
Hur skyddar jag lägesställarens lager från svetsström?
Montera en dedikerad roterande jord som är märkt över den maximala svetsströmmen, håll returkabeln så kort som möjligt och inspektera jordbanan vid varje underhållsintervall istället för att vänta på lagerljud.
Hur stor vridmomentmarginal räcker?
Cirka 1,5× på hållmoment täcker de flesta fixturförskjutningar och kabeldrag; under det, förvänta dig att lägesställaren kryper eller att drivningen går sönder under långa svetsar.
Tillbehör är inte pricken över i:et på en lägesställare; de är den del av systemet som bågen faktiskt ser. Få arbetshållningen, drivpaketet, markbanan och kontrollgränssnittet anpassade till det verkliga arbetsstycket, och den nominella belastningen blir en siffra du kan lita på. Hoppa över det steget, och varje senare justering på golvet kommer att vara en partiell korrigering av ett beslut som fattats för tidigt.