Ja – rostfritt stål kan svetsas framgångsrikt, och de flesta tillverkningsbutiker har redan utrustningen för att göra det. Materialet är inte ömtåligt eller "osvetsbart"; det straffar helt enkelt dålig förberedelse mer än mjukt stål gör. Rostfritt stål är en stållegering med minst 10,5 % krom, som bildar ett passivt oxidskikt som motstår korrosion. Det skiktet är också anledningen till att värme, föroreningar och val av fyllmedel betyder så mycket: en sund svets måste bevara korrosionsbeständigheten, inte bara sammanfoga två delar.
Det praktiska svaret är att svetsbarheten beror på betyget, processen och servicemiljön. Austenitiska kvaliteter som 304L och 316L är vanliga i tankar, rör, livsmedelsutrustning och arkitektoniskt arbete. Ferritiska, martensitiska och duplexkvaliteter beter sig olika, så proceduren bör matcha den faktiska basmetallen snarare än en generisk "rostfri" etikett.
Vilka svetsprocesser fungerar för rostfritt stål?
TIG-, MIG- och stavsvetsning fungerar alla på rostfritt stål; det rätta valet beror på tjocklek, finish och produktionsvolym. TIG ger den renaste kontrollen på tunn plåt och rörrötter, MIG är snabbare för produktionsarbete och stickan förblir användbar för fältreparationer och tyngre sektioner.
| Process | Typiskt rostfritt arbete | Praktiskt tjockleksområde | Butiksanteckning |
|---|---|---|---|
| TIG / GTAW | Tunn plåt, rörrötter, sanitetsslangar, precisionsmontage | Cirka 0,5–6 mm | Renaste ljusbågskontroll; lägre reshastighet |
| MIG / GMAW | Produktionssvetsning, ramar, tankar, tjockare plåt | Cirka 1–12 mm | Snabb avsättning; behöver rätt rostfri tråd och gasblandning |
| Stick / SMAW | Reparationsarbete, fälttillverkning, tyngre plåt | Cirka 2–12 mm | Mer slaggrensning; mindre lämplig för tunt kosmetiskt arbete |
| SÅG | Tung tallrik och långa raka sömmar | Vanligtvis 8 mm och uppåt | Hög deposition; inte en tunnplåtsprocess |
Motståndssvetsning och lasersvetsning används också för rostfritt i specifika produktionsmiljöer, men de kräver utrustning och procedurer byggda kring materialet. För allmän tillverkning täcker TIG och MIG det mesta av rostfritt arbete.
Fyllnadsmetall och skyddsgas: Matcha basmetallen
Använd ett fyllmedel som matchar basmetallens korrosionsklass, inte det som redan finns i mataren. En 304L del bör normalt använda ER308L fyllmedel, medan 316L arbete kräver ER316L. Användning av mjukt ståltråd kan ge en svets som ser acceptabel ut till en början, men avsättningen kommer att rosta och kan misslyckas vid korrosiv drift.
| Basmetall eller fog | Typiskt fyllmedel | Anledning |
|---|---|---|
| 304 / 304L | ER308L | Matchar den allmänna korrosionsbeständigheten och avsikten med låg kolhalt |
| 316 / 316L | ER316L | Tillhandahåller molybden för kloridhaltig service |
| 304 rostfritt till mjukt stål | ER309L | Höglegerat fyllmedel hjälper till att tolerera utspädning från kolstålsidan |
| Duplex rostfri | ER2209 eller matchat duplexfyllmedel | Stöder den balanserade ferrit-austenitmikrostrukturen |
Skyddsgas påverkar också färg, penetration och korrosionsbeständighet. TIG använder vanligtvis argon. MIG använder ofta en argonrik blandning med en liten mängd syre eller en tri-mix, beroende på proceduren. CO2-tunga blandningar kan öka kolupptagningen och minska korrosionsbeständigheten i vissa austenitiska svetsar, så bekräfta gasspecifikationen före produktion.
Värmetillförsel, distorsion och korrosionsbeständighet
Håll värmetillförseln låg och interpasstemperaturen under cirka 150°C (302°F) för austenitiskt rostfritt material; okontrollerad värme är den vanligaste orsaken till att en svets som ser bra ut inte fungerar. Rostfritt expanderar och leder värme på ett annat sätt än mjukt stål, så överdriven värme kan orsaka skevhet, värmefärgning och förlust av korrosionsbeständighet.
I intervallet ungefär 425–850°C kan standard 304 och 316 bilda kromkarbider vid korngränser. Det minskar det krom som är tillgängligt för att skydda ytan, ett tillstånd som ofta kallas sensibilisering. Lågkolhaltiga "L"-kvaliteter och stabiliserade kvaliteter minskar risken, men de ursäktar inte dålig värmekontroll. Använd stringer-pärlor, hoppsvetsning, backstegssekvenser, kopparunderlag och välpassade fixturer för att begränsa distorsion.
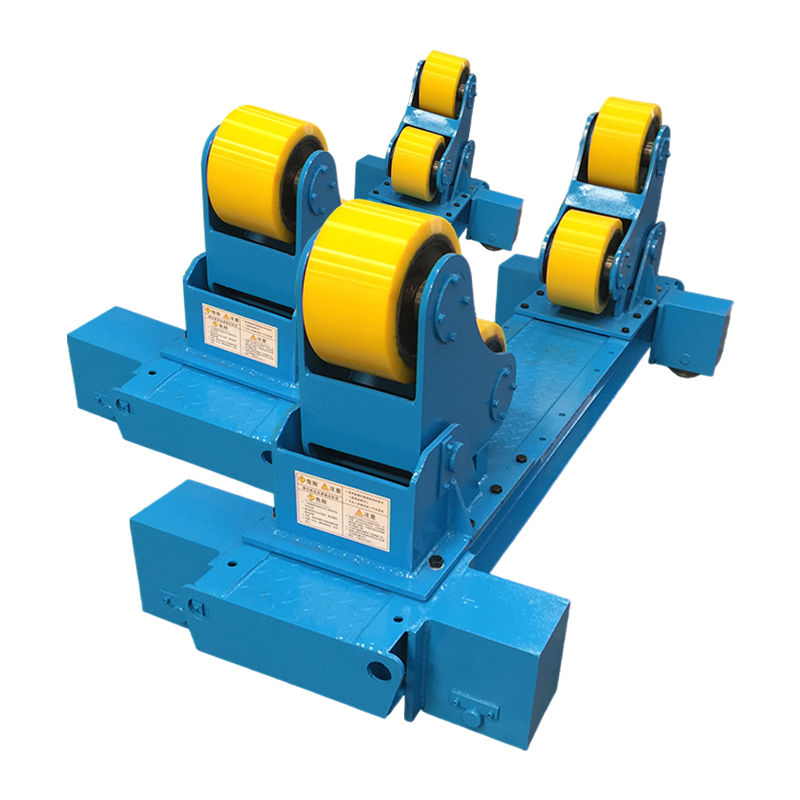
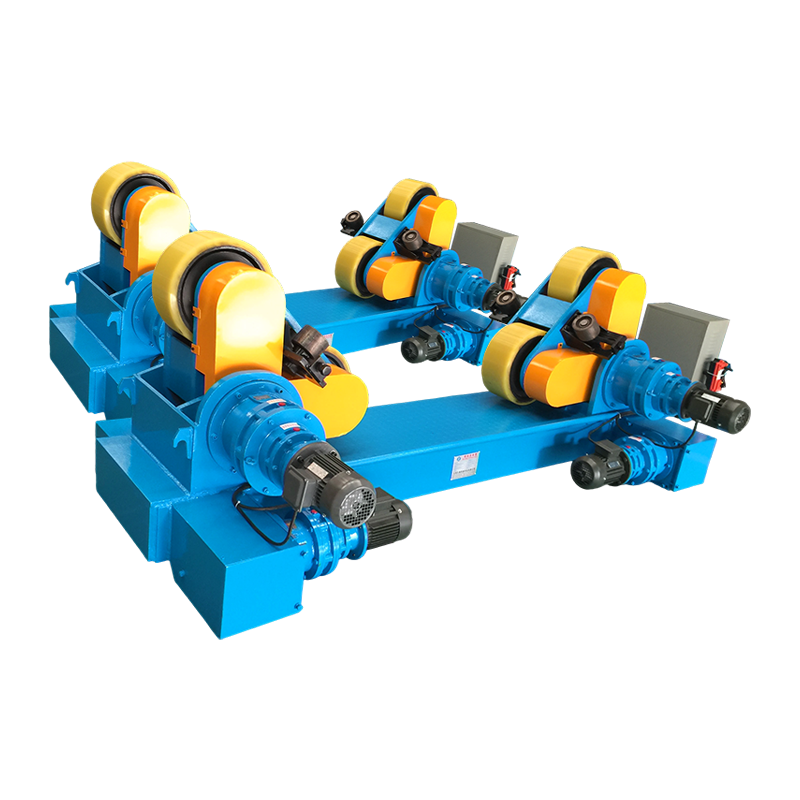
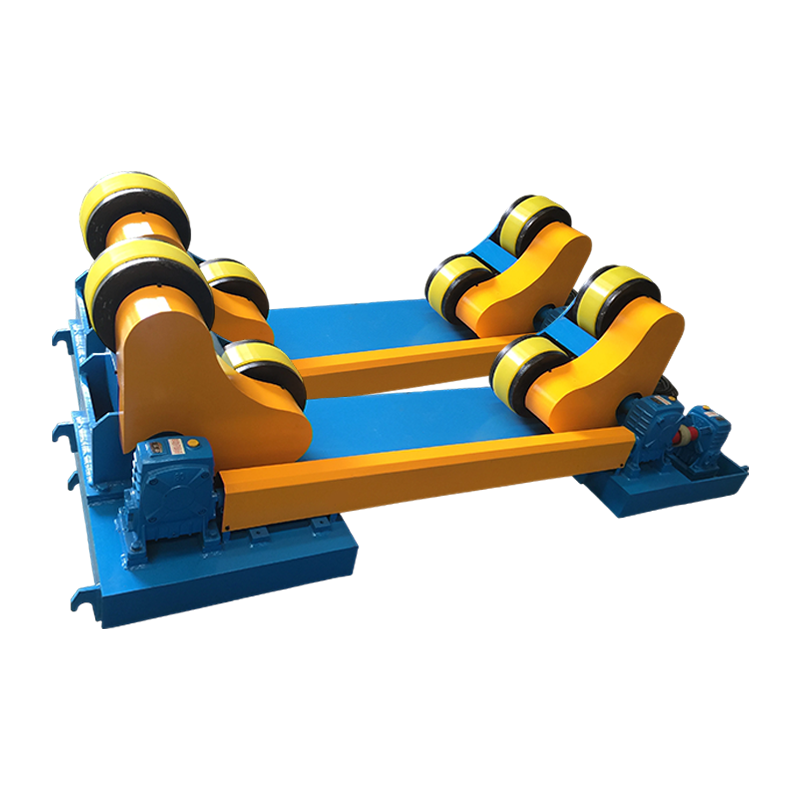
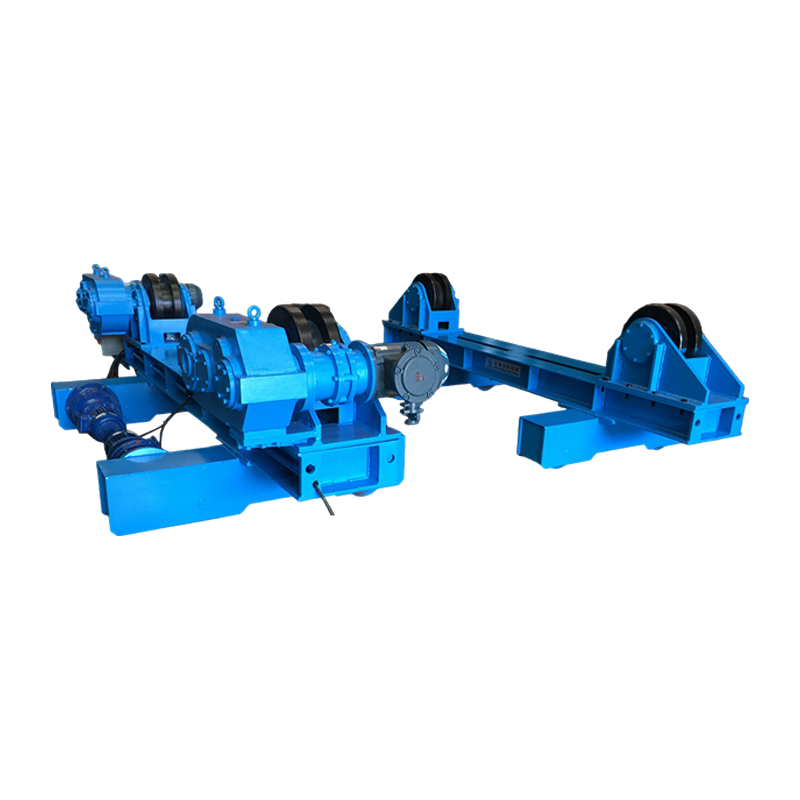
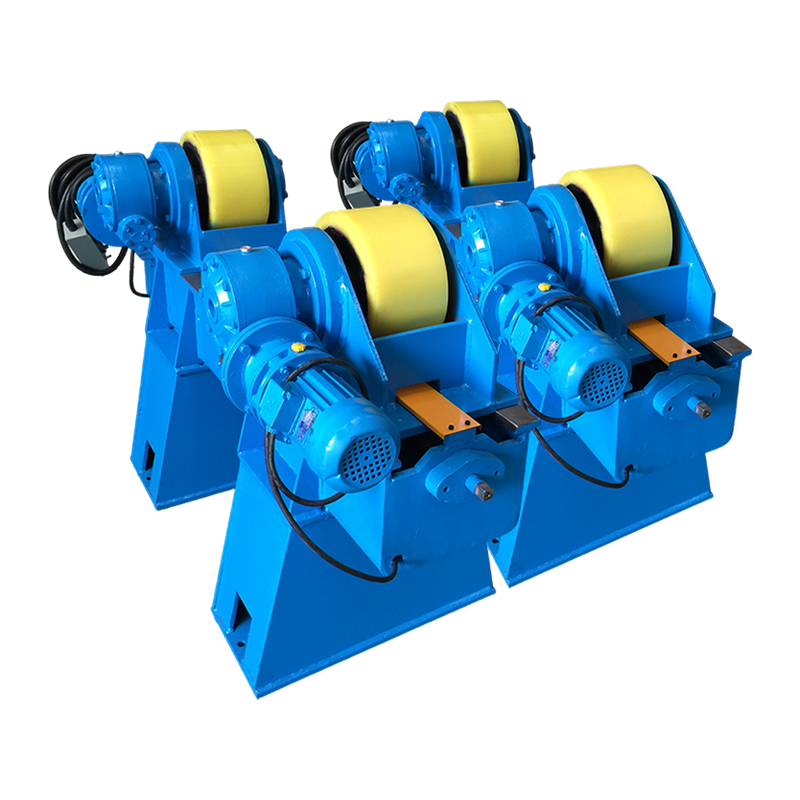
För rör- och tankskal håller en svetsrotator delens rotation med jämn hastighet så att bågen förblir i plant eller horisontellt läge. Den konsistensen spelar roll på rostfritt eftersom förändringar i reshastigheten visar sig som förändringar i värmetillförseln. För en närmare titt på applikationen, se svetsrotatorer i tank och rörarbeten .
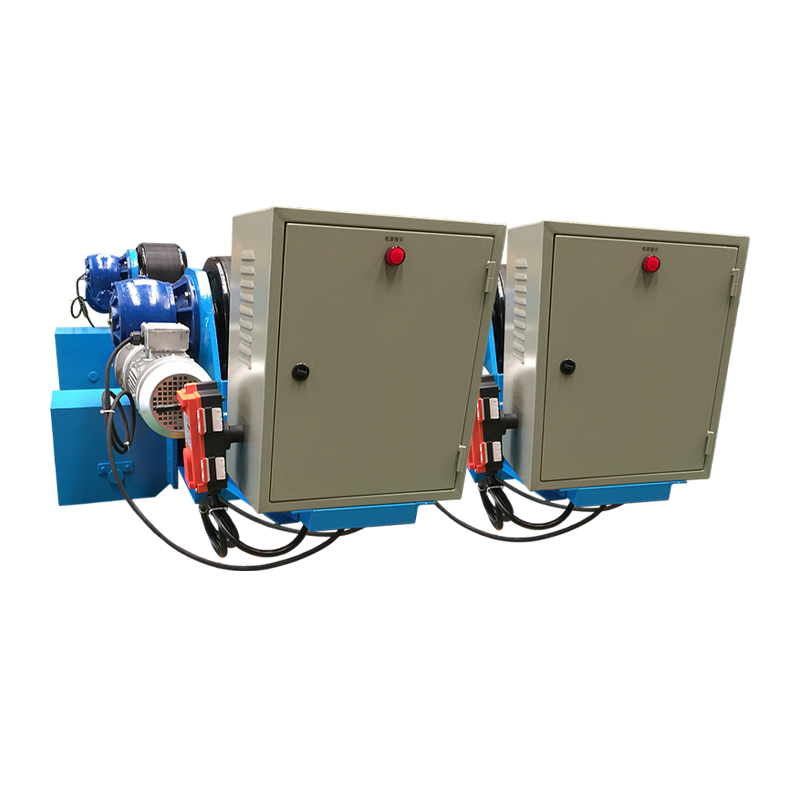 10T justerbar svetsrotator med anti-dragkontroll 10-tons justerbar svetsrotator med sensorbaserad antidriftkontroll för stabil positionering av cylindriska och oblate arbetsstycken under sömsvetsning. Visa produkt →
En rotator med antidriftkontroll är användbar på långa sömmar där skalet försöker gå. Målet är inte bara att vända delen, utan att hålla en repeterbar svetsposition medan operatören fokuserar på båglängd, gastäckning och färdhastighet.
Förberedelse och rengöring avgör svetskvaliteten
Rengör rostfritt stål omedelbart före svetsning; kontaminering är den främsta orsaken till porositet, missfärgning och korrosionsfel. Olja, fett, fukt, färg, markör, lim och kolstålsdamm kan alla skada svetsytan eller introducera porositet.
- Använd en dedikerad rostfri stålborste; kolstålborstar kan lämna järnpartiklar som rostar.
- Torka av fogen och tillsatstråden med aceton eller alkohol och låt den torka.
- Ta bort kvarnskal, oxid och kraftig värmeton från svetszonen före svetsning när proceduren kräver det.
- Återspola röret och röret med argon när full penetration behövs och baksidan kommer att utsättas för korrosiv service.
- Håll passformen tät och enhetlig; stora luckor tvingar svetsaren att tillföra mer värme och fyllmedel.
Rengör missfärgning och värmeton efter svetsning när specifikationen kräver det. Betning och passivering återställer det passiva lagret på många rostfria tillverkningar, särskilt inom livsmedel, läkemedel och marin service.
Vanliga defekter och praktiska korrigeringar
De flesta rostfria svetsdefekter kommer från tre orsaker: kontaminering, överdriven värme och förlorad gastäckning. Korrigeringen är vanligtvis procedurmässig snarare än en annan maskininställning.
| Defekt | Trolig orsak | Praktisk fix |
|---|---|---|
| Porositet | Olja, fukt, drag, lågt gasflöde, smutsigt fyllmedel | Rengör skarven, kontrollera gasflödet, skärma av ljusbågen, använd torrt fyllmedel |
| Vridning | För mycket värme, ojämn sekvens, dålig passform | Fixera delen, använd backsteg eller hoppa över svetsning, minska strömstyrkan |
| Sensibilisering | Förlängd tid i intervallet 425–850°C | Lägre värmetillförsel, kontrollera interpass-temperaturen, specificera material av L-kvalitet |
| Het sprickbildning | Dålig passform, hög återhållsamhet, fel fyllmedelskemi | Använd det specificerade fyllmedlet, förbättra monteringen, minska begränsningen där det är möjligt |
| Värme nyans | Syreexponering vid temperatur | Förbättra gastäckningen, rensa baksidan, rengör och passivera efter svetsning |
När positioneringsutrustning lönar sig
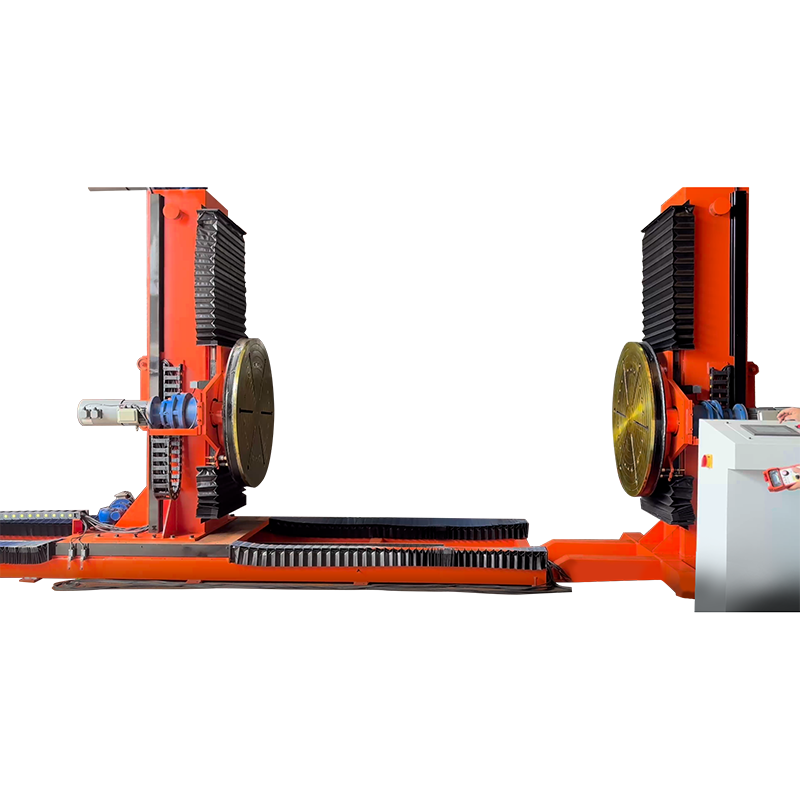
Positioneringsutrustning lönar sig när rostfritt arbete är repetitivt, tungt eller kräver en konsekvent brännarvinkel. En rotator vrider rör, tankskal och cylindrar med en kontrollerad hastighet. En lägesställare lutar arbetsstycket så att svetsen sitter plant eller horisontellt, vilket är lättare att kontrollera än vertikal eller overhead svetsning.
För små rostfria monteringar ger en servostyrd lägesställare exakt rotation och repeterbar indexering. Det hjälper när flera delar behöver samma svetssekvens och operatören måste upprätthålla en stabil brännarvinkel. För en översikt, se svetspositionerare och tillverkningseffektivitet .
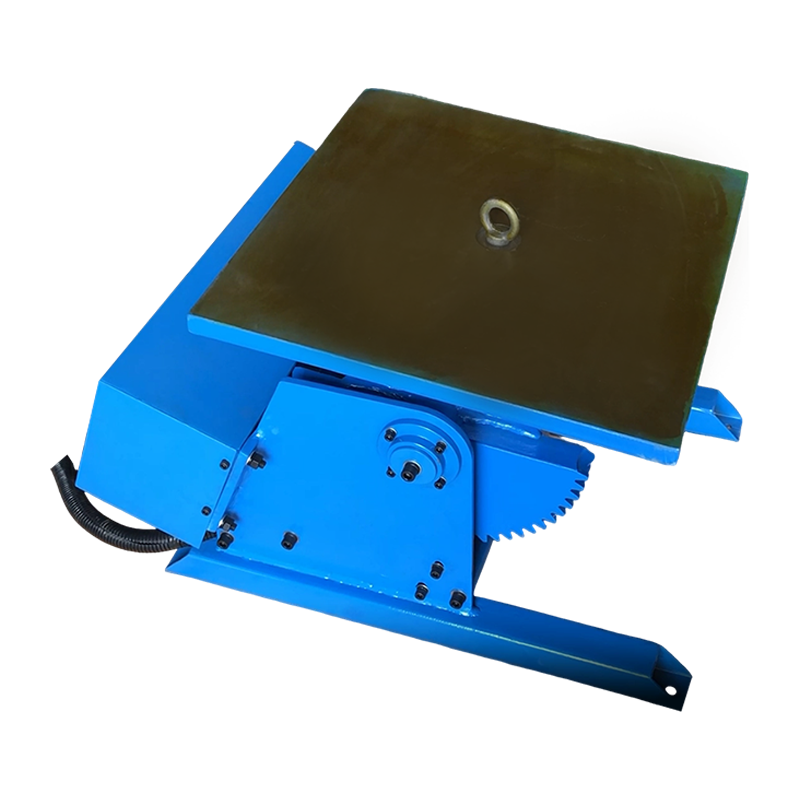 300KG svetspositionerare med servokontroll sales@weldnicefactory.com Visa produkt →
För långa längsgående sömmar på rostfria fartyg, håller en TIG-pelare och bom brännaren medan arbetsstycket eller vagnen rör sig i en kontrollerad hastighet. Detta är särskilt användbart när proceduren kräver konsekvent båglängd och begränsad operatörsrörelse.
 TIG-pelare och bomsvetsstöd TIG-pelare och bom för exakt positionering av brännaren, rörelse och oscillation på tunnväggiga och precisionskomponenter, inklusive rostfria kärlsömmar. Visa produkt →
Vanliga frågor
Kan man svetsa rostfritt stål med en MIG-svets?
Ja, en MIG-svetsare kan svetsa rostfritt stål när den är försedd med rostfri tillsatstråd och en lämplig argonrik skyddsgas. Mild ståltråd och en CO2-tung gasblandning ger inte samma korrosionsbeständighet, även om svetsen ser acceptabel ut.
Kan du svetsa rostfritt stål till mjukt stål?
Ja, rostfritt stål kan svetsas till mjukt stål, vanligtvis med ER309L fyllmedel och kontrollerad utspädning. Förbandet är praktiskt för strukturella eller icke-kritiska tillämpningar, men det kanske inte matchar korrosionsprestandan hos en helt rostfri svets.
Behöver rostfritt stål förvärmas?
De flesta austenitiska rostfria kvaliteter behöver inte förvärmas och bör i allmänhet inte överhettas. Ferritiska och martensitiska kvaliteter kan kräva förvärmning eller värmebehandling efter svetsning beroende på kvalitet och procedur, så följ den kvalificerade svetsproceduren snarare än en allmän regel.
Varför rostar min rostfria svets?
En rostfri svetsning rostar när det passiva skiktet skadas eller avlagringen är förorenad. Vanliga orsaker inkluderar kolstålborstar, mjukt stålfyllmedel, dålig gastäckning, kraftig värmeton, fukt och misslyckande med att rengöra eller passivera den färdiga svetsen.
I praktiken beror framgångsrik rostfri svetsning på en liten uppsättning kontroller: matcha fyllmedlet, håll värmen inom proceduren, rengör fogen, skydda svetsen med rätt gas och använd positioneringsutrustning när den förbättrar konsistensen. Materialet är svetsbart – men det belönar disciplinerad butiksövning.