Svar först: verktygen och utrustningen för metalltillverkning som avgör om ett jobb är lönsamt är maskinerna som skär plåten, vänder arbetsstycket och håller brännaren på plats – inte verktygen i handverktygslådan. För en butiksbyggnad med kärl med 3 m diameter eller 12 m konstruktionsbalkar betyder det fyra grupper: skärmaskiner, arbetshållnings- och positioneringsutrustning (rotatorer och lägesställare), svetsautomation (pelare och bomsystem, svetshuvuden) och de stödjande föremålen som slipmaskiner, klämmor, mätverktyg, rökavsug och personlig skyddsutrustning.
Metalltillverkning definieras vanligtvis som fyra operationer: skärning av material till storlek, formning av det genom valsning, bockning eller pressning, sammanfogning av det genom svetsning eller bultning, och efterbehandling av det genom slipning, blästring och målning. Varje operation har sin egen utrustningslista, och prioriteringarna skiftar med delstorleken. Plåtarbeten domineras av saxar, kantpressar och handverktyg, medan tung tillverkning av tankar, torn, rör och konstruktionsstål domineras av maskinerna som hanterar vikt och värme.
Här är det praktiska provet. En 30-tons, 3 m diameter tankskal svetsad horisontellt tar två svetsare ungefär ett skift per periferisk söm, eftersom de måste stanna, flytta om med en kran och klättra tillbaka på plats. Sätt samma skal på en motordriven svetsrotator med sömmen hållen i plant läge, och samma två svetsare avslutar sömmen på cirka 40 minuter med hjälp av nedsänkt bågsvetsning vid 500-700 A. Den enda förändringen är normalt värd mer än att köpa en andra svetsmaskin.
Skärutrustning kommer först: låga, plasma eller laser?
Skärning är det första steget i varje tillverkningsjobb, och det är där fel maskin skapar mest omarbetning, eftersom en skuren kant som är fyrkantig eller värmeförvrängd inte sluter rent i en svetsfog.
Hur de huvudsakliga skärprocesserna jämförs
Siffrorna nedan är typiska butiksvärden. Exakta siffror beror på maskinen, gas- eller munstyckssatsen och materialkvaliteten.
| Process | Typisk tjocklek | Kerf och tolerans | Där det passar |
|---|---|---|---|
| Oxy-bränsle (låga) | 6-150 mm och uppåt | Spår 2-4 mm, tolerans runt /-1,5 mm, bred värmepåverkad zon | Tjock kolstålplatta och strukturella profiler; lägsta kostnad per meter över 25 mm |
| Fin plasma | 0,5-50 mm | Kerf 1,5-3 mm, tolerans nära /-0,5 mm, lätt slagg på vissa grader | Rostfritt stål och aluminium, blandade materialbutiker, måttlig tjocklek |
| Fiberlaser | 0,5-25 mm, tunnare är snabbare | Kerf 0,2-0,5 mm, tolerans nära /-0,1 mm, minimal förvrängning | Konsoler, plåt och tätt kapsling där genomströmningen spelar roll |
Vad ska man kontrollera på en CNC-skärmaskin
- Bordsstorlek och skenlängd måste passa den största tallriken du realistiskt köper, plus kapslingsmarginal.
- Drivtyp: portal med dubbelsidig drivning för breda bord; enkelsidig drivning är billigare men böjer sig under belastning.
- Programvara för styrning och kapsling: offlineprogrammering sparar vanligtvis mer tid än en högre skärhastighet.
- Rök- och dammutsug, som skyddar föraren och krävs i de flesta verkstäder.
- Repeterbarhet: be om en siffra i mm per meter och verifiera den med ett utskuret prov istället för en broschyr.
- Alternativ värda att betala för: automatisk brännares höjdkontroll, avfasade skärhuvuden och dubbelbrännares lågskärning för långa raka kanter.
Arbetshållning och positionering: Utrustningen som betalar sig snabbast
Om en verkstad bara har råd med en uppgradering är positionering vanligtvis den bättre investeringen än en annan svetsare, eftersom positionering ändrar svetspositionen från vertikal eller overhead till platt, och platt är där höga avsättningshastigheter är möjliga.
Svetsrotatorer: anpassa hjuluppsättningen till skalet, inte bara tonnaget
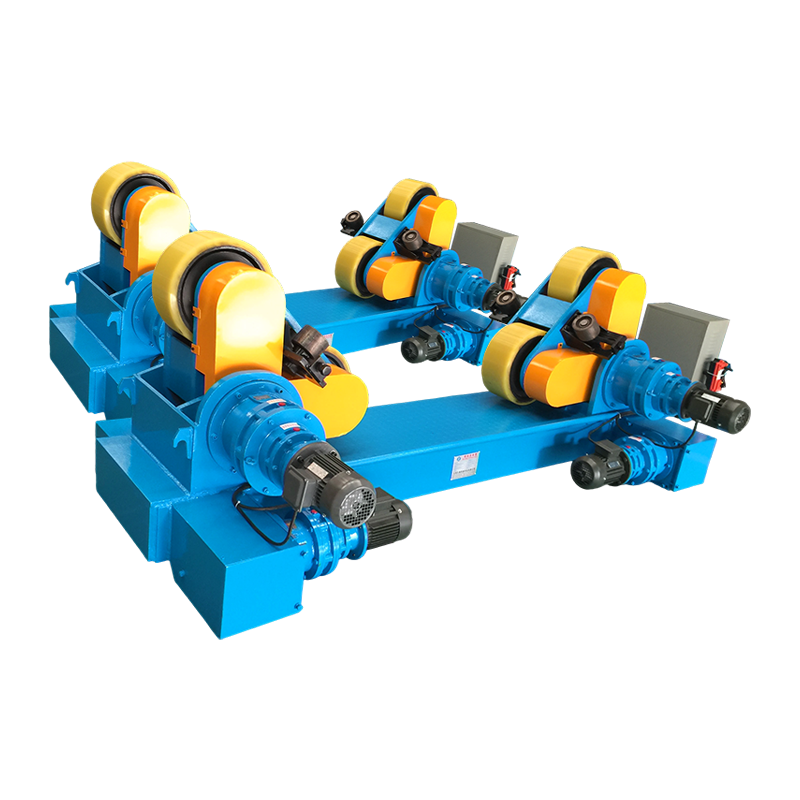
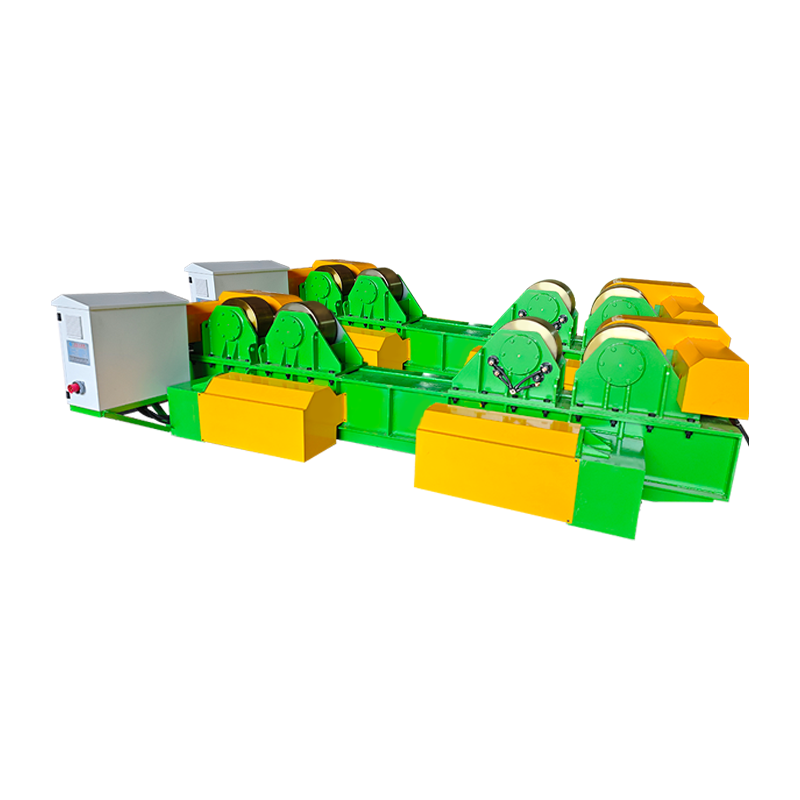
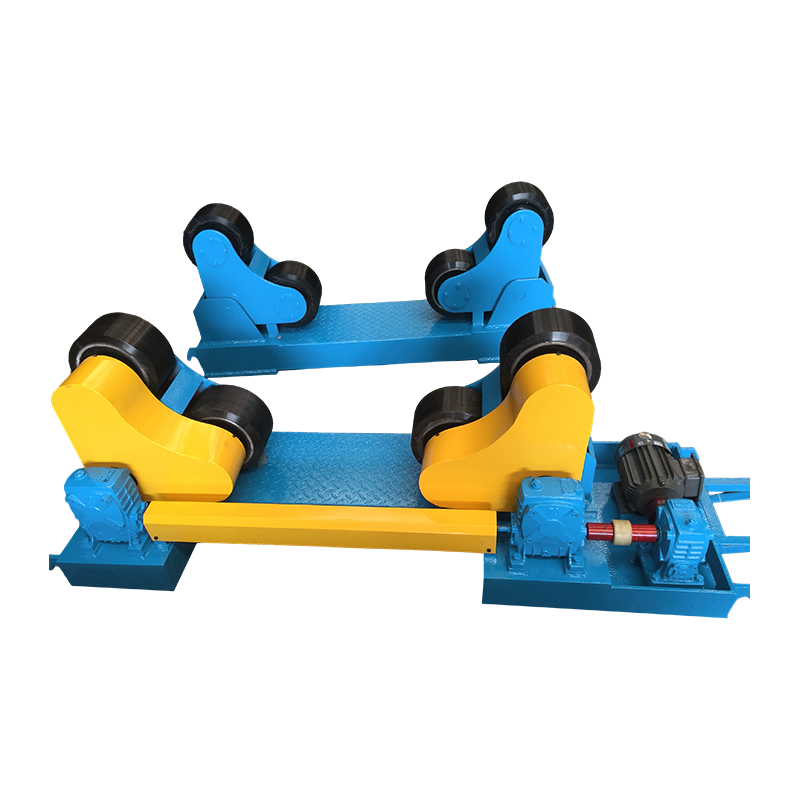
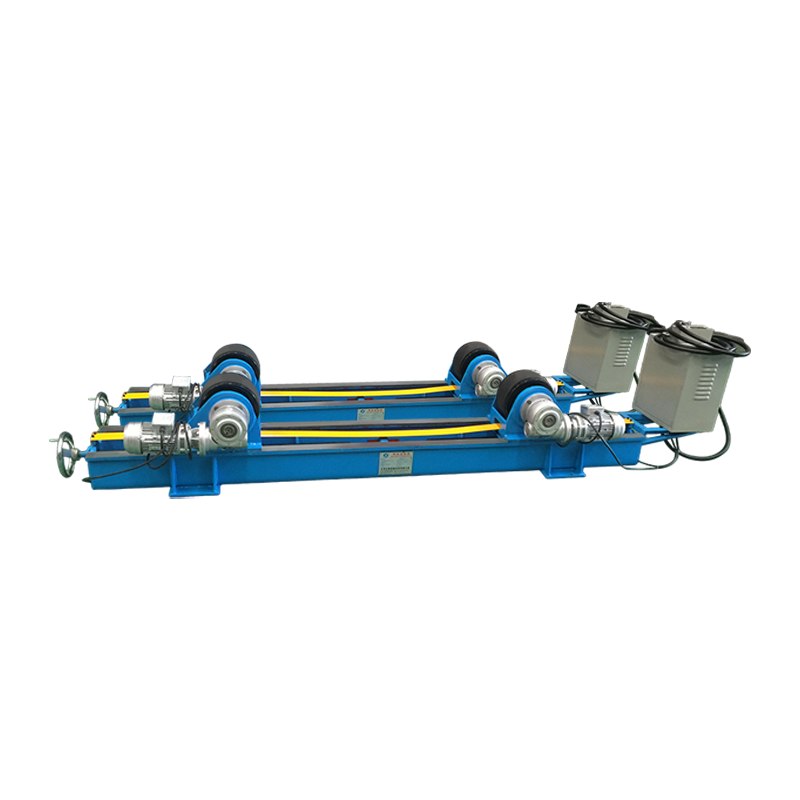
En svetsrotator, även kallad vändrulle, rullram eller rörrotator, är ett par drivna och odrivna hjul som roterar ett cylindriskt arbetsstycke under ett svetshuvud eller en manuell svetsare. Lastkapaciteten beräknas per par och måste täcka arbetsstycket, verktyget och eventuella interna fixturer; ett set på 100 ton är inte överdrivet för ett skal på 80 ton, eftersom en söm utanför centrum flyttar lasten på ett hjul.
- Hjultyp: polyuretanhjul skyddar bearbetade eller målade ytor, stålhjul bär de tyngsta lasterna.
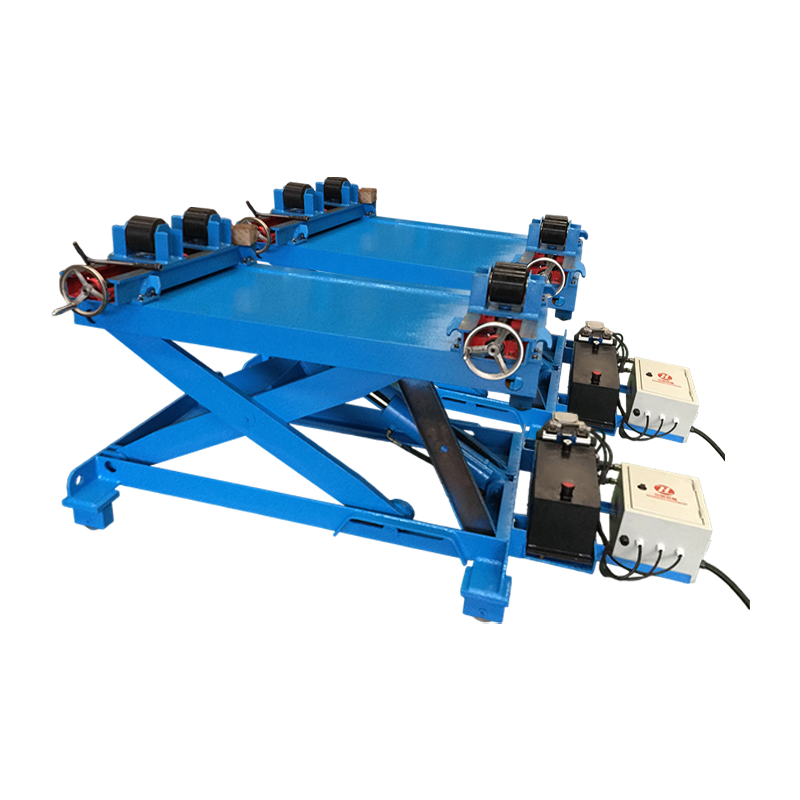
- Konfiguration: självinställande enheter låter arbetsstycket ställa in hjulvinkeln, som passar olika diametrar; justerbara enheter använder fasta vinklar och passar upprepad produktion av en diameter; monterade rotatorer lägger till hydraulisk lyftning och horisontell tryckning för att stänga längsgående sömmar på tankskal.
- Diameterintervall: maskiner specificeras av minsta och maximala jobbdiameter, så kontrollera att intervallet täcker din minsta tank såväl som din största.
- Drivning och kontroll: drivning med variabel frekvens med pendel- eller fotkontroll, rotationshastigheter vanligtvis mellan 100 och 1000 mm per minut, plus tum för uppriktning.
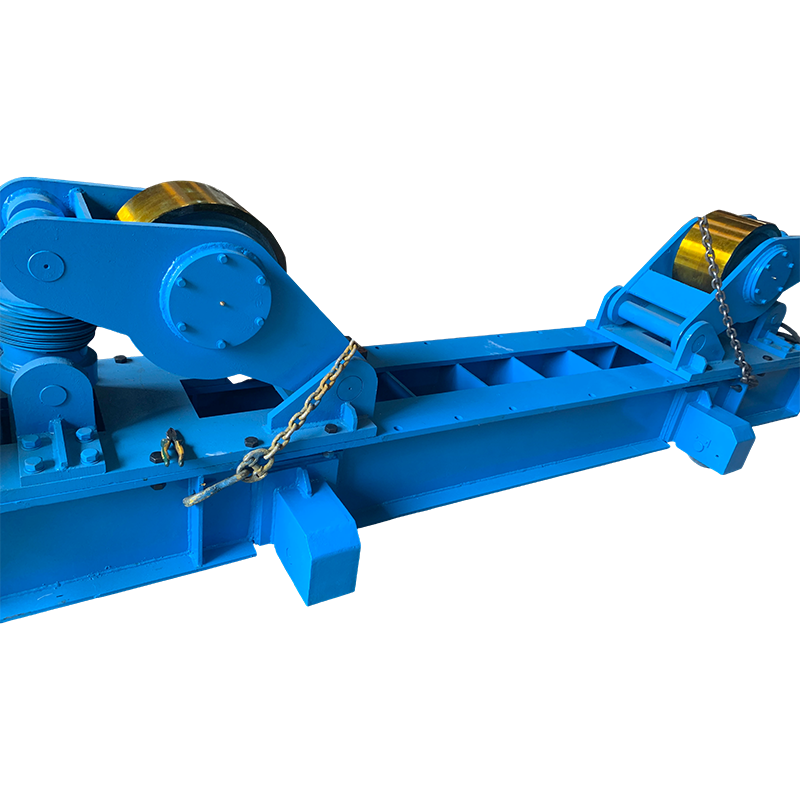 100T Fit-Up svetsrotator med manuell orbital rörelse Kraftig 100-tons monteringsrotator för cylindriska arbetsstycken; manuell rälsrörelse, justerbart centrumavstånd och stabilt sömsvetsstöd för stora fartyg. Visa produkt →
För stora fartyg är en monteringsrotator i 100 t-klassen med manuell omloppsrörelse en vanlig utgångspunkt, och samma logik förklarar hur svetsrotatorer förvandlar metalltank och rörtillverkning i praktiken.
Svetspositionerare: vridmoment och excentricitet har större betydelse än belastningen
En svetspositionerare specificeras av vridmoment, vanligtvis uttryckt i kNm, tillsammans med lastens excentricitet, inte enbart av lasten i kilogram. En 3 t lägesställare med ett stort bord kan bara producera 3-6 kNm lutningsmoment, och ett långt arbetsstycke som kläms bort från bordets mitt multiplicerar behovet.
- Belastning kontra vridmoment: be leverantören att beräkna med din faktiska del och dess tyngdpunkt.
- Konfiguration: konventionella skivspelare med en kolumn täcker 30 kg till tiotals ton, bord med dubbla kolumner och L-typ hanterar förskjutna eller långsträckta delar, och servostyrda enheter håller positionen exakt för automatiserad svetsning.
- Bordsegenskaper: T-spår eller gängade hål för fastspänning, ett ihåligt centrum för kablar och gas samt en angiven planhet för exakt montering.
- Rörelse: 360 graders rotation med 0-90 graders lutning är standard, så bekräfta hastighetsintervallet för svetsning jämfört med belastning och avlastning.
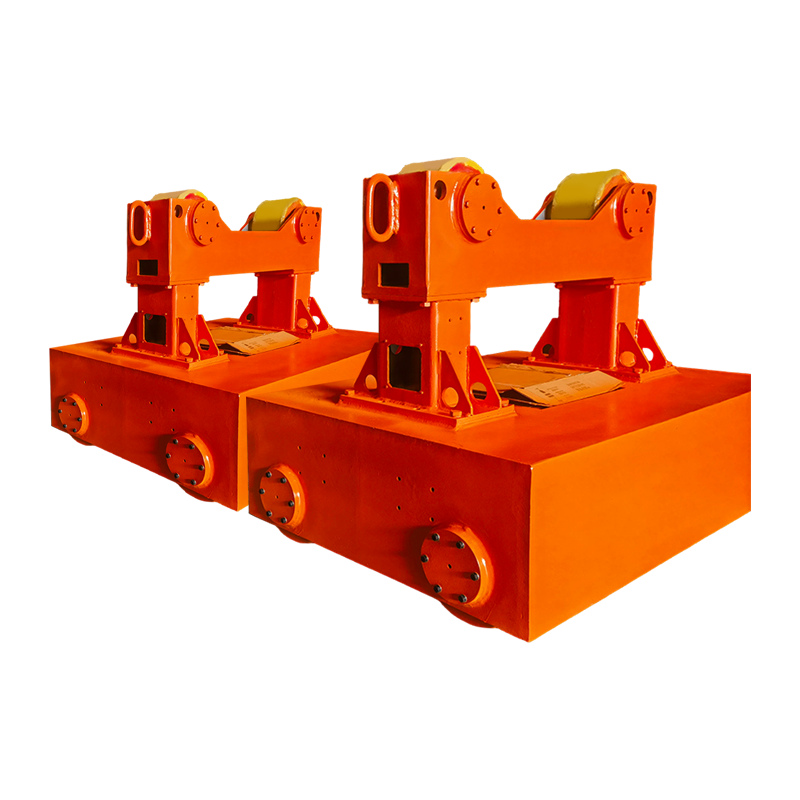
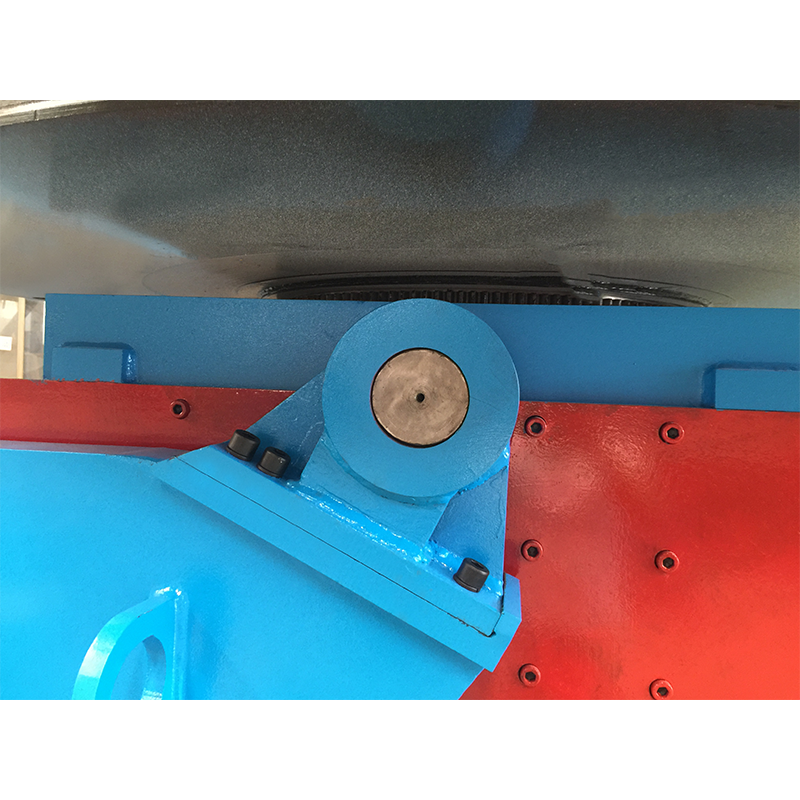 5T konventionell svetspositionerare för medelstora till tunga arbetsstycken Fem-tons konventionell lägesställare med tiltning och rotation, varvtalsreglering med variabel frekvens och flera kontrolllägen; lämpar sig för vanliga industriella arbetsstycken samtidigt som kapacitet och kostnad balanseras. Visa produkt →
En konventionell 5 t skivspelare med standardrotation och tilt klarar de flesta små ramar och konsoler; större eller besvärliga delar brukar flytta till de bredare svetslägesställare och vridbordsområde .
Kolumn- och bomsystem och automatisk svetsning
När arbetsstycket vrids på ett tillförlitligt sätt, är nästa flaskhals brännaren. En svetsmanipulator, ofta kallad pelare och bom, håller svetshuvudet, håller stick-out konstant och låter en operatör köra en söm från en kontrollstation istället för att stå över bågen.
SAW eller TIG-pelare och bom?
- Nedsänkt bågsvetsning passar kolstål från cirka 6 mm uppåt, med avsättningshastigheter på flera kilogram per timme och ett flödesåtervinningssystem.
- TIG passar rostfritt stål, aluminium och tunna, högkvalitativa fogar; den är långsammare och behöver noggrann styrning av båglängden plus en kall trådmatning.
- Anpassade bommar specificeras av bomslag, pelarhöjd, färdboggi och traverstyp för att passa långa fartyg eller begränsade bukter.
- Integration: manipulatorer beställs vanligtvis tillsammans med en rotator och ett delat styrsystem, så rotationshastighet och svetshastighet förblir synkroniserade.
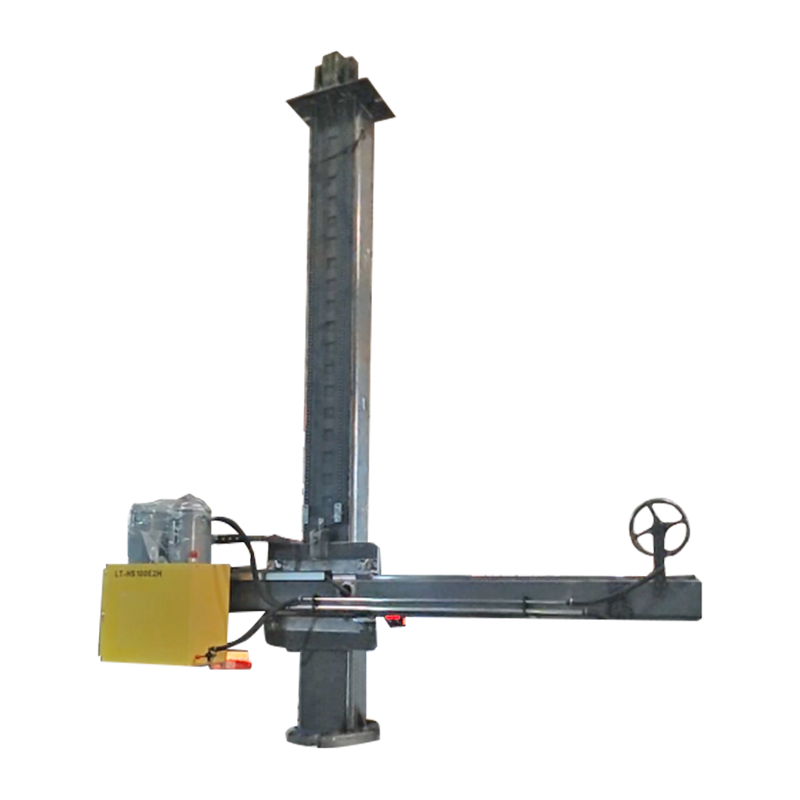 4030 Anpassad pelare och bom med elektrisk orbital rörelse Anpassad svetspelare och bom med elektrisk omloppsrörelse; en del av svetsmanipulatorfamiljen som håller ett svetshuvud med stadigt stick-out. Visa produkt →
Stödverktyg och förbrukningsartiklar du fortfarande behöver
Kapitalutrustning tar inte bort behovet av småsaker, och en saknad klämma stoppar en 100 tons rotator lika effektivt som en sliten slipskiva.
- Vinkelslipar med ett lager av slip-, kap- och klaffskivor för svetsning och kantförberedelse.
- Klämmor: F-klämmor, kantklämmor, rörinriktningsklämmor och strongbacks för montering innan häftning.
- Mätverktyg: tejp, stållinjal, svetsmätare för benlängd och hals, nivåer och ett nockmått.
- Ytförberedelse: stålborstar, nålavskiljare och avfettningsverktyg, eftersom porositeten vanligtvis börjar med olja och kvarnavlagringar.
- Röksug och PPE: korrekt hjälmskärm, handskar, läder, hörselskydd och utsug eller andningsskydd för rostfritt och galvaniserat arbete.
Matcha utrustning till jobbet: En urvalstabell
Tabellen nedan kartlägger vanliga tillverkningsproblem till den utrustning som löser dem och till den specifikation som avgör om köpet faktiskt fungerar.
| Jobb eller problem | Utrustning | Specifikation som avgör framgång | Typiskt utbud |
|---|---|---|---|
| Tank- och fartygsskal | Monterad svetsrotator med hydraulisk lyft | Belastning per par, diameterområde, hjulbredd | 10-1000 ton |
| Rör och tryckkärl | Självinställande eller justerbar svetsrotator | Hjulkonfiguration, hastighetsområde, drivtyp | 1-300 t |
| Små sammansättningar och ramar | Svetslägesställare eller vändskiva | Vridmoment i kNm, excentricitet, bordets planhet | 30 kg-50 t |
| Långa sömmar på fartyg | Kolonn- och bommanipulator | Bomslag, pelarrörelse, huvudtyp | 3-8 m bommar |
| Plåtberedning | CNC flamma eller plasma skärmaskin | Klippbredd, repeterbarhet, kapslingsprogram | 1,5-4 m bred |
Köpöverväganden och vanliga risker
De dyraste misstagen i svetsutrustning är specifikationsfel snarare än tillverkningsfel, och de är vanligtvis synliga innan beställningen görs.
- Driftcykel: periodisk användning i butik och produktion i tre skift är olika maskiner, så fråga efter driftsklass och motorisoleringsklass.
- Vridmoment och excentricitet, inte bara tonnage: verifiera lastdiagrammet med din verkliga tyngdpunkt.
- Tolerans kontra behov: att betala för /-0,1 mm på ett skärbord slösas bort på flamskuren plåt som kommer att svetsas med ett 2 mm gap.
- Reservdelar och service: hjul, lager, drivmotorer, styrkort och hängande kopplingar bör vara standarddelar eller tydligt dokumenterade.
- Certifiering och dokument: CE-märkning vid behov, materialcertifikat, kopplingsscheman och en manual på din operatörs språk.
- Fabriksgodkännandetest: kör maskinen med en representativ last före leverans och registrera rotationshastighet, buller och temperaturökning.
- Anpassning kontra standard: om bara diameterintervallet är ovanligt, är en modifierad standardmaskin vanligtvis billigare och snabbare än en helt anpassad design.
- Installation och utbildning: kom överens om vem som levererar fundament, kraft, driftsättning och operatörsutbildning innan du signerar.
FAQ
Vad är skillnaden mellan en svetsrotator och en svetspositionerare?
En svetsrotator vrider cylindriskt arbete kring sin egen axel, vilket passar rör, trummor och tankskal. En svetspositionerare lutar och roterar ett arbetsstycke på ett bord så att en svets kan föras till en bekväm position som passar ramar, flänsar och tillverkade sammansättningar. Butiker som arbetar på fartyg behöver normalt båda.
Hur mycket lastkapacitet behöver jag?
Börja med det tyngsta arbetsstycket, lägg till verktyg och fixturer, lägg till en marginal på 20-30 procent och kontrollera sedan det excentriska belastningsfallet. Nominell kapacitet förutsätter normalt en centrerad belastning på ett jämnt hjulpar, så en förskjuten söm minskar den användbara siffran.
Ska jag välja självjusterande eller justerbara svetsrotatorer?
Självjusterande enheter är bättre för blandade diametrar och varierat arbete, justerbara enheter är bättre där en diameter produceras upprepade gånger och förutsägbar hjulkontakt spelar roll, och monteringsversioner är valet när även längsgående sömmar måste stängas och riktas in.
Kan positioneringsutrustning läggas till senare?
Ja, men planera grunden och bay layout först. Att eftermontera en 100-tons rotator i ett fack avsedd för en 20-tons enhet kostar vanligtvis mer än själva maskinen, och krantillgång är ofta den verkliga begränsningen.
Vilka stödverktyg är viktigast?
Slipmaskiner, klämmor och mätverktyg. De flesta problem med svetskvalitet spåras tillbaka till montering, rengöring och mätning snarare än till svetsströmkällan.
Börja specifikationen från arbetsstycket snarare än katalogen: mät den tyngsta och den minsta delen, bestäm vilken svetsposition varje söm ska göras i, och välj först därefter skär-, svarv- och hållutrustning som kan leverera den positionen upprepade gånger. Maskinerna som flyttar arbetet är de som bestämmer hur många timmar ett skift faktiskt producerar.