MIG-svetsning är mest effektiv när fyra förhållanden är i linje samtidigt: basmetallen är ren och torr, väggtjockleken ligger ungefär mellan 3 mm och 12 mm, bågen är avskärmad från rörlig luft och fogen svetsas i plant eller horisontellt läge - eller roteras så att den stannar där. Ta bort något av dessa tillstånd och processen körs fortfarande, men det slutar tyst att vara det snabbaste, renaste och mest ekonomiska alternativet på verkstadsgolvet.
MIG-svetsning, formellt gasmetallbågsvetsning (GMAW), matar en kontinuerlig förbrukningsbar trådelektrod genom en pistol medan en externt tillförd skyddsgas skyddar den smälta poolen. Eftersom tråden aldrig stannar, finns det ingen slagg att flisa och ingen elektrod att byta med några hundra millimeter, vilket är just därför som processen dominerar produktionssvetsning närhelst arbetsförhållandena samverkar.
De fyra villkoren som gör MIG till det bästa valet
Varje praktiskt beslut om MIG - tråddiameter, gasblandning, strömstyrka, fixtur - kommer tillbaka till dessa fyra strukturella förhållanden, och de är värda att kontrollera innan en svetsprocedur skrivs.
Ren, torr metall
Kvarnskal, olja, färg och fukt brinner av inne i bågen och förvandlas till porositet. Tio minuter med en kvarn är billigare än en omarbetningsbiljett.
3 mm till 12 mm vägg
Tillräckligt tunn för att smälta igenom utan avfasning, tillräckligt tjock för att avsättningshastigheten betalar sig själv. Under 1,5 mm blir bågen instabil; över 12 mm är du inne på avfasningar och flerpassageterritorium.
Stilla luft
Skyddsgas är den svagaste länken. Ett lätt tvärdrag kommer att ta bort gashöljet och lämna porositet bakom sig, oavsett hur bra inställningarna är.
Platt eller horisontellt läge
Tyngdkraften fungerar med dig i 1G och 2G, så färdhastighet, penetration och strängens utseende toppar där — eller så roterar du arbetsstycket istället.
Allt annat - induktans, rörelsevinkel, kontaktspetsavstånd - är en avstämningsdetalj som kan korrigeras med ett diagram och tio minuters övning. Dessa fyra är strukturella och ingen maskininställning kompenserar för en saknad.
Tjocklek och material: MIG Sweet Spot
För kolstål är MIG som bäst på plåt från ca 3 mm till 12 mm, och den klarar även tunn plåt under 3 mm mycket bra när passformen är tät och metallen är ren.
| Materialtjocklek | Tråddiameter | Skyddsgas | Överföringsläge |
|---|---|---|---|
| 1,0–3,0 mm ark | 0,8 mm (0,030 tum) | 75 % Ar / 25 % CO2 | Kortslutning |
| 3,0–6,0 mm plåt | 1,0 mm (0,035 tum) | 85 % Ar / 15 % CO2 | Kortslutning or spray |
| 6,0–12,0 mm plåt | 1,2 mm (0,045 tum) | 90 % Ar / 10 % CO2 | Spray eller pulsad spray |
| 12 mm och uppåt | 1,2–1,6 mm | 90 % Ar / 10 % CO2 | Pulserande spray, fasad fog, multipass |
Aluminium ändrar reglerna: den behöver 100 % argon, en push-teknik för att bryta upp oxidhuden och en spolpistol eller push-pull-brännare eftersom tråden är för mjuk för att matas genom en lång liner. Rostfritt stål sitter mellan de två och vill vanligtvis ha en trimix-gas med helium eller en liten CO2-tillsats för att kontrollera fluiditeten.
Renlighet och montering: Där de flesta MIG-problem börjar
Ungefär nio av tio MIG-defekter spårar tillbaka till föroreningar eller ett foggap som var för stort för tråden som används – inte till svetsmaskinen.
Kvarnskal och rost sitter inte bara på ytan; de absorberar värme som borde smälta modermetallen, så penetrationen minskar och operatören kompenserar genom att linda upp spänningen. Olja, färg och skärvätska kokar i bågen och trycker ut gas ur poolen, varför porositet nästan alltid uppstår vid första passagen av en komponent som aldrig avfettats. Galvaniserat stål är det svåraste fallet: zinkbeläggningen måste slipas tillbaka minst 25 mm från foglinjen, och även då kräver röken bra utsug.
Passform spelar lika stor roll. En solid tråd på 1,2 mm kan inte överbrygga ett 3 mm rotgap utan att bränna igenom, så gap bör hållas till ungefär en tråddiameter eller mindre på en fyrkantig stumfog. Om tillverkningstoleransen inte tillåter det, är svaret vanligtvis en stödremsa eller en förändring av processen snarare än en förändring av inställningar.
Skyddsgas, drag och utomhusverklighet
MIG är mest effektivt i stillastående luft, och skyddsgas är anledningen.
Ett flöde på 12–20 l/min (25–40 cfh) av argonblandning kan avlägsnas med ett tvärdrag på endast 8–10 km/h, vilket är ungefär samma hastighet som en bris genom en öppen butiksdörr. Att vrida flödet högre än cirka 20 l/min löser sällan problemet; strömmen blir turbulent, börjar dra in atmosfärisk luft och porositeten blir snarare sämre än bättre. Skärmar, gardiner och tillfälliga kapslingar löser det i verkstaden.
På plats är det ärliga svaret att solid-wire MIG förlorar till gas-skärmad flux-coreed wire (FCAW-G), som tolererar vind mycket bättre eftersom slaggen och flussmedel kärnan hjälper till att skydda poolen. Det är därför som utomhuskonstruktionssvetsning och fältreparationer så sällan går på massiv tråd.
Position och rotation: Hålla bågen i platta
MIG levererar sin högsta avsättningshastighet och sin renaste sträng i platt (1G/1F) och horisontellt (2G/2F) läge, eftersom gravitationen håller den smälta poolen där operatören vill ha den.
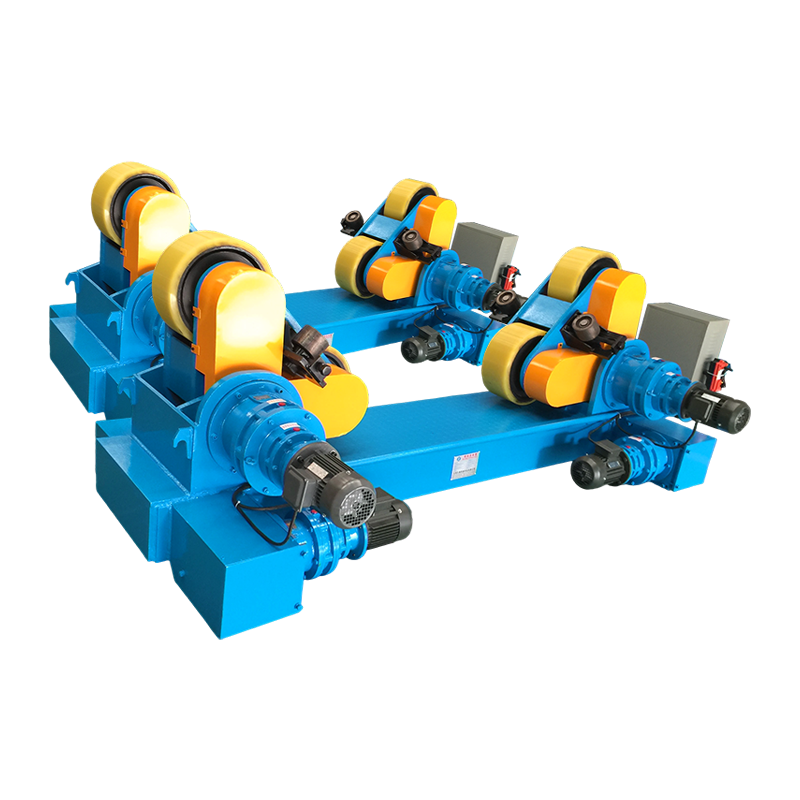
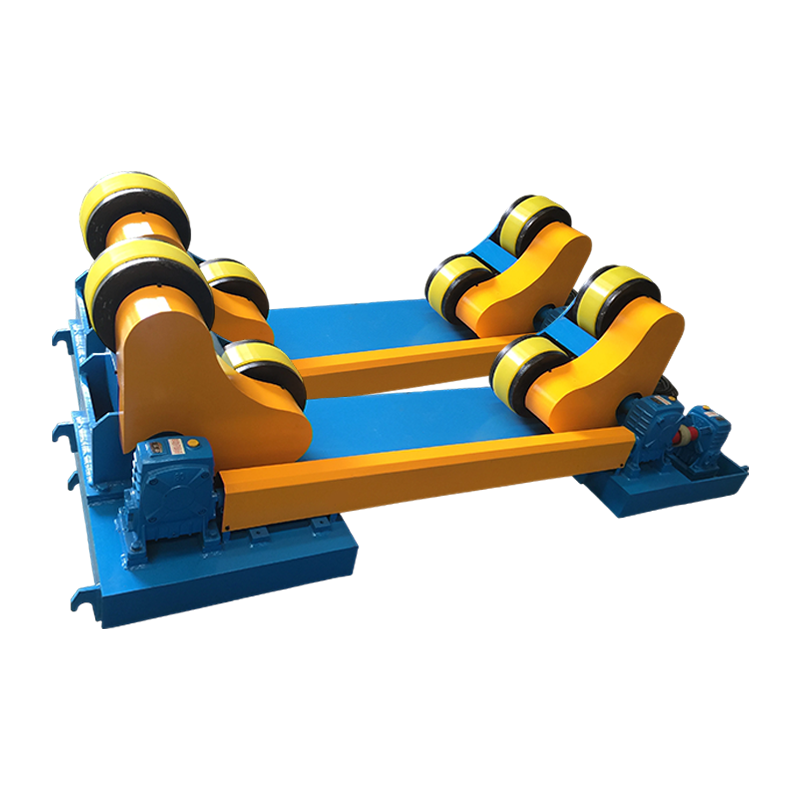
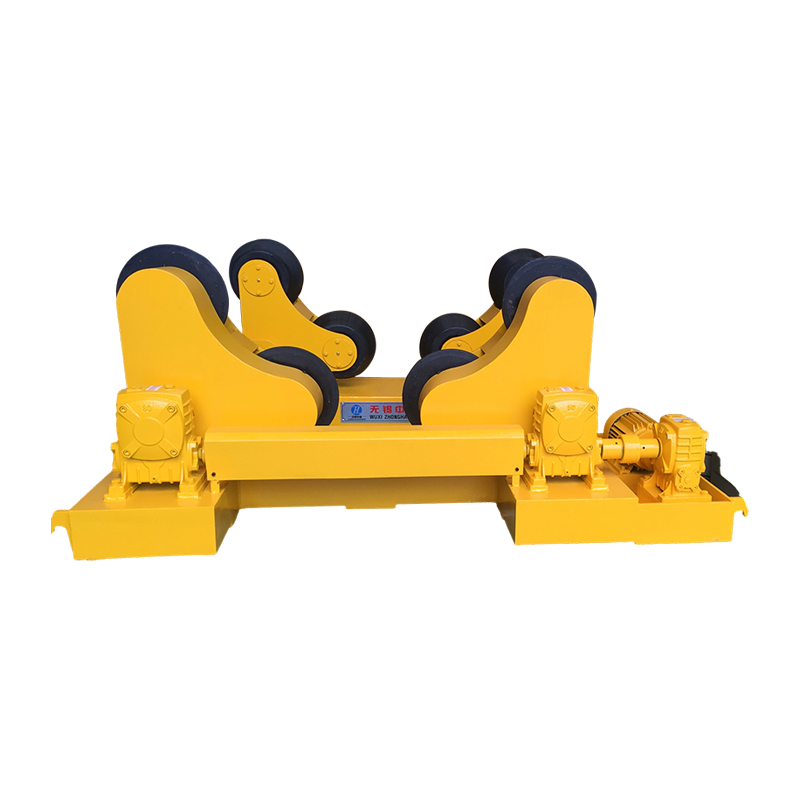
I produktionen roteras arbetsstycket normalt istället för brännaren. En svetsrotator vrider en cylinder, ett kärl eller en rörspole med en kontrollerad ythastighet så att bågen förblir permanent i det plana läget, vilket omvandlar ett långsamt, positionsberoende jobb till ett repeterbart. För långa sömmar hindrar en enhet med anti-drift eller motordriven orbital rörelse fartyget från att krypa axiellt när det svänger, så att sömmen inte går i spiral.
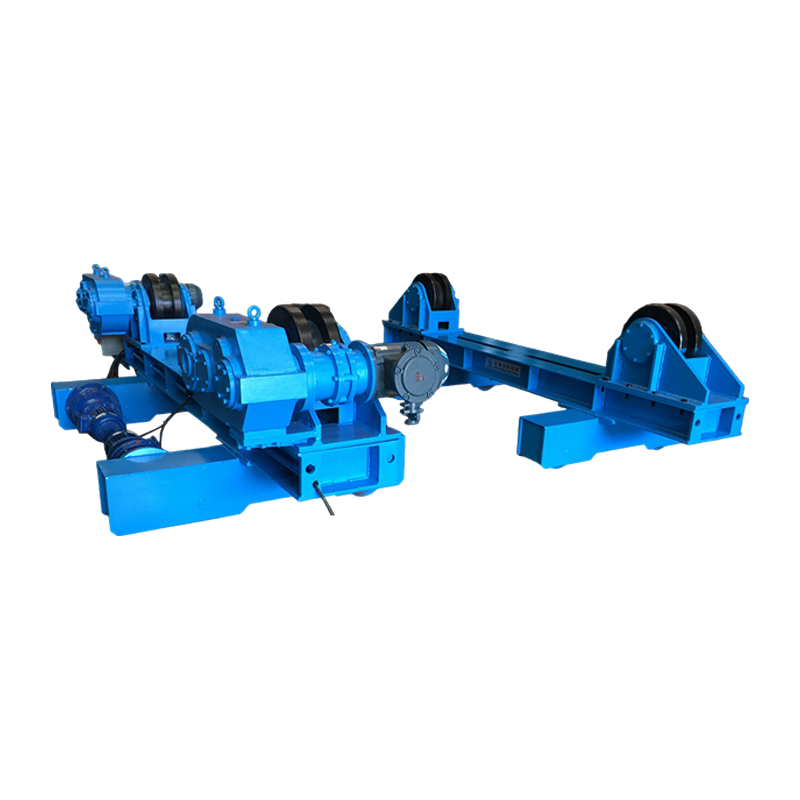
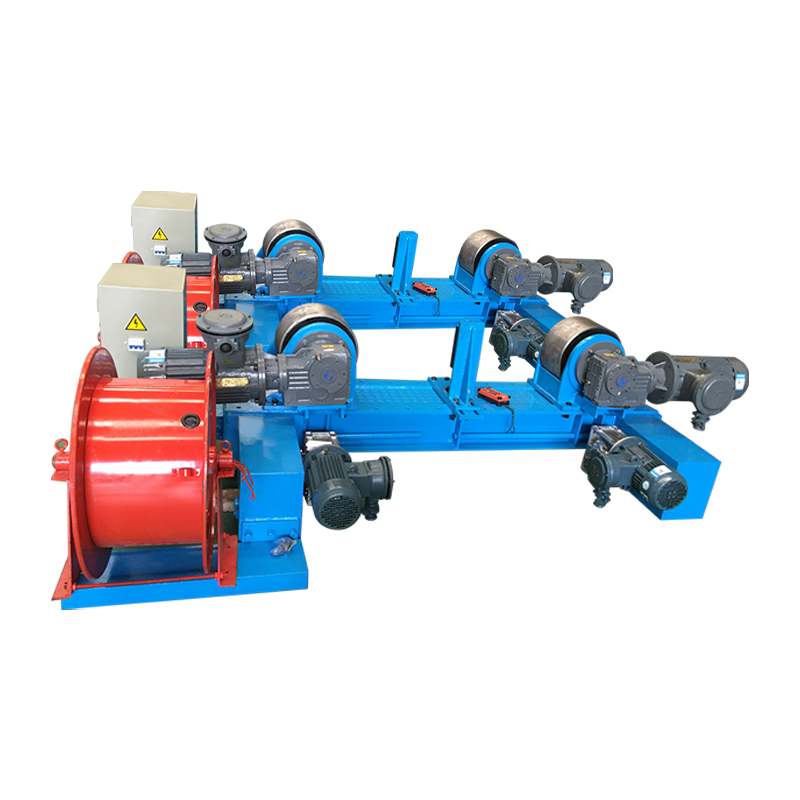 20T justerbar svetsrotator med elektrisk orbital rörelse och anti-drift Elektrisk svetsrotator för stora cylindrar, med antidrift och dubbelmotordrift för att hålla omkretssömmarna stabila och repeterbara. Visa produkt →
Delar som inte kan vridas som en cylinder - konsoler, ramar, pumphus, ventilhus - hanteras på en svetslägesställare eller skivspelare , som lutar och roterar verket så att fogen presenteras horisontellt. Samma regel gäller: fixturen, inte svetsarens handled, avgör om svetsen görs i lägenheten.
En checklista före start som löser de flesta MIG-klagomål
Innan du skyller på maskinen, gå igenom den här listan i ordning - i de flesta butiker finns felet i de första fem varorna.
- Bekräfta elektrodpositiv (DCEP) polaritet för solid tråd på stål.
- Ställ in kontakt-spets-till-arbetsavståndet på 10–15 mm; längre stick-out sänker strömstyrkan och penetrationen.
- Ställ in gasflödet på 12–20 l/min och kontrollera regulatorn med avtryckaren intryckt, inte i vila.
- Matcha trådmatningshastighet och spänning till varandra; bågen ska låta som en stadig stekning av bacon, inte sprakande eller brummande.
- Kontrollera drivrullens spänning och fodrets kondition — fågelhäckning är ett matningsproblem, inte ett bågproblem.
- Spänn fast arbetsreturen nära fogen, inte på en målad ramskena.
- För tunn plåt, använd en tryckvinkel på 5–15 grader och något högre induktans för att mjuka upp kortslutningsöverföringen.
- För tyngre plåt, dra pistolen och öka färdhastigheten tills tårna blir rent.
När MIG är fel svar
MIG är sällan en dålig process, men i en handfull situationer tjänar en annan bågprocess sin plats - och att låtsas som annars kostar pengar.
| Process | Passar bäst till | Praktisk tjocklek | Vindtolerans |
|---|---|---|---|
| MIG / GMAW (solid tråd, gas) | Rent verkstadsarbete, plåt och mellanplåt, hög produktionshastighet | 1–12 mm | Stackars |
| Fluxkärna / FCAW-G | Plats- och utomhusarbeten, tjockare sektioner, konstruktionsfogar | 6–25 mm | Bra |
| Stick / SMAW | Rostig, smutsig eller våt metall, reparationer, trånga utrymmen | 3–20 mm | Utmärkt |
| TIG / GTAW | Tunna sektioner, rotpassager, rostfritt och aluminium där utseendet spelar roll | 0,5–6 mm | Stackars |
Ytterligare två undantag är värda att nämna. Extremt tjocka sektioner — långt över 25 mm — är vanligtvis snabbare med nedsänkt båge eller flusskärna flerpassage. Och mycket korta svetsar i besvärliga lägen, där att sätta upp en fixtur kostar mer än själva svetsen, går ofta snabbare med en stickelektrod.
Där MIG lönar sig mest i produktionen
Tankar, tryckkärl, rörspolar, vindtornssektioner och H-balkar är de miljöer där MIG-svetsning är mest effektiv i industriell skala, eftersom var och en av dem kan roteras.
På ett fartyg eller rörspole är arbetet inställt på motordrivna rullar, pistolen hålls i en fast vinkel och maskinen gör färden. Samma logik driver torn- och monopilproduktionen, där längsgående och periferiska sömmar svetsas med skalet svängande under en pelare och bom. I tank- och rörtillverkning är denna kombination av rotation med en konstant brännarvinkel det som förvandlar MIG från en snabb manuell process till en genuint repeterbar - den praktiska effekten behandlas mer i detalj i denna titt på hur svetsrotatorer förvandlar metalltank och rörtillverkning .
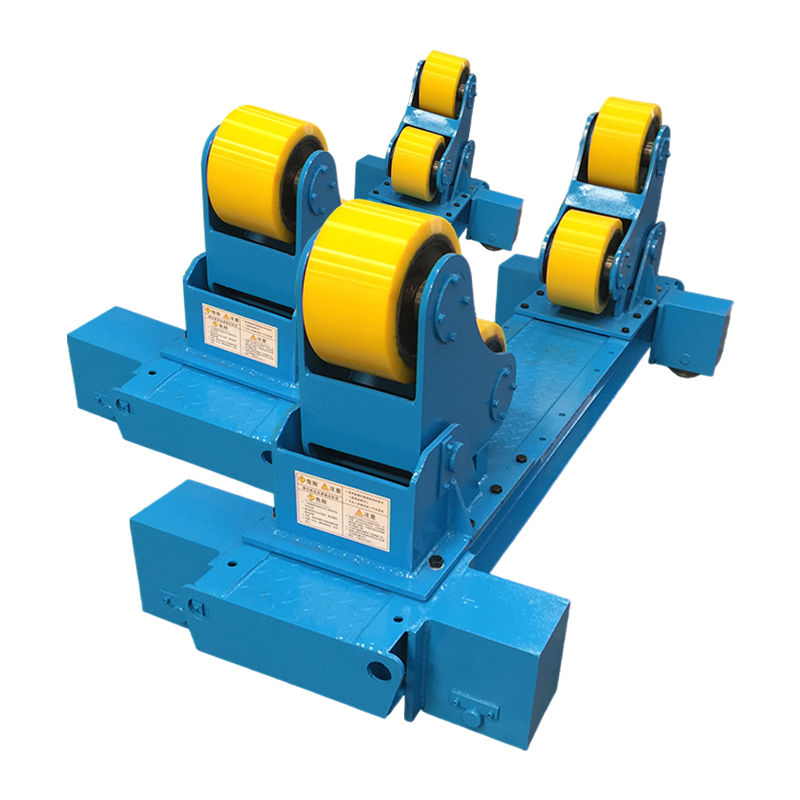
Tunga, besvärliga arbetsstycken hanteras vanligtvis på en lägesställare istället, och stora skal som måste riktas upp innan svetsning drar nytta av en monteringsrotator med hydrauliskt lyft och horisontell tryckning, vilket tar bort krantid från inriktningssteget.
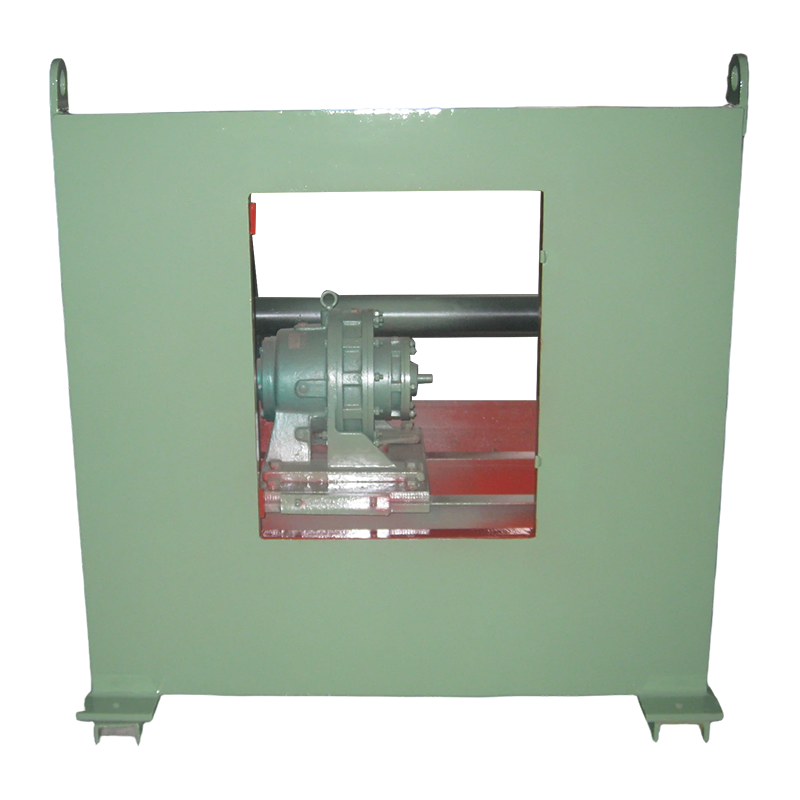 3T konventionell svetspositionerare för tunga arbetsstycken Tiltande och roterande vridbord för arbetsstycken upp till 3000 kg, hjälper till att hålla svetsar platta under tryckkärl, rörledning och konstruktionstillverkning. Visa produkt →
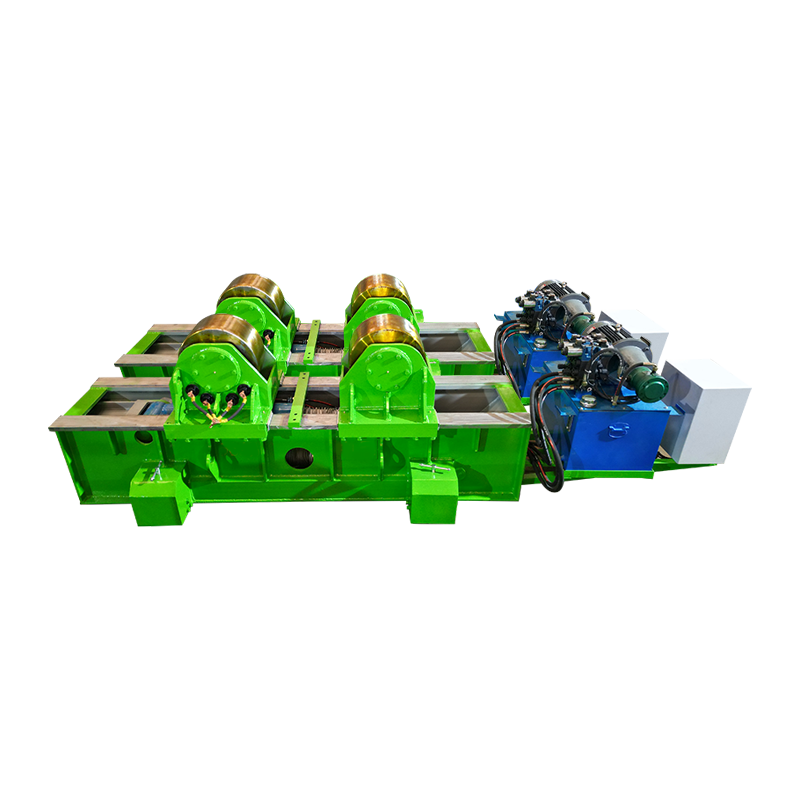
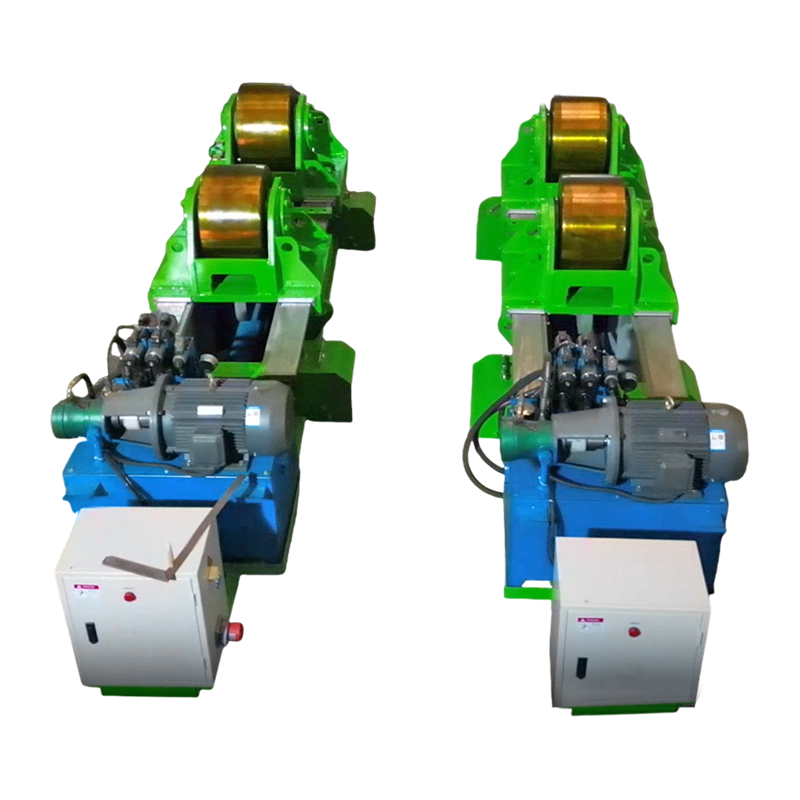 80T Fit-Up svetsrotator med hydraulisk horisontell skjutning Hydraulisk monteringsrotator för stora cylindriska skal, med justerbar rullbas och horisontell tryckning för att stödja exakt svetsmontering. Visa produkt →
Den röda tråden i alla dessa fall är konstant: bågen förblir i plant läge, färdhastigheten ställs in av en drivning snarare än för hand, och operatörerna lägger sin uppmärksamhet på bågen istället för att bekämpa gravitationen.
Vanliga frågor
Kan MIG-svetsning användas utomhus?
Inte med massiv tråd och skyddsgas vid normala flödeshastigheter. Vind över ungefär 8–10 km/h bryter gashöljet, så utomhusarbete går normalt över till gasskyddad flusskärnatråd eller väntar på att en skärmad inhägnad ska byggas.
Vad är det ideala tjockleksintervallet för MIG?
För kolstål är ungefär 3 mm till 12 mm den söta punkten, med plåt ner till cirka 1 mm som också kan användas vid kortslutningsöverföring. Över 12 mm behöver fogen en avfasning och flera pass, vilket urholkar MIG:s hastighetsfördel.
Varför ser min MIG-svets porös ut?
I sannolikhetsordning: föroreningar såsom olja, kvarnskala eller galvanisering; ett tvärdrag som strippar skyddsgasen; för mycket gasflöde som orsakar turbulens; eller en lös regulator som drar in luft i ledningen.
Är MIG bra för vertikal och overhead svetsning?
Det fungerar, men det är inte längre som bäst. Vertikalt uppåt kräver lägre trådmatningshastighet och en lätt vävning för att kontrollera poolen, och svetsning ovanför minskar både avsättningshastigheten och förarens komfort, så produktiviteten sjunker vanligtvis med en tredjedel eller mer.
Vilken gasblandning ger bäst MIG-resultat på mjukt stål?
En blandning av 75–85 % argon med balansen CO2 täcker det mesta arbetet: högre CO2 förbättrar penetration och vätning på smutsig plåt, medan högre argon jämnar ut ljusbågen och minskar stänk på tunt material.
Enkelt uttryckt är MIG-svetsning mest effektiv när ren metall av måttlig tjocklek svetsas i plant eller horisontellt läge, inomhus, med en stabil gasskärm och en trådmatningshastighet anpassad till spänningen. Få dessa förutsättningar rätt och processen levererar sin fulla hastighet, penetration och utseende; fixera arbetsstycket så att jobbet kommer till bågen, och samma förhållanden gäller för åtta timmar per skift istället för åtta minuter.