Köp en MIG-svets om du svetsar tunnplåt inomhus och vill ha snabbhet, rena pärlor och en kort inlärningskurva. Köp en stavsvetsmaskin om du arbetar utomhus, på rostigt eller smutsigt stål, eller behöver en maskin som startar på en generator och överlever en plats. Det är det ärliga enradiga svaret på frågan om MIG vs sticksvets, och det gäller för de flesta tillverknings- och reparationsarbeten.
Resten av den här guiden förklarar varför splittringen faller där den gör: deponeringshastighet, penetrationsprofil, vind- och föroreningstolerans, arbetscykel och driftskostnad. Målet är att låta dig matcha en process till de fogar du faktiskt svetsar, snarare än till ett specifikationsblad i ett showroom.
MIG vs Stick Welder: The Short Answer
MIG är den snabbare, renare processen på tunn plåt, och stick är den tuffare, mer förlåtande processen vid tjockt, smutsigt eller utomhusarbete.
MIG (gasmetallbågsvetsning) trycker en kontinuerlig solid tråd genom en pistol och skyddar ljusbågen med skyddsgas. När trådmatningshastigheten, spänningen och gasflödet är inställda matar maskinen fyllmedlet åt dig. Stick (skärmad metallbågsvetsning) använder en flussmedelsbelagd elektrod som brinner för att skapa sin egen gassköld, och slaggen som bildas efteråt skyddar kylpärlan.
Den enda mekaniska skillnaden driver nästan allt annat: reshastighet, rengöringstid, vindtolerans, minsta tjocklek och den skicklighet som varje process kräver av personen som håller i pistolen eller pistolen.
Vanliga jobb mappas till processen som vanligtvis kostar mindre tid och omarbetning; tjocklekssiffrorna förutsätter enkelpassage av mjukt stål. | Jobb eller skick | Bättre val | Anledning |
| 1 till 3 mm karosseripaneler, kanaler, skydd | MIG | Låg värmetillförsel och kort båge, minimal förvrängning och ingen slagg att flisa |
| Utomhusarbete i vind | Stick | Fluxskölden kan inte blåsas bort; gas skärmburk |
| Rostig, målad eller oljig tallrik | Stick | Ljusbågen brinner genom lätt förorening som skulle orsaka MIG-porositet |
| 6 till 10 mm strukturfiléer i plant läge | MIG (eller flödeskärna) | Mycket högre deposition per timme i samma position |
| Vertikal upp rot på röret | Stick | Snabbfrysande slagg stöder pölen på en vertikal yta |
| Tunt aluminium | MIG | Stickelektroder för aluminium är opraktiska vid liten tjocklek |
| Reparationsarbete med begränsad effekt | Stick | En 3,2 mm elektrod går på ungefär 90 till 130 A från en blygsam strömförsörjning |
Använd tabellen som ett filter, inte en regelbok. Om ditt arbete är 80 procent tunn plåt och 20 procent reparation på plats, tjänar en process helt klart bänkutrymmet; om det är tvärtom vänder svaret.
Hur varje process faktiskt körs
MIG: En utlösare, tre överföringslägen
MIG ger dig en kontinuerlig båge, så ditt huvudsakliga jobb är att hålla tråden i framkanten av pölen.
Trådmatningshastigheten ställer in strömmen och spänningen ställer in båglängden, medan gasflödet vanligtvis ligger mellan 12 och 18 liter per minut. Överföringsläget ändras med strömmen: kortslutningsöverföring under ungefär 3 mm och låg strömstyrka, globulär i mitten och sprayöverföring vid högre strömmar med en argonrik blandning. Kortslutning passar tunnplåt och arbete utanför position; spray avsätter metall snabbt och penetrerar djupt men är normalt begränsad till plant och horisontellt läge.
Stick: Värmekontroll bor i din hand
Håll handvärmekontrollen till operatören, eftersom båglängden direkt ändrar spänning och ström.
En strömkälla med konstant ström med sjunkande egenskaper håller strömmen stabil när båglängden varierar. Elektrodklass är viktigare än de flesta köpare förväntar sig: 6013 är lätt att slå och slå om för allmänt arbete, 6010 och 6011 ger en kraftfull, djupgrävande båge på smutsigt stål, och 7018 är en elektrod med låg vätehalt som måste hållas torr i ett uppvärmt koger eller bakas enligt tillverkarens schema. Varje pinnpärla kostar dig också slaggborttagning, och den flisningstiden är en riktig arbetslinje i varje kostnadsberäkning.
Jämförelse sida vid sida
MIG vinner på snabbhet och finish, stick vinner på tolerans mot förhållanden, och de två är närmare än de flesta tror på styrka.
Typiska intervall för 200 till 250 A klass maskiner på mjukt stål; verkliga värden skiftar med tråd- eller elektroddiameter, gasblandning och fogförberedelse. | Faktor | MIG | Stick |
| Förbrukningsmaterial | Solid eller flusskärnad tråd på en spole | Fluxbelagda elektroder, 2,5 till 5 mm |
| Avskärmning | Gasflaska, regulator och flödesmätare | Inbyggd i elektrodbeläggningen |
| Deponeringshastighet | Ungefär 2 till 4 kg per timme i sprayöverföring | Ungefär 1 till 2,5 kg per timme, begränsat av elektrodstorlek |
| Praktisk minsta tjocklek | Ca 0,8 mm med försiktighet | Cirka 1,5 till 2 mm innan risken för genombränning ökar |
| Penetreringsform | Bred och grunt vid kortslutning; djupare i spray | Smal och djup, speciellt med cellulosaelektroder |
| Rengöring | Lätt borttagning av stänk, enstaka stålborstning | Slaggflisning vid varje pass |
| Vind och väder | Fattig utan skydd | Bra, skölden är självgenererad |
| Inlärningskurva | Kortare; maskinen matar fyllmedel åt dig | Längre; båglängd och rörelsevinkel är manuella färdigheter |
| Positioner | Stark platt och horisontell, bearbetbar vertikalt nedåt på tunn plåt | Stark i alla positioner inklusive vertikalt upp och overhead |
| Fyllmedelseffektivitet | Cirka 95 procent av tråden blir svetsmetall | Cirka 60 till 70 procent efter stubbförlust och stänk |
| Extra driftkostnad | Avskärmning gas and regulator rental | Elektrodstubbar och slaggborttagningsarbete |
Där MIG vinner i en riktig butik
MIG betalar sig först i alla butiker som svetsar tunt material i volym.
- Plåt och lätt tillverkning: kontinuerlig tråd plus låg värmetillförsel gör att distorsion kan hanteras på 1 till 3 mm paneler.
- Rena, presentabla pärlor: ingen slagg betyder ett pass med en stålborste istället för en flishammare och en borste.
- Genomströmning för nybörjare: en ny anställd kan producera acceptabla kortslutningspärlor inom en dags träning, vilket är viktigt när arbetsomsättningen är hög.
- Automatisering och fixering: en konstant trådmatning är mycket lättare att montera på en pelare och bom, en traktor eller en robot än en förbrukningsvara som förkortas för varje pass.
- Rostfritt och aluminium: med rätt gasblandning och en push-teknik, hanterar MIG båda, medan stick on tunn aluminium är opraktiskt.
Där Stick Still slår MIG
Stick förblir standard på plats eftersom den tål allt en verkstad inte klarar av: vind, smuts, fukt och vanvård.
- Utomhus och förhöjt arbete: ingen gassköld att förskjuta, så en bris slutar vara en defektkälla.
- Förorenad plåt: kvarnskala, rost och gammal färg bränns tillbaka av bågen snarare än fångas som porositet.
- Kraft och portabilitet: en liten växelriktare går från en generator eller en lång förlängningskabel, och det finns ingen flaska att transportera.
- Flerpassage med tjock sektion: stora elektroder når in i hörn och avfasningar där ett pistolmunstycke inte passar.
- Vertikalt upp och överliggande leder: snabbfrysande slagg håller pölen på plats där gravitationen bekämpar dig.
- Låg kapitalkostnad: ett kapabelt stickset kostar en bråkdel av ett MIG-set med gas, regulator och trådmatare.
Penetration och verklighet utanför position
MIG penetrerar tillräckligt, men djupet beror på överföringsläge snarare än på processnamnet.
Kortslutning MIG är en kall process av naturen: tråden berör pölen, nyper av och avsätter metall med begränsat smältdjup, varför brist på smältning är den klassiska MIG-defekten på plåt över 6 mm. Sprayöverföring förändrar bilden eftersom ljusbågen är stabil och strömmen tillräckligt hög för att smälta sidoväggar ordentligt, men det är till stor del en platt och horisontell teknik. Stickelektroder, särskilt cellulosatyper, koncentrerar strömmen i en smal båge som gräver en fingerformad penetrationsprofil även på smutsigt stål.
För vertikalt arbete, stick med en snabbfryselektrod som låter dig hålla en liten pöl och klättra stadigt. MIG kan svetsa vertikalt upp också, med lägre trådmatningshastighet, en lätt vävning och en paus vid tårna, men marginalen för fel är tunnare. Overhead är stick i allmänhet det mer kontrollerbara alternativet eftersom båglängden justeras omedelbart medan en MIG-pistol inte ger dig någon sådan feedback.
Vilken process du än väljer styr den kvalificerade proceduren: för tryck och konstruktionsarbete, svetsprocedurspecifikationen och operatörskvalifikationen avgör acceptans, inte processetiketten på maskinen.
Driftscykel, strömförsörjning och driftkostnad
Duty cycle är siffran som avgör om en maskin passar din produktionstakt, och den anges vanligtvis med en smickrande strömstyrka.
Ett typiskt kompakt MIG-set med klassificeringen 200 A vid 60 procents arbetscykel kan svetsa i sex minuter av tio vid den strömmen, mindre vid högre inställningar eller i en het verkstad. Små växelriktarsticksatser anger ofta 100-procentig drift vid 100 till 130 A, vilket täcker 3,2 mm elektroder kontinuerligt. Kontrollera märkvärdet vid den strömstyrka du faktiskt kommer att använda och kontrollera ingångsförsörjningen: enfas 230 V-maskiner passar en liten butik, medan trefasiga 400 V-enheter håller spänningen bättre under ihållande belastning.
Positionering av utrustning är ofta viktigare än processen
På tankar, rörspolar, axlar och kärl ger en rotator eller lägesställare som vänder skarven till plant läge vanligtvis en större vinst än växlingsprocesser.
Platt läge låter dig köra högre ström utan att pölen rinner iväg, vilket höjer avsättningshastigheten och förbättrar pärlprofilen med antingen MIG eller stick. För cylindriskt arbete håller en motordriven rotator med antidriftkontroll en stabil rotationshastighet och stoppar arbetsstycket från att krypa längs rullarna, så att svetsen förblir i en konsekvent vinkel.
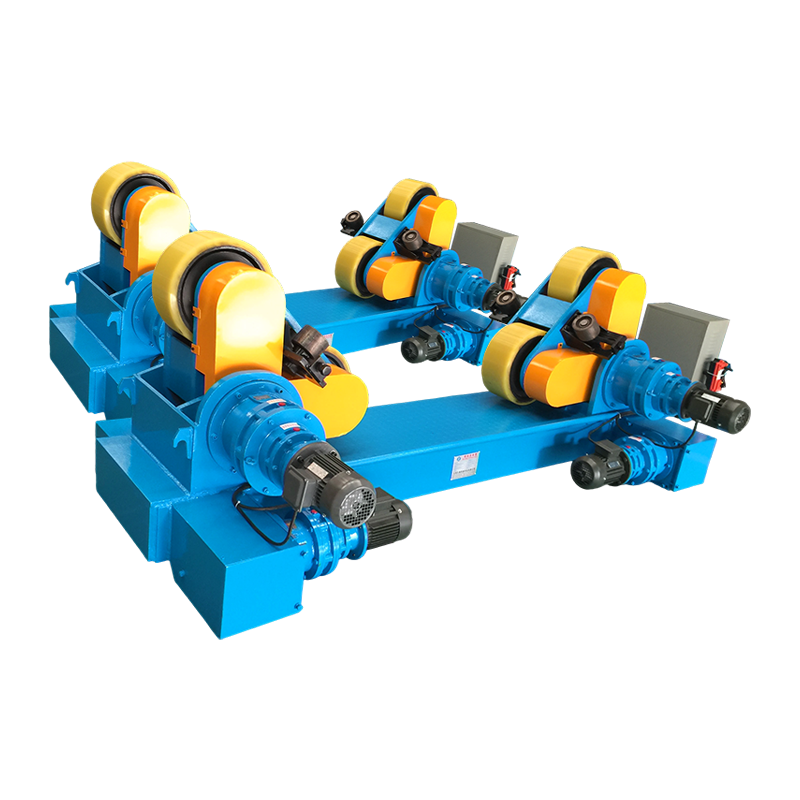
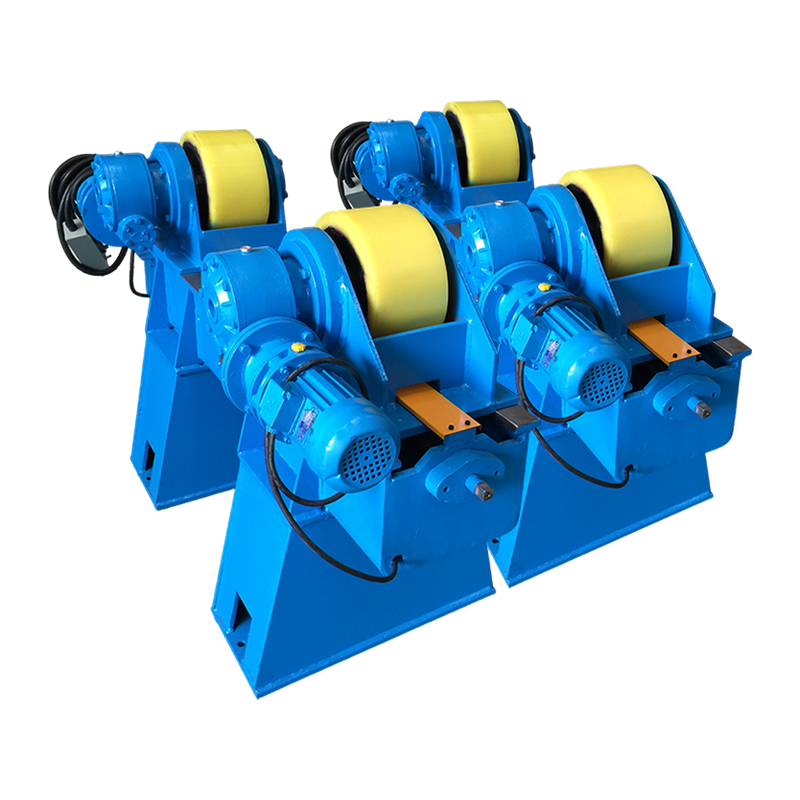
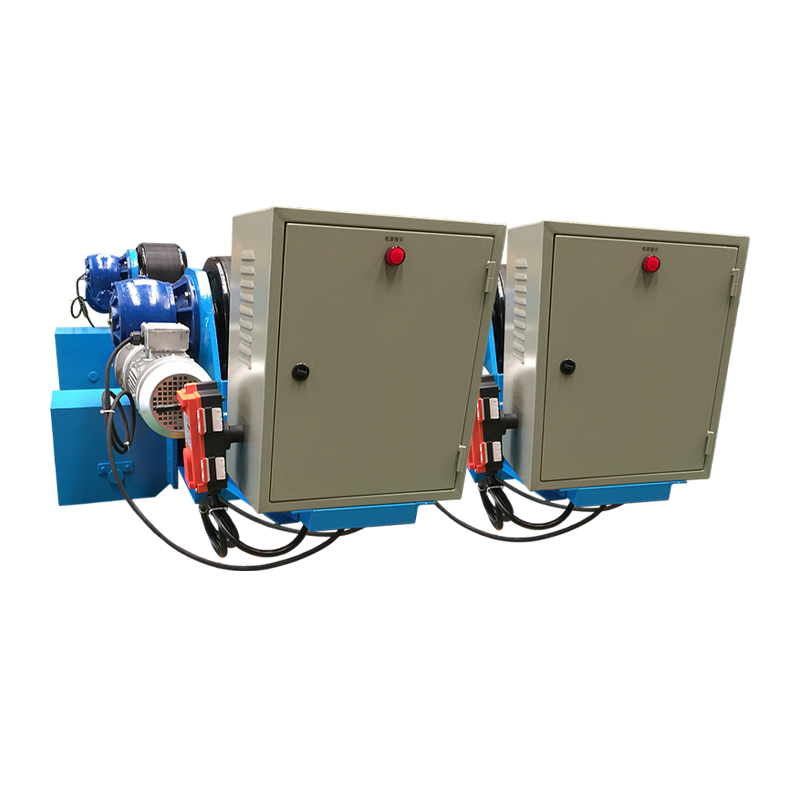 10T justerbar svetsrotator med anti-dragkontroll Denna 10-tons justerbara rotator använder sensor och PLC antidriftkorrigering för att hålla stabil rotation under periferiell och längsgående sömsvetsning av cylindriska arbetsstycken. Visa produkt →
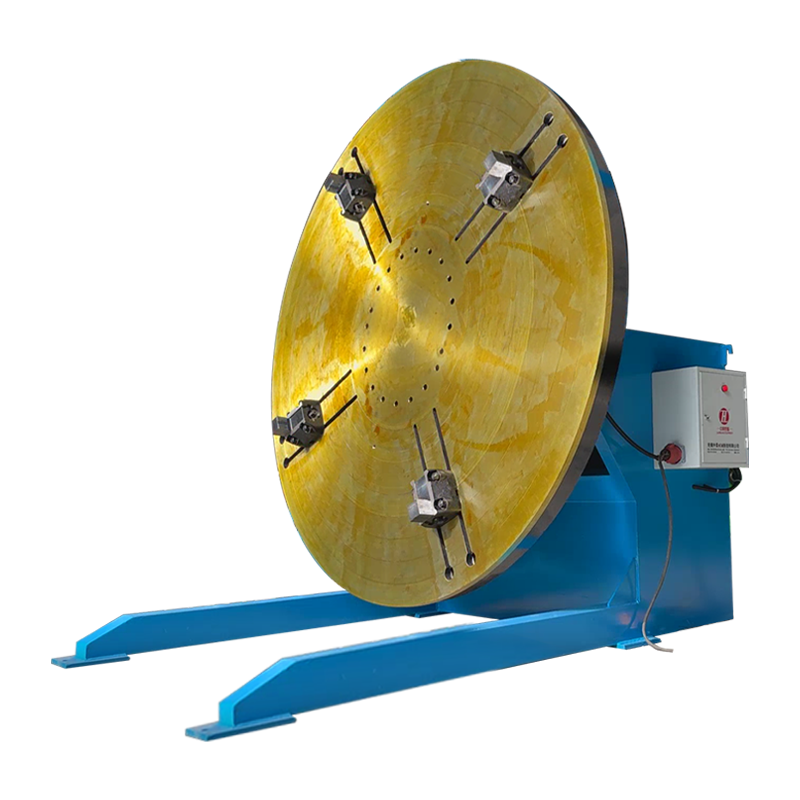
En konventionell lägesställare tjänar samma syfte för tillverkade delar som behöver lutning och rotation snarare än kontinuerlig vridning, och för tunga fartygssektioner hanterar en monteringsrotator både inriktning och rotation innan den första passagen läggs.
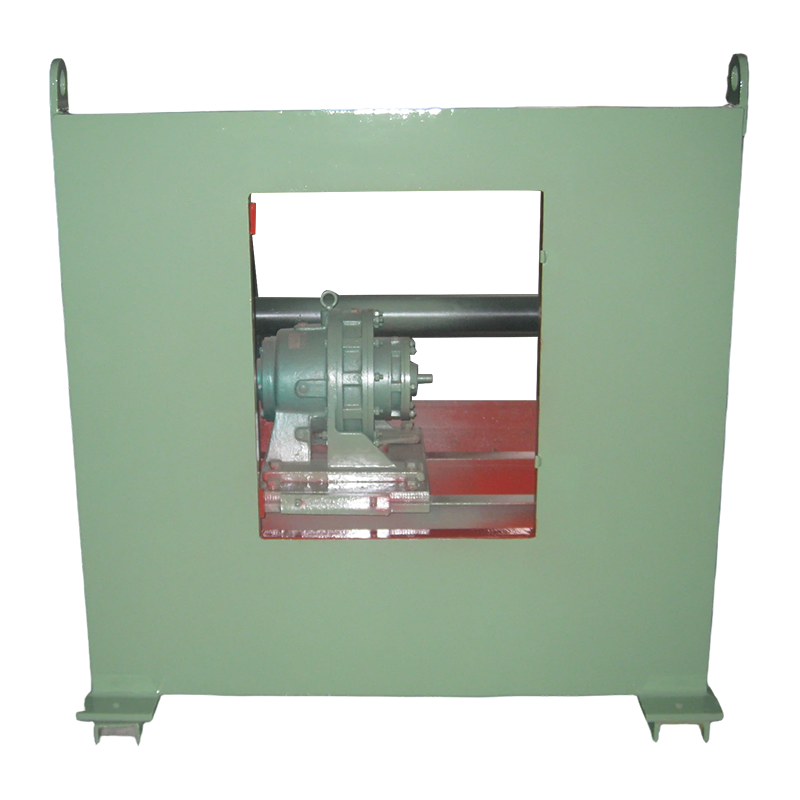 3T konventionell svetspositionerare för tillverkade delar Denna 3-tons positionerare lutar och roterar arbetsstycken upp till 3000 kg för att hålla sömmarna i plant läge, med variabel frekvens rotation och fjärrkontroll eller fotkontroll. Visa produkt →
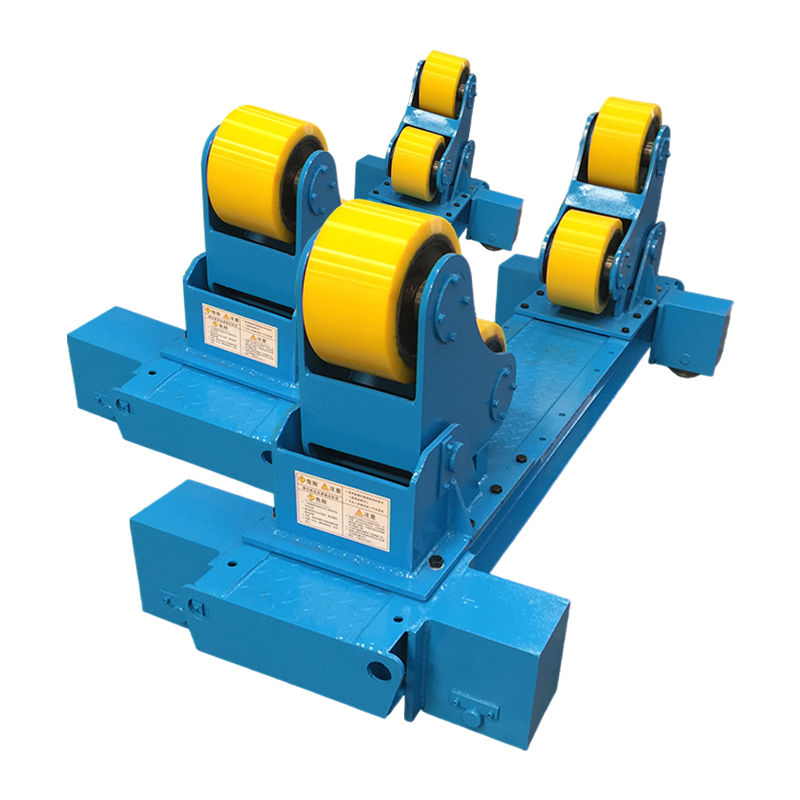
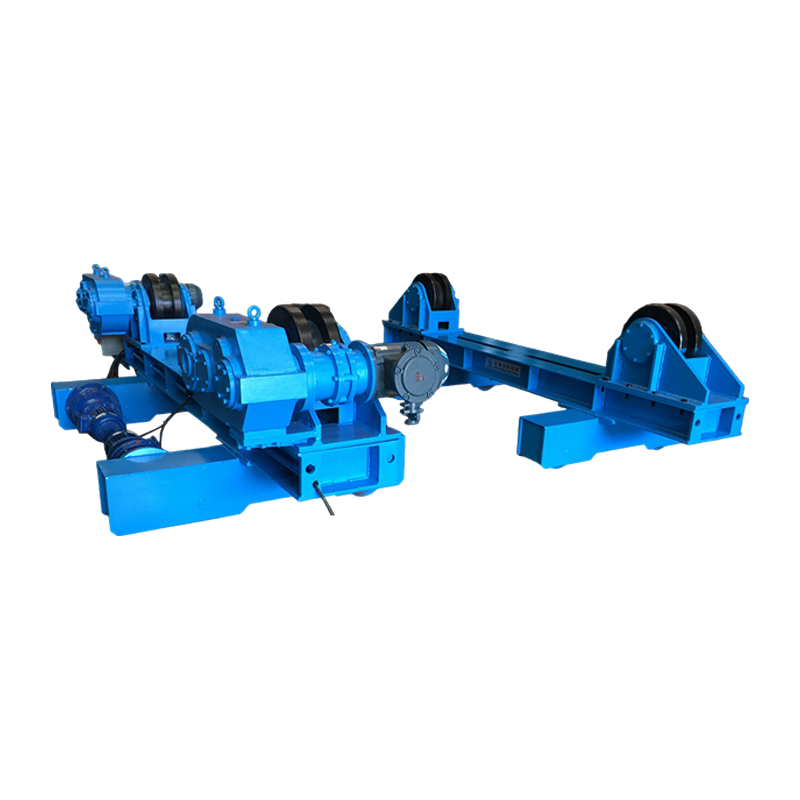
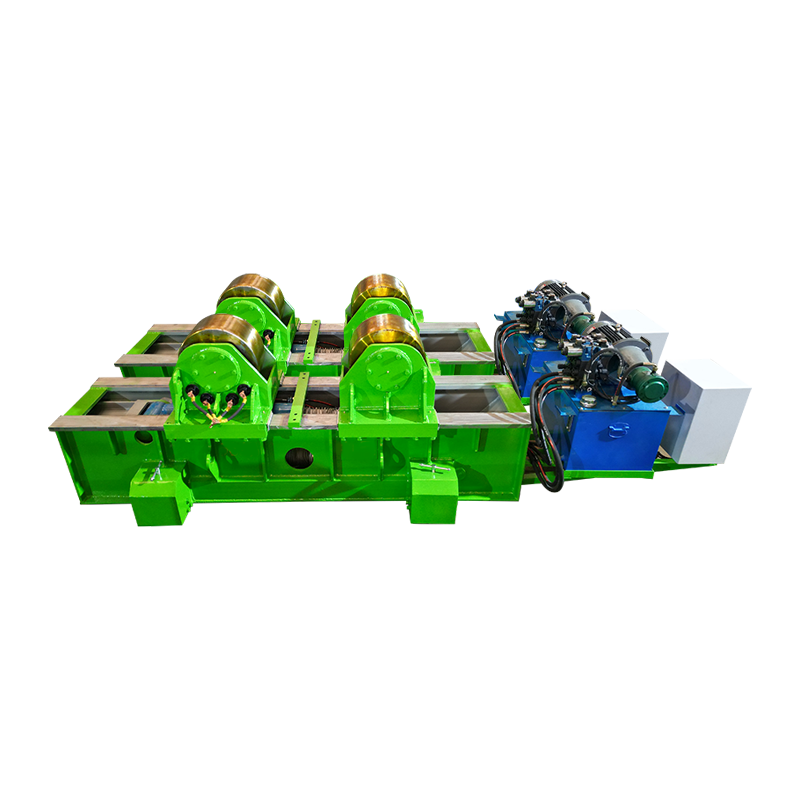
Dimensionering följer arbetsstyckets vikt med god marginal, och valet mellan självjusterande, justerbara och passande design beror på hur stor diametervariation du förväntar dig. Den fulla svetsrotator sortiment täcker 1 t till 1000 t klasslaster, och den praktiska effekten på tank- och rörtillverkning behandlas i denna titt på hur rotatorer byter tank och rörtillverkning .
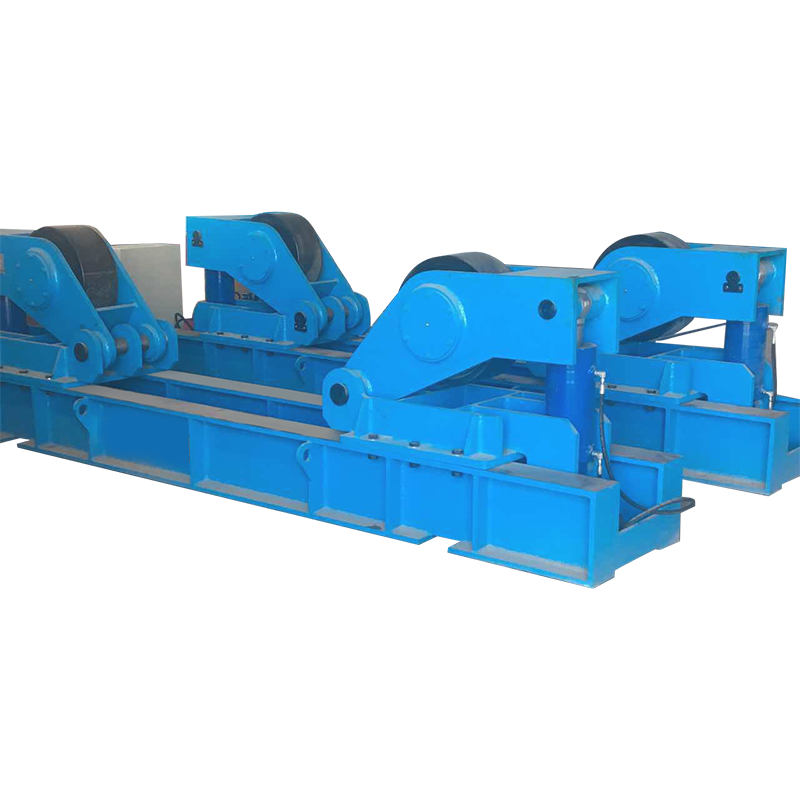 120T Fit-Up svetsrotator för stora cylindriska arbetsstycken Denna 120-tons master-slav-rotator stöder montering och svetsning av stora cylindrar, med justerbart rullavstånd och variabel hastighet för vindtorn och tryckkärl. Visa produkt →
Köpchecklista: Matcha maskinen med skarven
En kort, ärlig granskning av ditt eget arbete slår alla allmänna rekommendationer.
- Tjockleksintervall: om 70 procent av dina leder är under 3 mm, MIG först; om de flesta är 8 mm eller högre, stick eller flusskärna.
- Plats: inomhusbänkarbete gynnar MIG; plats, gård och utomhus montering favor stick.
- Ström: bekräfta tillförseln, brytarstorlek och ledningslängd innan du beställer en trefasmaskin.
- Försörjning av förbrukningsvaror: gaspåfyllning är en logistikkedja, elektrodboxar är det inte. Kontrollera vad du kan fylla på lokalt.
- Duty cycle på ditt strömstyrka: kontinuerlig produktion behöver utrymme, inte ett toppvärde.
- Multiprocess frestelse: en kombinationsuppsättning delar en trådmatare och lägger till stickkapacitet, men stickprestanda på vissa enheter är en kompromiss. Testa det på dina egna elektroder.
Vanliga frågor om MIG vs Stick Welder
Är sticksvetsning starkare än MIG?
Ingen av processerna är i sig starkare; en kvalificerad procedur för båda kan överskrida basmetallstyrkan. Stick är mer tolerant mot kontaminering och ger djupare penetration på tjockt, smutsigt stål, medan en dåligt inställd kortslutnings MIG-pärla på plattan är där brist på fusion vanligtvis uppstår.
Kan en MIG-maskin också köra stickelektroder?
Endast multiprocessmaskiner med ett dedikerat stick-läge och rätt utgångsegenskaper. En standard MIG-enbart set har en konstantspänningsmatning som är olämplig för stickelektroder.
Vilket är lättare att lära sig, MIG eller stick?
MIG är lättare för de flesta nybörjare eftersom maskinen matar fyllmedel och bågen förblir tänd. Stick kräver oberoende kontroll av båglängd, rörelsevinkel och hastighet, så förvänta dig flera veckors träning innan pärlorna är konsekventa.
Vilken process passar tjockt stål bättre?
Båda fungerar över 10 mm, men den praktiska vägen skiljer sig. Stick använder stora elektroder och flera genomgångar med slaggborttagning mellan dem; MIG i sprayöverföring eller flusskärnade trådavlagringar snabbare med färre stopp.
Behöver jag skyddsgas för MIG?
Massiv tråd kräver gas, vanligtvis en argon- och CO2-blandning, eller rak CO2 för djupare penetration på kolstål. Självskärmad flusskärnatråd går utan flaska och tål vind, vilket gör den till det praktiska utomhusalternativet att sticka.
Vilket kostar mindre att köra?
Driftkostnaden beror på din blandning av arbete, gas och fyllmedel. Massiv tråd omvandlar cirka 95 procent av sin vikt till svetsmetall mot ungefär 60 till 70 procent för stick, men gas, regulatoruthyrning och flaskhantering äter den fördelen vid lågvolymarbete.
Välj den process som matchar de skarvar du svetsar oftast och spendera sedan den återstående budgeten på positioneringsutrustning som håller skarvarna platta och repeterbara. En blygsam MIG-uppsättning på ett roterande arbetsstycke kommer att överproducera en större maskin som bekämpar gravitationen, och en pinnesats med en bra lägesställare kommer att göra samma sak på tungt fartygsarbete. Bestäm med tjocklek, plats och arbetscykel framför dig, och MIG kontra stick-argumentet löser sig vanligtvis på några minuter.