Kapaciteten är ett lastkuvert, inte ett enda tonnage
För att välja kapacitet för svetspositionerare, dimensionera maskinen runt den verkliga lasten: arbetsstyckets vikt plus verktyg, tyngdpunkt, vridmoment vid bordet eller rullarna, rotationshastighet och arbetscykel. En 5 t-klassificering är endast användbar om lasten sitter nära bordets mitt, arbetet kan klämmas fast säkert och drivenheten kan starta och stoppa den massan utan stötar.
I praktiken är kapacitet kombinationen av statisk belastning, dynamisk belastning och moment. Statisk belastning är massan på fixturen. Dynamisk belastning visas när delen lyfts, indexeras eller stoppas. Moment visas närhelst tyngdpunkten är förskjuten från rotationsaxeln. Två delar kan väga lika och behöver mycket olika lägesställare eftersom den ena är kompakt och den andra är en lång, off-center svets.
För köpare är den praktiska regeln enkel: köp inte enbart från tonnagekolumnen. Fråga efter märklasten vid en angiven tyngdpunktsförskjutning, det tillåtna vridmomentet, hastighetsområdet vid det vridmomentet och arbetscykeln. Dessa fyra siffror säger mer än ett modellnamn.
Börja med den verkliga arbetsstyckets belastning
Börja med det tyngsta normala arbetsstycket, lägg sedan till verktyg, klämmor och tillfälliga stöd; använd inte delens katalogvikt ensam. En tillverkad ram kan få flera hundra kilo av fixturer, och en tanksektion kan vägas utan munstycken, flänsar eller inre stöd. Kapacitetsberäkningen bör använda hela den roterande massan.
Använd en lastkarta istället för ett nummer. Registrera massan, övergripande dimensioner, tyngdpunktsförskjutning från rotationsaxeln och det värsta tänkbara överhängande avståndet. Om tyngdpunkten är 300 mm från bordets mittpunkt multipliceras vältmomentet med den förskjutningen. Det ögonblicket, inte bara massan, belastar lagret, bordet och drivningen.
En vanlig utgångspunkt för upphandling är att hålla normal svetsbelastning vid eller under 70–80 % av nominell kapacitet och att hålla monterings- eller slagbelastningar inom tillverkarens angivna gräns. Det är inte en ersättning för byggarens beräkning, men det lämnar utrymme för monteringsfel, svetsförvrängningar och enstaka verktygsbyten.
Kontrollera vridmoment, tyngdpunkt och rotationshastighet tillsammans
Vridmoment är den kapacitetsgräns som köpare missar oftast; en lägesställare kan hålla en last som den inte kan rotera på ett säkert sätt. Det erforderliga vridmomentet ökar med tyngdpunktsförskjutningen, friktion, acceleration och eventuell lutningsaxel. För en bordsställare, kontrollera tiltmomentet och rotationsmomentet separat. För en rotator, kontrollera rullbelastningen och det drivmoment som behövs för att vrida skalet.
Rotationshastigheten måste också kontrolleras vid arbetsdiametern. Den periferiska svetshastigheten är ungefär π × diameter × rpm. För ett skal med en diameter på 1 m och en svetshastighet på 300 mm/min är den erforderliga rotationen cirka 0,10 rpm. Det är väldigt långsamt, så lägesställaren måste vara stabil och kontrollerbar vid låg hastighet, inte bara kunna ha ett högt maxvarvtal. Om katalogen endast visar maximal hastighet, fråga efter minsta kontrollerade hastighet och hastighetsstabilitet under belastning.
Använd den här sekvensen: beräkna den roterande massan, lokalisera tyngdpunkten, beräkna momentet, uppskatta acceleration och friktionsvridmoment, jämför sedan resultatet med positionerarens nominella vridmoment vid den avsedda hastigheten. Om delen är lång påverkar rullavståndet och skaldiametern lastfördelningen lika mycket som den totala massan.
Matcha positionertypen med arbetsflödet
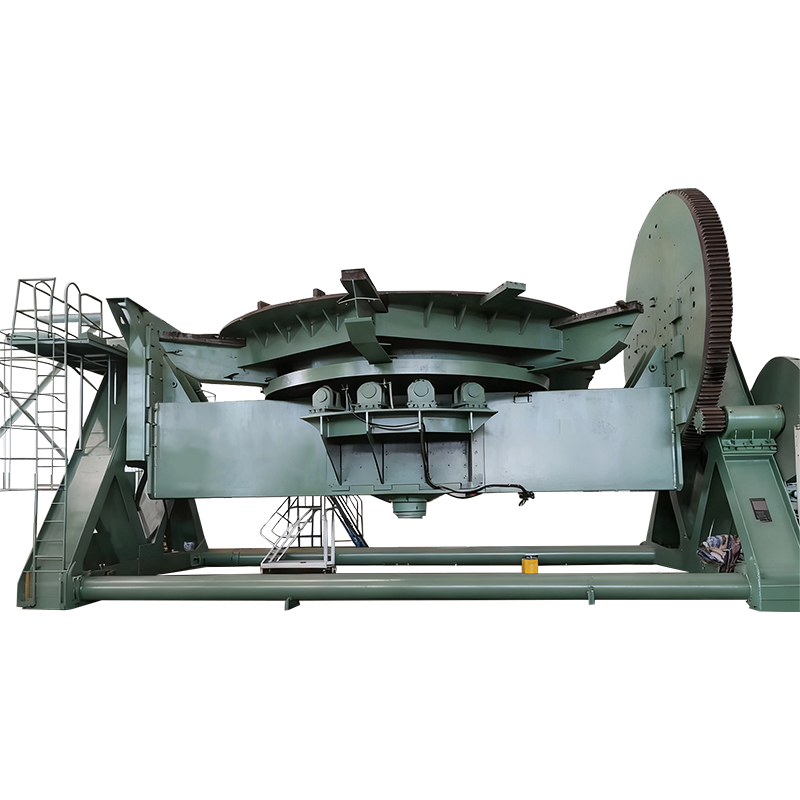
Rätt typ är den som presenterar svetsfogen på en säker, stabil höjd utan att tvinga operatören att slåss mot fixturen; kapacitet och geometri bör kontrolleras tillsammans. En konventionell skivspelare är effektiv för kompakta delar som kan klämmas fast nära mitten. En dubbelkolonn eller L-typ lägesställare passar offset eller högt arbete där bordet måste nå delen. En monterad rotator passar långa cylindrar som ska slå på rullar istället för att hänga från ett bord.
| Typ | Bäst för | Kapacitetskontroll |
|---|---|---|
| Konventionell skivspelare | Kompakta svetsar, ramar, flänsar | Bordsbelastning i tyngdpunkten, tiltmoment, låghastighetskontroll |
| Dubbelkolumn eller L-typ | Höga eller förskjutna delar med åtkomst till flera sidor | Moment vid full räckvidd, pelarstyvhet, golvbelastning |
| Montera rotator | Långa skal, rör och tanksektioner | Rullbelastning, skaldiameter, drivmoment, axiell fasthållning |
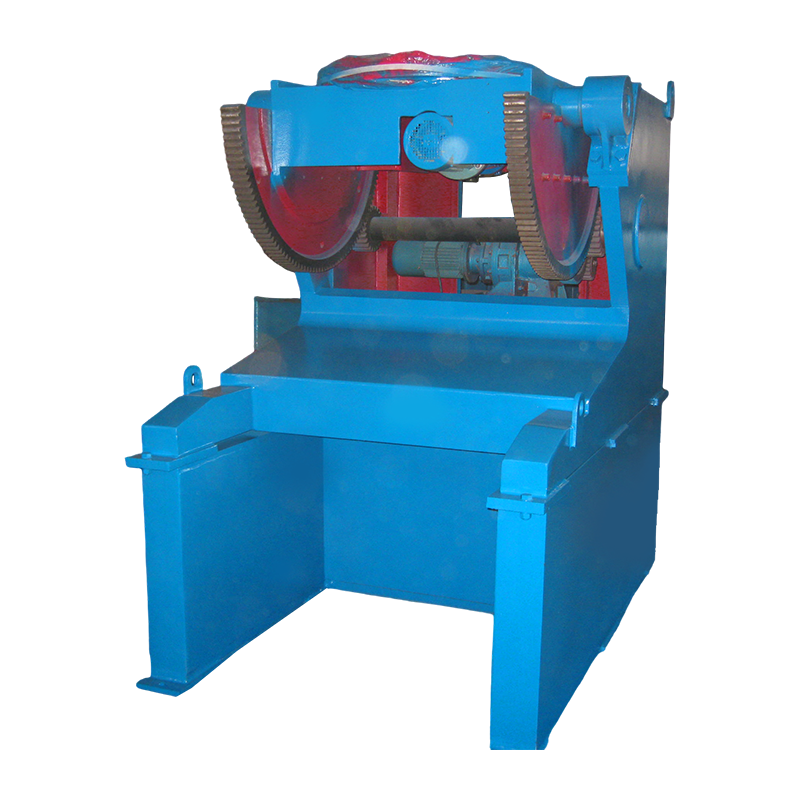
För bordsmonterat arbete, se över tillgängliga svetsning positioner skivspelare efter belastning och konfiguration. Ett 5 t konventionellt bord är ofta tillräckligt för små till medelstora ramar, men inte om tyngdpunkten sitter långt från mitten eller om delen behöver stort tiltmoment.
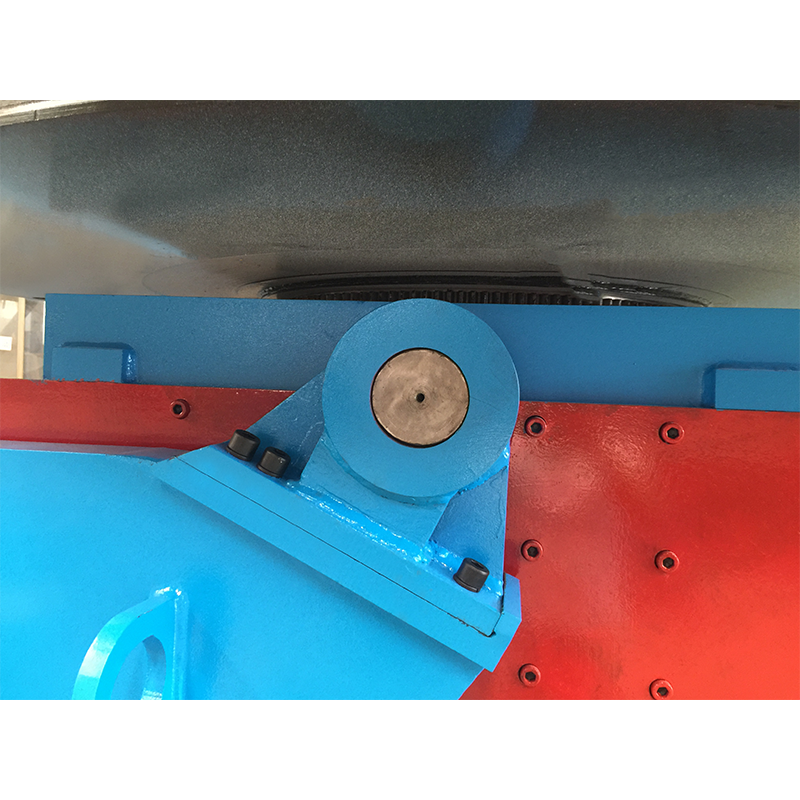 5T konventionell svetspositionerare för medelstora till tunga arbetsstycken En 5-tons lutande och roterande bordspositionerare med steglös hastighetskontroll, lämplig för små till medelstora ramar när last- och tyngdpunktsgränser kontrolleras. Visa produkt →
Använd rotatorer när delen är lång, inte bara tung
Långt cylindriskt arbete hör vanligtvis hemma på en rotator eftersom lasten delas av rullar och svetsen kan vridas med en stabil hastighet; en bordspositionerare kan bli ett konsolproblem. Kapacitetskontrollen ändras: rullbelastning, skaldiameter, tyngdpunkt längs axeln och det drivmoment som behövs för att övervinna friktion och mindre ovalitet.
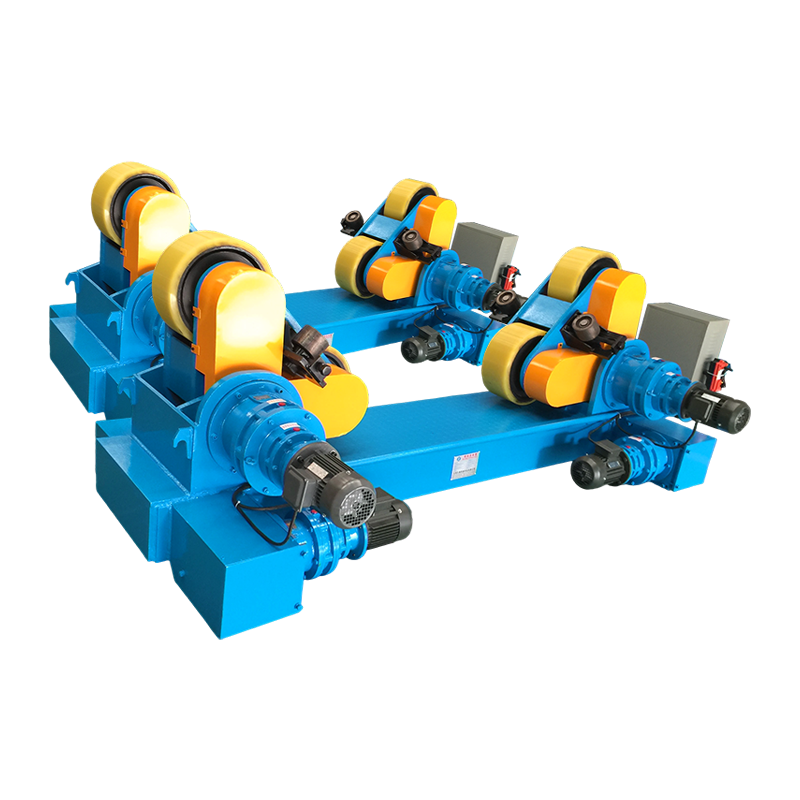
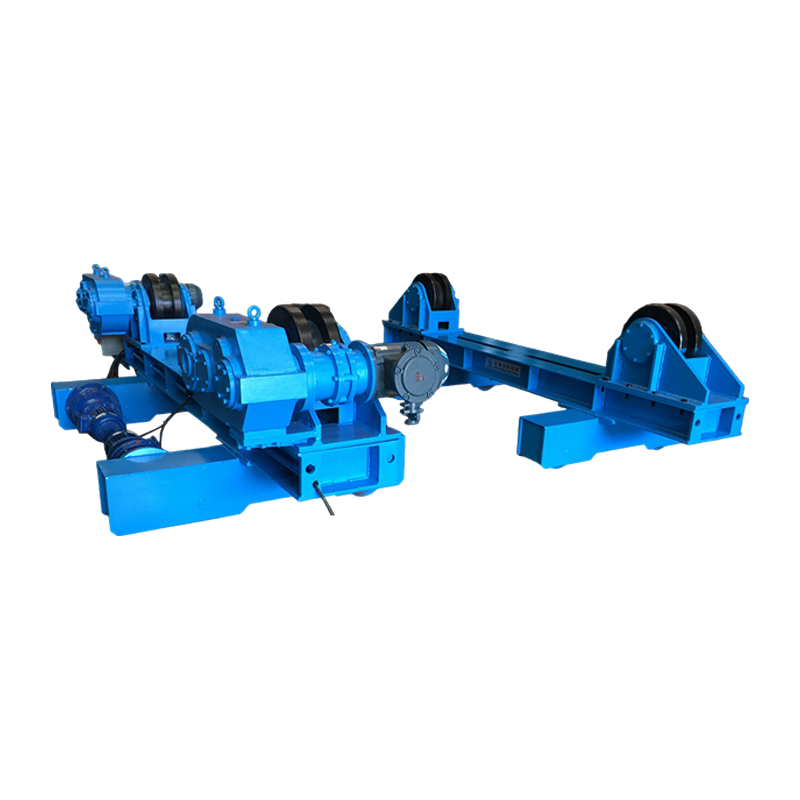
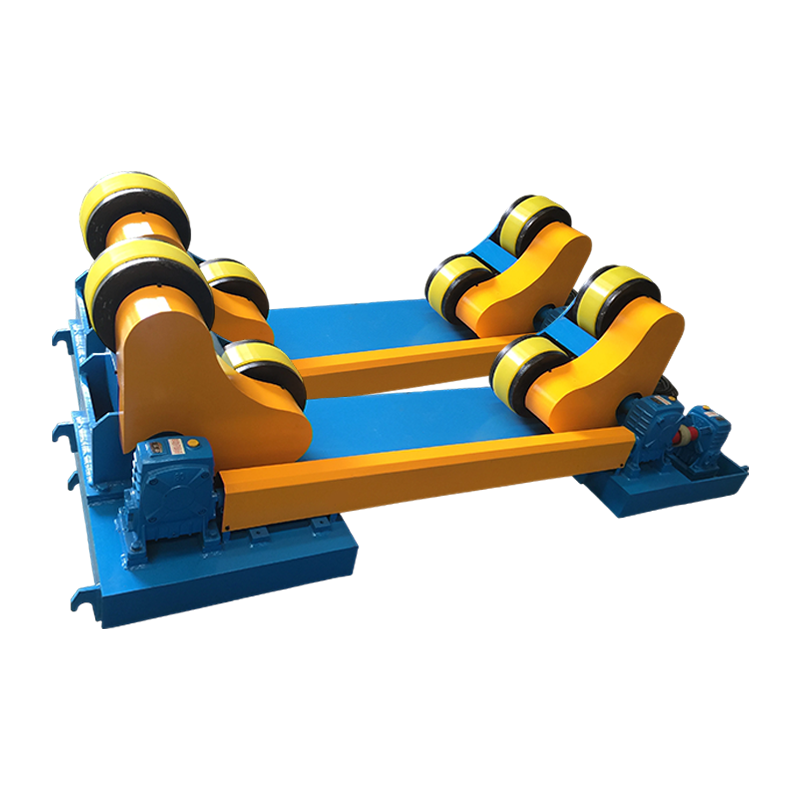
För en tank eller rörsektion, bekräfta rullavståndet och skalets ostödda längd. Om arbetet är en lång cylinder snarare än en bordsmonterad del, jämför svetsrotatorer och svarvvalsramar . Jämför sedan driv- och rullarrangemanget med själva skalet.
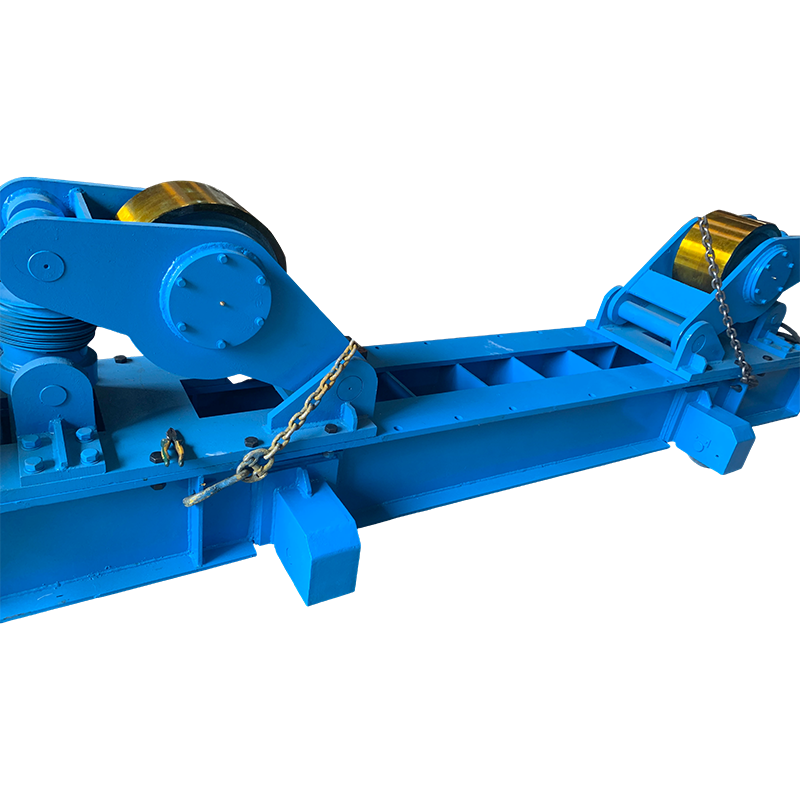 100T Fit-Up svetsrotator med manuell rälsrörelse En 100-tons rotator för montering av medelstora till stora cylindrar, med manuell rälsrörelse och justerbart rullavstånd för att stödja stabil periferiell och längsgående sömsvetsning. Visa produkt →
Bekräfta driftcykel, kontroller och säkerhetsmarginaler
Arbetscykeln avgör om en lägesställare som ser adekvat ut på papperet kommer att överleva produktionen; en maskin som är klassad för tillfällig indexering är inte densamma som en klassad för kontinuerlig rotation. Fråga efter duty cycle eller ED-klassificering, motor- och växelriktardrift, bromsklassificering och tillåtna starter per timme. En svetscell som roterar nästan kontinuerligt kan behöva ett annat driv- och kylarrangemang än en monteringsstation som indexerar några gånger per skift.
Kontrollerna ska matcha operatörens uppgift. Fotpedaler, hängande kontroller, fjärrgränssnitt och koordinerad rotation med en svetspelare påverkar cykeltid, säkerhet och svetskvalitet. Lägesställaren ska hålla positionen utan avdrift, starta och stoppa mjukt och tillåta nödstopp utan okontrollerad rörelse.
- Kontrollera lasten vid den faktiska tyngdpunktsförskjutningen, inte bara det nominella tonnaget.
- Bekräfta hastighetsområdet, vridmomentet vid låg hastighet och hastighetsstabiliteten under belastning.
- Verifiera driftcykeln, bromstypen och tillåtna starter per timme.
- Granska klämning, jordning, bevakning och nödstoppsåtkomst.
- Bekräfta golvbelastning, fundament, strömförsörjning och lyftfrigång.
En praktisk urvalschecklista
Använd checklistan nedan för att förvandla ett vagt krav till ett citat som kan jämföras rättvist; Målet är att få alla leverantörer att svara på samma tekniska frågor. För enkelt arbete kan det räcka med en standardenhet. För blandat eller tungt arbete är en skräddarsydd lägesställare ofta billigare än att anpassa en standardenhet efter leverans.
- Lista varje arbetsstyckesfamilj och den tyngsta normala lasten, inklusive fixturer.
- Markera tyngdpunkten och den maximala förskjutningen från rotationsaxeln.
- Definiera processen: svetsposition, lutningsvinkel, rotationshastighet och arbetscykel.
- Ställ in acceptanstest: lasttest, rotationstest, hastighetskontroll och säkerhetskontroll.
- Bekräfta gränssnittet med svetspelaren, roboten eller befintlig cell.
För ovanlig geometri, be om ett lastdiagram och en vridmomentberäkning tillsammans med offerten. I WeldNice-sortimentet täcker konventionella skivspelare små och medelstora arbeten, medan skräddarsydda enheter adresserar tunga eller förskjutna delar.
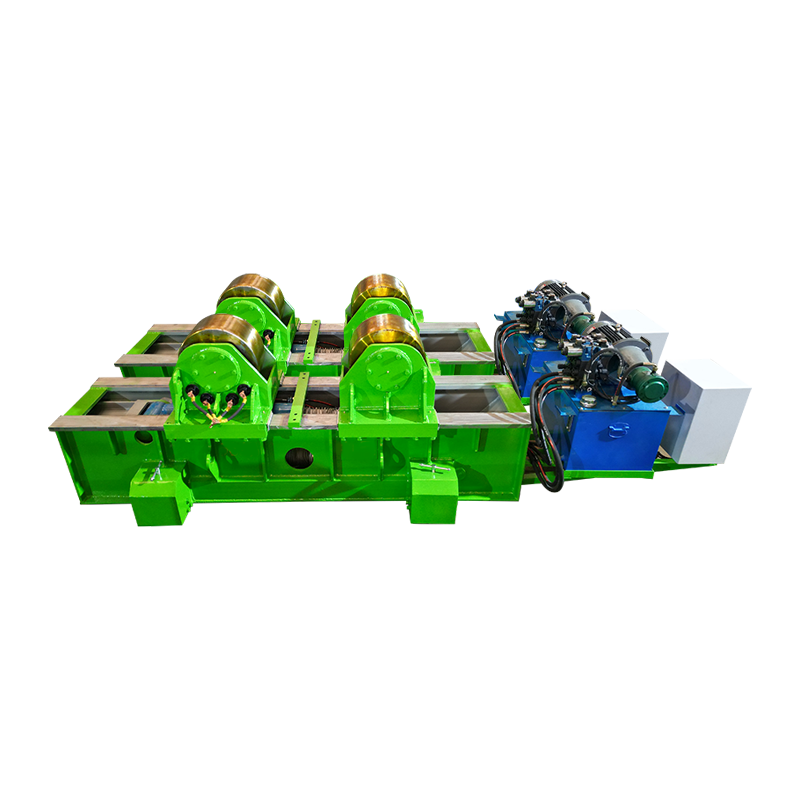
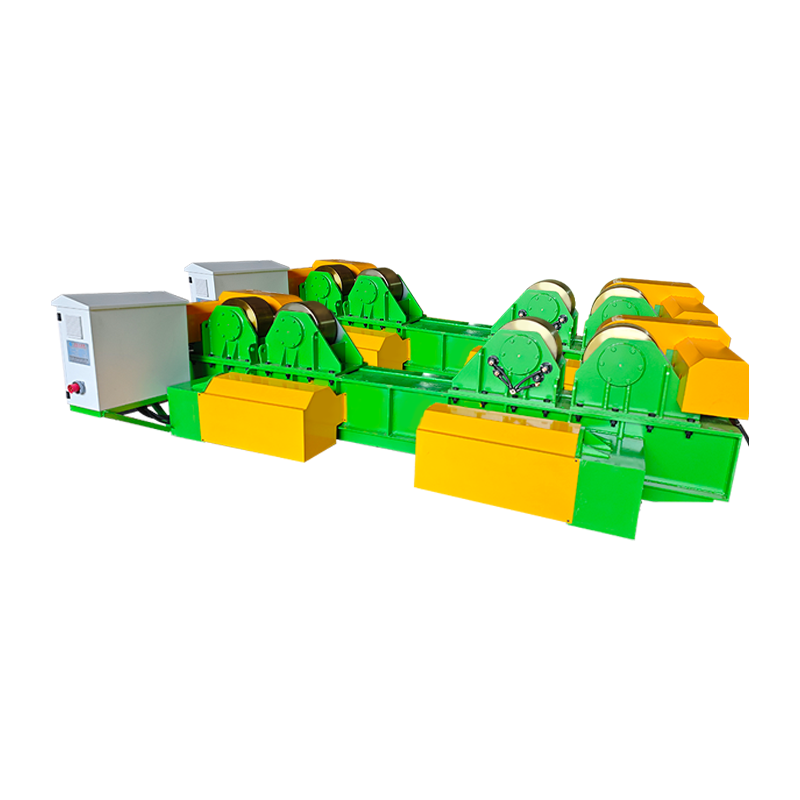
 300T svetspositionerare för tunga cylindriska arbetsstycken Ett 300-tons positioneringssystem med självjusterande, bultjusterbara rullramar för cylindrar med stor diameter, med polyuretanrullar och variabel frekvensdrift för stabil rotation. Visa produkt →
Upphandlingsrisker att kontrollera innan beställning
Den största upphandlingsrisken är att jämföra priser utan att jämföra kapacitetsunderlaget; en lägre prissatt enhet kan använda en mindre drivenhet, ett kortare bord eller en lättare lagersats. Be varje leverantör att ange märklasten vid en definierad tyngdpunktsförskjutning, det tillåtna vridmomentet, hastigheten vid det vridmomentet och arbetscykeln. Om dessa siffror saknas är offerten inte tekniskt jämförbar.
Bekräfta också vad som utesluts: verktyg, klämmor, fundamentbultar, transport, idrifttagning, utbildning och reservdelar. En lägesställare som kommer utan rätt chuck eller fixtur kan radera besparingarna från ett lägre maskinpris. För exportprojekt, kontrollera spänning, frekvens, skyddsklass och dokumentationsspråk före leverans.
Kom slutligen överens om acceptanstestet. Ett rotationstest utan last är inte tillräckligt för en tung lägesställare. Provet bör omfatta den nominella belastningen eller en överenskommen provbelastning, en stabilitetskontroll vid låg hastighet, en bromskontroll och en genomgång av säkerhetsanordningarna.
Vanliga frågor
Hur beräknar jag den erforderliga svetspositionerns kapacitet?
Beräkna först den totala roterande massan, lägg sedan till tyngdpunktsförskjutningen och det vridmoment som behövs för att vrida, luta eller stoppa lasten. Jämför det resultatet med lägesställarens nominella belastning och vridmoment vid den avsedda hastigheten, och håll en praktisk marginal för verktygs- och monteringsvariationer.
Är ett högre tonnage alltid bättre?
Nej. Ett högre tonnage kan lägga till kostnad, höjd och golvbelastning utan att förbättra svetsen. Det bättre valet är maskinen som matchar belastningen, tyngdpunkten, hastigheten och arbetscykeln med en säker men inte överdriven marginal.
Vad är skillnaden mellan lastkapacitet och vridmomentkapacitet?
Lastkapacitet är den massa som strukturen och lagren kan bära. Vridmomentkapacitet är den svängansträngning som drivningen och strukturen kan överföra. En maskin kan bära en last men misslyckas ändå med att rotera den smidigt om tyngdpunkten är för långt från axeln.
När ska jag välja en rotator istället för en vridbordspositionerare?
Välj en rotator för långa cylindriska arbeten som tankar, rör och skal eftersom rullarna stödjer delen längs dess längd. Välj en skivspelare för kompakta delar som behöver lutas och roteras runt en bordsaxel.
Vad ska ingå i en kapacitetsuppgift?
Offerten bör inkludera märklast, tillåten tyngdpunktsförskjutning, vridmoment, hastighetsområde, arbetscykel, kontrolltyp, verktygsomfång, fundamentkrav och acceptanstest. Utan dessa detaljer är prisjämförelsen ofullständig.