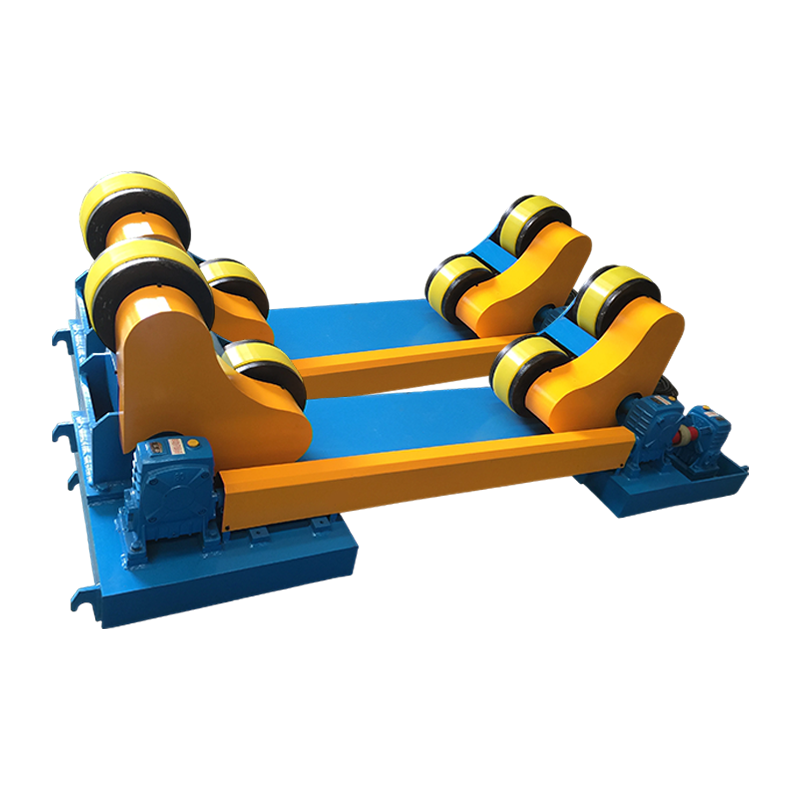
10T självjusterande svetsroterande maskin med manuell spårrörelse och utökad design
Den självjusterande svetsrotationsmaskinen 10T (med manuell spårrörelse och utökad version) är en högpresterande enhet speciellt utformad för svets...
See Details
I det globala landskapet av tung tillverkning är efterfrågan på stora, robusta och oklanderligt konstruerade metallkonstruktioner ständigt närvarande. Från de massiva lagringstanken som innehåller viktiga resurser till tryckkärlen som fungerar under extrema förhållanden, integriteten hos dessa produkter är beroende av en kritisk process: svetsning. I decennier var tillverkningen av dessa komponenter mycket beroende av de manuella svetsarnas skicklighet och uthållighet. Men eftersom branschstandarderna för kvalitet, säkerhet och effektivitet fortsätter att stiga, är en betydande förändring på gång. Ett växande antal tillverkare anammar nu automatiserade lösningar, med Svetsmanipulator/Svetspelare & Bom/Svetscenter/Automatisk svetsning systemet i framkant av denna omvandling. Den här artikeln utforskar orsakerna bakom denna branschomfattande rörelse, och fördjupar sig i funktionaliteten, fördelarna och anpassningsbara funktionerna hos dessa avancerade system som sätter nya riktmärken inom metalltillverkning.
Innan du förstår lösningen är det viktigt att inse utmaningarna med det traditionella tillvägagångssättet. Att svetsa de längsgående och periferiska sömmarna på en tank med stor diameter eller ett tryckkärl med tunga väggar är en formidabel uppgift. Manuell svetsning, även om den är mångsidig, presenterar en rad betydande hinder i dessa applikationer:
Förarens trötthet och inkonsekvens: En manuell svetsare måste hålla en stadig hand, konsekvent körhastighet och exakt brännarvinkel under längre perioder. Under loppet av en flertimmars svets kommer fysisk trötthet oundvikligen in. Denna trötthet leder till variationer i svetssträngen, vilket kan äventyra den strukturella integriteten och den estetiska kvaliteten hos slutprodukten. Inkonsekvenser som varierande pärlbredd, underskärning eller brist på sammansmältning är vanliga problem som härrör direkt från mänskliga faktorer.
Svåra arbetsförhållanden: Svetsning av stora strukturer innebär ofta obekväma och potentiellt osäkra positioner. Svetsare kan behöva arbeta på höjder, i trånga utrymmen eller i obekväma ställningar för att komma åt sömmen. Detta ökar inte bara risken för olyckor utan gör det också fysiskt utmanande att konsekvent tillverka högkvalitativa svetsar.
Långsamma produktionshastigheter: Avsättningshastigheten vid manuell svetsning begränsas av vad en enskild operatör kan hantera säkert och effektivt. För tjocka material som kräver flera svetsningar, kan processen vara mödosamt långsam, skapa flaskhalsar i produktionsschemat och förlänga projektets tidslinjer.
Brist på kvalificerad arbetskraft: Svetsindustrin står inför en väldokumenterad brist på kompetenta yrkesmän. Att hitta och behålla svetsare med den specifika expertis som krävs för högtrycksarbete med kodkvalitet på stora konstruktioner är en ständig utmaning för många tillverkningsbutiker. Denna brist driver upp arbetskostnaderna och kan begränsa ett företags produktionskapacitet.
Högt materialavfall: Inkonsekvenser i svetsprocessen leder ofta till defekter. Att reparera dessa defekter kräver slipning av den dåliga svetsen och återsvetsning, vilket förbrukar ytterligare tillsatsmaterial, skyddsgas och tid. Denna omarbetning tillför betydande kostnader för tillverkningsprocessen.
För att möta dessa utmaningar utvecklade ingenjörssamfundet svetsmanipulator/svetspelare och bom/svetscenter/automatiskt svetssystem. Kärnan är denna utrustning en sofistikerad mekanisk arm utformad för att exakt positionera och flytta ett svetshuvud längs en förutbestämd bana. Systemet består vanligtvis av flera nyckelkomponenter:
Genom att mekanisera svetsbrännarens rörelse tar detta system bort det mänskliga elementet av fysisk belastning och inkonsekvens. Resultatet är en repeterbar, pålitlig och högkvalitativ svetsprocess som kan arbeta kontinuerligt under lång tid.
Effektiviteten hos ett svetspelare och bomsystem ligger i dess förmåga att utföra specifika svetsuppgifter med en hög grad av precision. Källinformationen belyser dess breda tillämpning vid svetsning av inre och yttre längsgående och periferiska sömmar. Låt oss bryta ner hur detta uppnås.
Svetsning längsgående sömmar: En längsgående söm är en rak, linjär svets som löper längs med en cylindrisk eller platt struktur. För att svetsa denna söm placeras arbetsstycket (t.ex. en platt platta som kommer att formas till en cylinder) stationärt. Manipulatorns bom riktas sedan in parallellt med sömmen. Svetsvagnen rör sig längs bommen med en exakt kontrollerad hastighet, medan svetshuvudet avsätter en konsekvent, enhetlig vulst. Operatören kan övervaka processen från ett säkert, bekvämt avstånd via en kontrollpendel eller station.
Svetsning av omkretssömmar: En omkretssöm (eller omkretssöm) är en cirkulär svets som förenar två sektioner av ett rör eller ett kärl. För denna operation arbetar pelaren och bommen tillsammans med en svetsrotator eller vändvals. Det cylindriska arbetsstycket placeras på rotatorn, som långsamt och stadigt roterar det. Bommen är placerad så att svetsbrännaren är fixerad i rätt punkt i förhållande till den roterande sömmen. När rotatorn vrider arbetsstycket förblir svetsbrännaren stationär, vilket skapar en perfekt cirkulär svets. Synkroniseringen mellan rotatorns rotationshastighet och svetsparametrarna är nyckeln för att uppnå ett högkvalitativt resultat.
Förmågan att hantera båda typerna av sömmar med samma precision gör svetsmanipulatorn/svetspelaren & bom/svetscenter/automatiskt svetssystem till en otroligt mångsidig tillgång i en tillverkningsverkstad. Det ger en pålitlig grund för att förbättra produktkvaliteten, eftersom de mekaniska rörelserna är mycket mer konsekventa än vad som kan uppnås manuellt. Denna repeterbarhet är avgörande för att uppfylla stränga industrikoder och standarder, såsom de som fastställts av American Society of Mechanical Engineers (ASME) för tryckkärl.
En av de betydande fördelarna med moderna pelar- och bomsystem är deras anpassningsförmåga. Tillverkare som WeldNice förstår att olika applikationer har unika krav. Därför stödjer de design av skräddarsydda funktioner. Detta gör att en tillverkare kan konfigurera ett system som är exakt anpassat till deras specifika produktionsbehov. Låt oss utforska några av de avancerade alternativen som nämns och deras praktiska fördelar.
För applikationer där hastighet är ett primärt bekymmer, såsom vid tillverkning av tjockväggiga strukturer, är Tandem Submerged Arc Welding (SAW) ett kraftfullt alternativ. Denna konfiguration innebär att två svetstrådar matas genom ett enda svetshuvud eller två tätt åtskilda huvuden. Båda ledningarna strömförsörjs, antingen från samma strömkälla eller från två separata källor.
Hur det fungerar: Ledningstråden skapar den primära svetspoolen, medan spårtråden följer efter och tillför mer värme och fyllnadsmaterial till samma pöl. Detta arrangemang ökar avsevärt avsättningshastigheten jämfört med en enkeltrådsuppställning.
Praktiska fördelar: Den främsta fördelen är en dramatisk ökning av svetshastigheten. För en tjock platta som kan kräva tio pass med en enda tråd, kan en tandemuppsättning åstadkomma samma svets på bara fem eller sex pass. Detta leder direkt till minskade arbetstimmar, lägre energiförbrukning och snabbare slutförande av projekt. Det är en effektiv lösning för högproduktionsmiljöer där tid är en kritisk faktor.
Vid svetsning av mycket tjocka material kräver traditionella metoder en bred V-spårfas. Detta innebär att en stor volym tillsatsmetall måste deponeras för att fylla fogen, vilket är tidskrävande och dyrt. Svetsning med smala spalter är en specialiserad teknik utformad för att hantera detta.
Så fungerar det: Istället för en bred avfasning förbereds ett smalt, U-format eller J-format spår. Foggapet kan vara bara några millimeter brett. Ett speciellt svetshuvud och brännare används för att rikta bågen in i botten av detta smala spår. Processen involverar ofta en vävning eller oscillerande rörelse för att säkerställa att sidoväggarna är ordentligt smälta.
Praktiska fördelar: Fördelarna är betydande. Genom att minska fogvolymen kan mängden tillsatsmetall som krävs minskas med 50 % eller mer. Detta leder till betydande kostnadsbesparingar på svetstråd och flussmedel. Dessutom, eftersom mindre värme läggs in i arbetsstycket totalt sett, finns det minskad distorsion och en mindre värmepåverkad zon (HAZ), vilket kan vara fördelaktigt för materialets mekaniska egenskaper. Denna metod är särskilt väl lämpad för tjockväggiga tryckkärl, reaktorer och andra tunga komponenter.
Utöver specifika svetsprocesser kan en rad andra funktioner integreras för att förbättra funktionaliteten och användarvänligheten för ett pelar- och bomsystem.
Orbital Movement: Denna funktion gör att svetshuvudet kan röra sig i en cirkulär eller orbital bana runt en fast punkt. Det är användbart för applikationer som svetsning av rör-till-kopplingar eller andra komplexa skarvar där en enkel linjär eller periferiell rörelse är otillräcklig.
Kolumnrotation: Vissa avancerade system erbjuder en roterande kolumn. Detta gör att hela bommen kan svänga runt basen, vilket ger tillgång till olika sidor av ett stort eller komplext arbetsstycke utan att behöva flytta om hela manipulatorn. Detta är en värdefull egenskap för stora, stationära strukturer som fartygsskrovssektioner eller byggnadsramar.
Servomotorer: Valet av motorer för att driva bom- och pelarrörelserna har en direkt inverkan på precisionen. Servomotorer erbjuder en hög grad av kontroll över position, hastighet och vridmoment. De möjliggör en mycket exakt positionering av svetshuvudet och kan hålla en konstant hastighet under varierande belastningsförhållanden. Denna nivå av kontroll är fördelaktig för kritiska applikationer och för integrering med automatiserade sömspårningssystem.
Sömspårningsenhet: Även med den mest exakta fixturen kan det finnas små variationer i svetssömmens position på grund av termisk distorsion eller tillverkningstoleranser. En sömspårningsenhet använder en sensor (ofta laserbaserad) för att lokalisera själva fogen i realtid. Den justerar sedan automatiskt svetshuvudets position för att följa sömmen perfekt. Denna funktion är ovärderlig för att säkerställa konsekvent svetskvalitet och minska behovet av operatörsingripande, särskilt på långa eller böjda sömmar.
Fluxåtervinningsenhet: Vid nedsänkt bågsvetsning (SAW) används ett granulärt flussmedel för att skydda svetsbadet. Efter svetsning kan detta flussmedel samlas upp, krossas och återanvändas. En fluxåtervinningsenhet automatiserar denna process, dammsuger upp det använda flussmedlet, siktar bort föroreningar och slagg och återför det rena flussmedlet till en behållare för återanvändning. Detta minskar materialspill, sänker driftskostnaderna och hjälper till att upprätthålla en renare arbetsmiljö.
Oscillator: En svetsoscillator är en anordning som får svetsbrännaren att utföra en vävrörelse från sida till sida när den färdas. Detta är användbart för bredare svetsspår, eftersom det säkerställer korrekt sammansmältning av sidoväggarna och kan hjälpa till att kontrollera formen och bredden på den slutliga svetssträngen. Hastigheten, bredden och uppehållstiden för oscillationsmönstret kan programmeras exakt.
Strip Surfacing: Även känd som beklädnad, detta är en process som används för att applicera ett lager av korrosionsbeständig eller slitstark legering på ytan av en billigare basmetall. Istället för en tråd används en bred metallremsa (t.ex. rostfritt stål) som elektrod. Ett pelar- och bomsystem utrustat för remsbeläggning kan snabbt och effektivt bekläda stora ytor, såsom insidan av ett tryckkärl, vilket ger ett skyddande lager där det behövs som mest.
För att bättre illustrera effekten av denna teknik, överväg följande jämförelse mellan ett traditionellt manuellt tillvägagångssätt och en automatiserad process som använder ett kolonn- och bomsystem.
| Aspekt | Manuell svetsning | Automatiserad svetsning med pelare och bom |
|---|---|---|
| Konsistens och repeterbarhet | Varierar beroende på förarens skicklighet, trötthet och komfort. Benägen till inkonsekvenser under långa körningar. | Mycket konsekvent och repeterbar. Maskinen följer den programmerade vägen och parametrarna exakt under hela svetstiden. |
| Operatörströtthet | En viktig faktor, speciellt för långa svetsar eller i obekväma lägen. Påverkar direkt kvalitet och produktivitet. | Operatörens roll skiftar från att fysiskt utföra svetsen till att övervaka och kontrollera processen. Fysisk trötthet är inte längre ett problem. |
| Svetshastighet | Begränsad av operatörens fysiska kapacitet. Deponeringshastigheterna är relativt låga. | Kan arbeta med höga, kontinuerliga hastigheter. Avancerade processer som Tandem SAW kan dramatiskt öka deponeringshastigheterna. |
| Säkerhet | Operatören är i närheten av ljusbågen, ångor och gnistor. Risken för skador från obekväma positioner är högre. | Operatören kan styra processen från en säker fjärrstation. Minskar exponeringen för faror som ljusbåge, ångor och värme. |
| Materialavfall & omarbetning | Högre risk för defekter, vilket leder till omarbetning. Detta förbrukar extra fyllnadsmaterial, gas och arbetskraft. | Lägre defektfrekvens på grund av processstabilitet. Minskar behovet av kostsam och tidskrävande omarbetning. |
| Skicklighetskrav | Kräver en mycket skicklig manuell svetsare för arbete med kodkvalitet, vilket kan vara svårt att hitta och behålla. | Kräver en skicklig maskinoperatör/programmerare. Kompetensuppsättningen är annorlunda och kan vara lättare att utveckla än manuell svetsfärdighet på hög nivå. |
För en tillverkare som överväger investeringen i en svetsmanipulator/svetspelare och bom/svetscenter/automatiskt svetssystem, måste flera faktorer utvärderas för att säkerställa att den valda utrustningen överensstämmer med deras produktionsbehov. Följande tabell beskriver några viktiga parametrar att ta hänsyn till.
| Parameter | Beskrivning | Varför det spelar roll |
|---|---|---|
| Bomlängd | Bommens horisontella räckvidd, mätt från pelaren. | Bestämmer den maximala längden på en längsgående söm som kan svetsas i en enda uppsättning eller den maximala diametern på ett kärl som kan nås. |
| Lastkapacitet | Den vikt som bommen kan bära vid sin maximala utskjutning utan överdriven avböjning. | Avgörande för att stödja inte bara svetsbrännaren utan även tyngre tillbehör som flertrådsbrännare, sömspårare eller kameror. |
| Kolumnhöjd | Bomsadelns vertikala rörelse. | Definierar intervallet av höjder som svetshuvudet kan nå, viktigt för att ta emot arbetsstycken med olika diametrar och höjder. |
| Styrsystem | Gränssnittet som används för att programmera och använda manipulatorn (t.ex. PLC-baserad, PC-baserad). | Ett användarvänligt styrsystem förenklar installationen, minskar programmeringstiden och gör det lättare för operatörerna att hantera svetsprocessen. |
| Tillgängliga alternativ | Listan över anpassningsbara funktioner som sömspårning, oscillatorer, flödesåtervinning, etc. | Tillåter att systemet skräddarsys för specifika applikationer, vilket förbättrar dess kapacitet och avkastning på investeringen. |
Integreringen av automatiserade svetslösningar som pelare och bomsystem är inte längre en lyx som är reserverad för de största företagen; det blir en nödvändighet för alla tillverkningsbutiker som strävar efter att förbli konkurrenskraftiga på dagens krävande marknad. Övergången från manuella till automatiserade processer tar itu med branschens mest angelägna utmaningar: behovet av högre kvalitet, högre effektivitet, förbättrad säkerhet och minskat beroende av knappt utbildad arbetskraft.
Genom att tillhandahålla en stabil, exakt och repeterbar plattform för svetsning ger dessa system tillverkare möjlighet att producera komplexa metallstrukturer med en nivå av konsistens som är svår att uppnå manuellt. Möjligheten att skräddarsy utrustningen med avancerade funktioner som tandemsvetsning, kapacitet med smala mellanrum och intelligent sömspårning utökar dess användbarhet ytterligare, vilket gör att den kan lösa ett brett spektrum av specifika tillverkningsutmaningar.
När tekniken fortsätter att utvecklas kan vi förvänta oss att dessa system blir ännu mer intelligenta och integrerade. Funktioner som fjärrövervakning, dataloggning för kvalitetskontroll och integration med fabriksomfattande ledningssystem är i horisonten. Kärnprincipen förblir dock densamma: att mekanisera den komplexa svetsuppgiften, frigöra mänskliga operatörer att fokusera på tillsyn, programmering och processoptimering. För tillverkarna av tankar, rör och tryckkärl är svetsmanipulatorn/svetspelaren och bom/svetscenter/automatisk svetsning inte bara en utrustning; det är en strategisk investering i kvalitet, produktivitet och framtidssäkring av deras verksamhet.
Den självjusterande svetsrotationsmaskinen 10T (med manuell spårrörelse och utökad version) är en högpresterande enhet speciellt utformad för svets...
See Details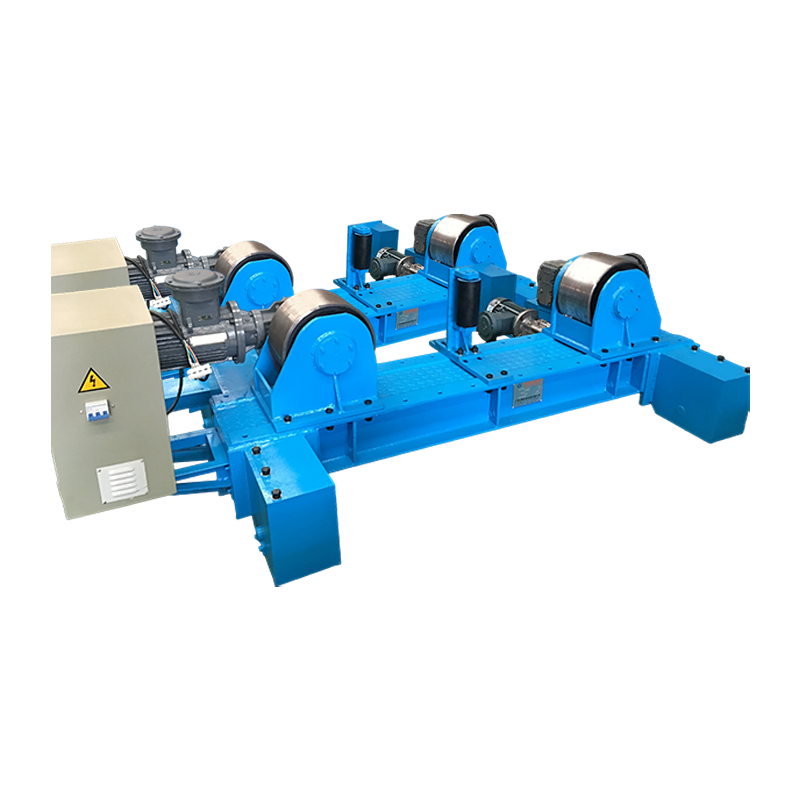
Denna produkt är en 10t justerbar svetsrotator med antiavdrift, med lastkapacitet på 10 ton, och är lämplig för svetsning av olika typer av roteran...
See Details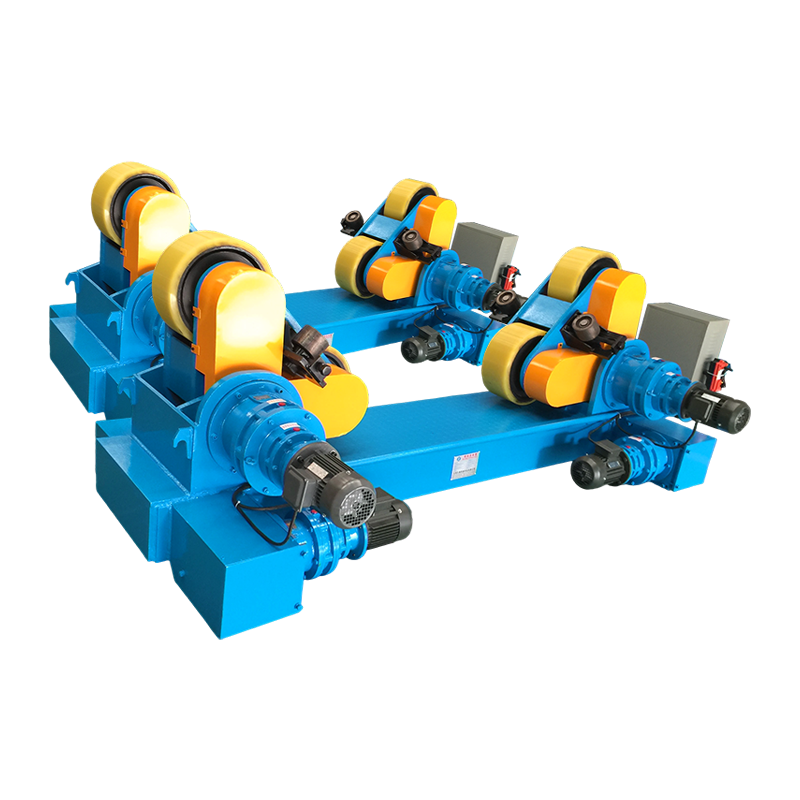
Den självjusterande svetsrotationsmaskinen 40T är en avancerad svetspositioneringsanordning speciellt designad för tunga cylindriska arbetsstycken....
See Details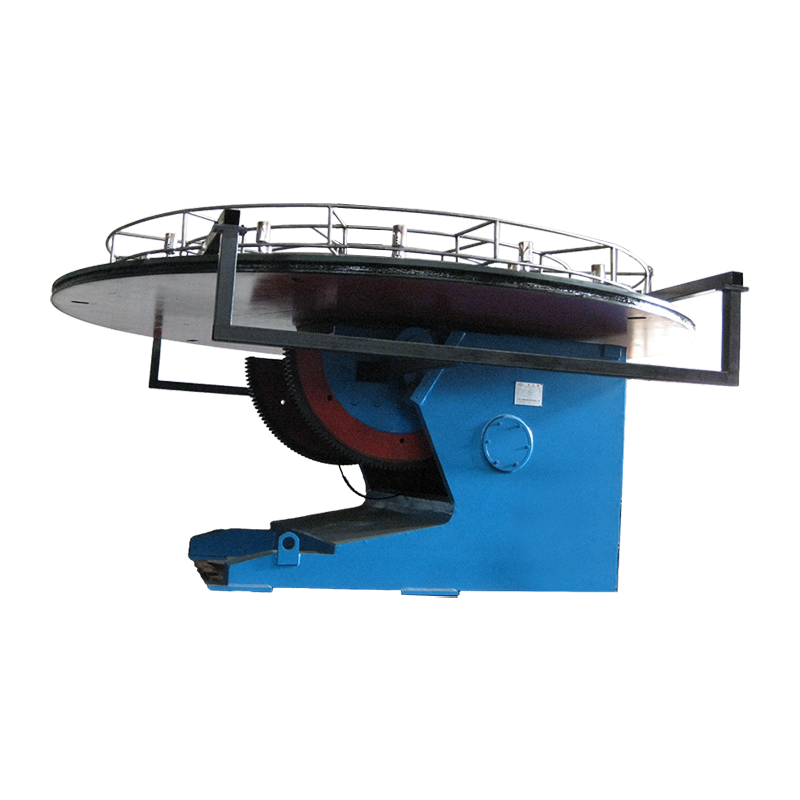
15T Conventional Welding Positioner är en svetspositioneringsutrustning speciellt utformad för tunga arbetsstycken. Den stöder 360° kontinuerlig ro...
See Details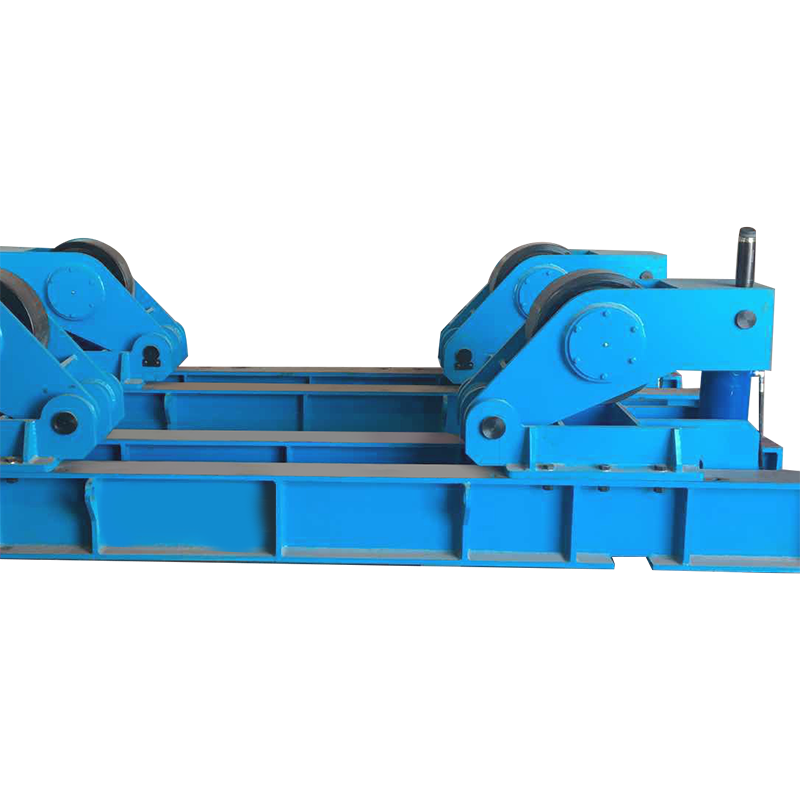
120T Fit Up Welding Rotator har en nominell belastning på 120 ton och är speciellt designad för montering och svetsning av stora cylindriska arbets...
See Details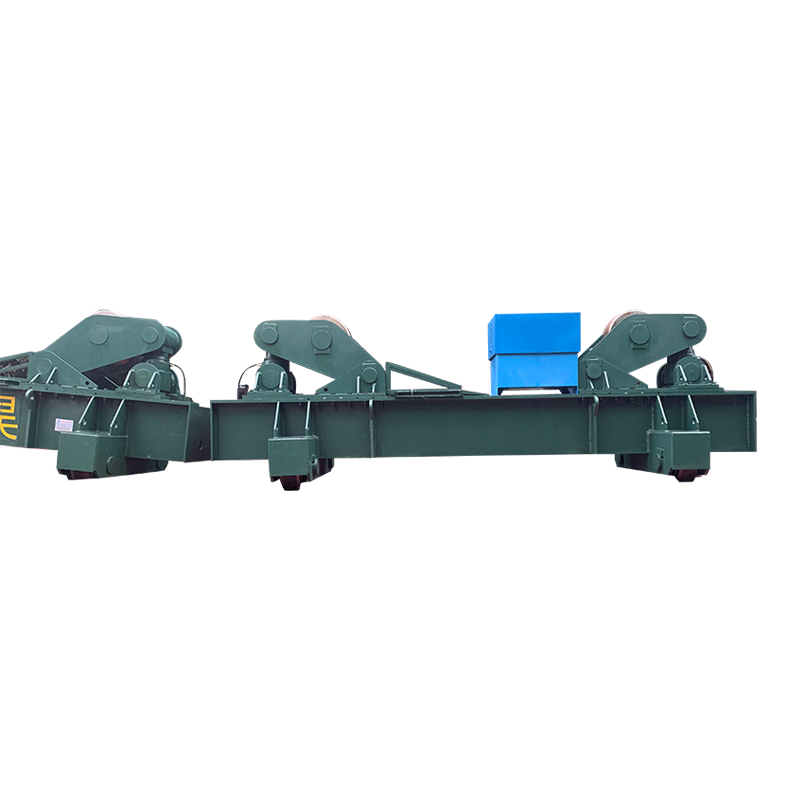
1000T Fit Up svetsrotator med manuell orbital rörelse har en nominell belastning på 1 000 ton och används speciellt för montering och svetsning av ...
See DetailsUpphovsrätt 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Alla rättigheter reserverade Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com