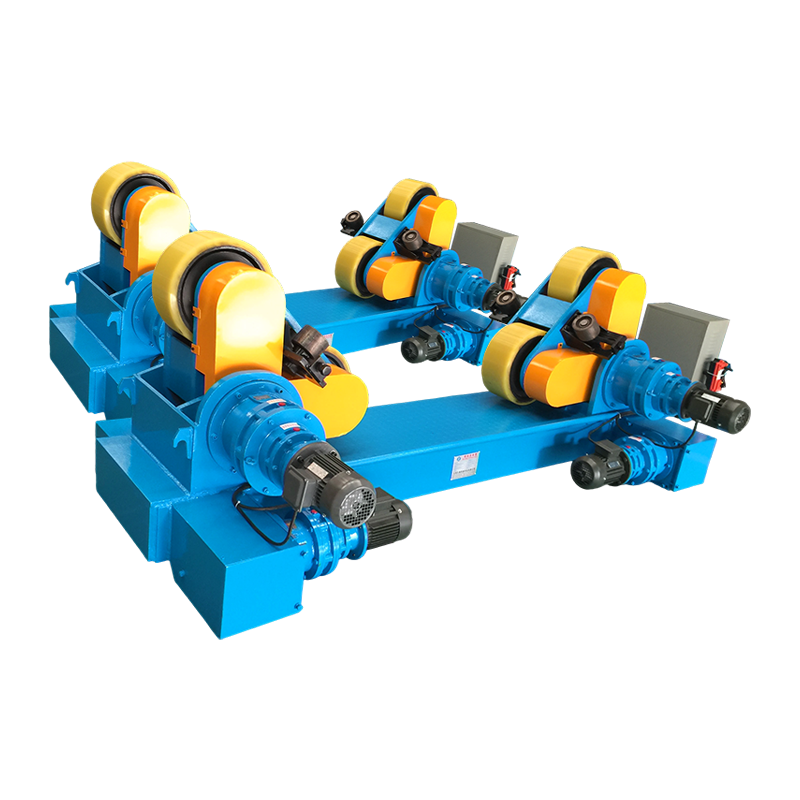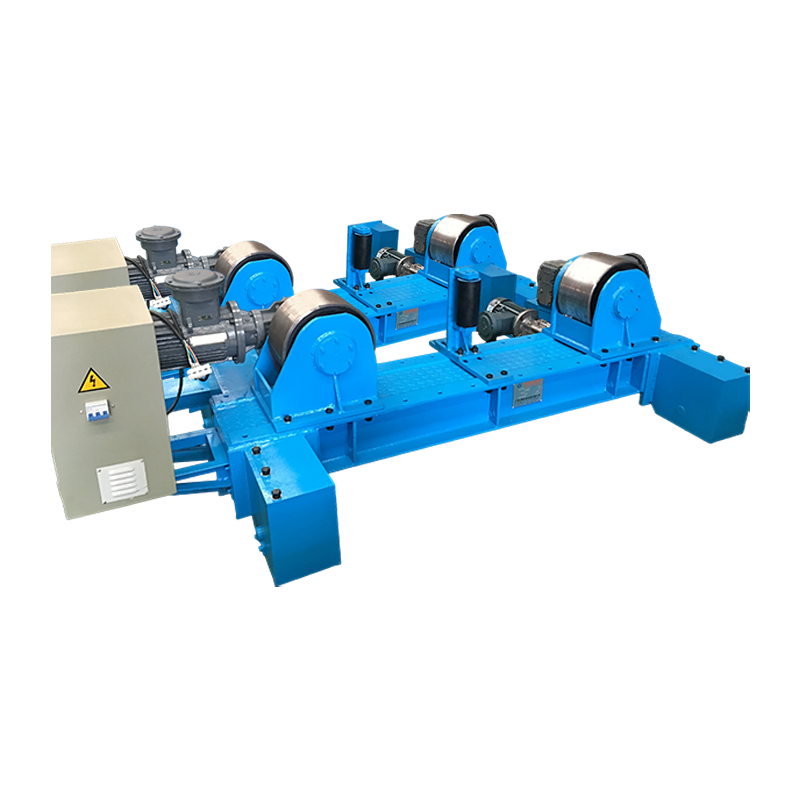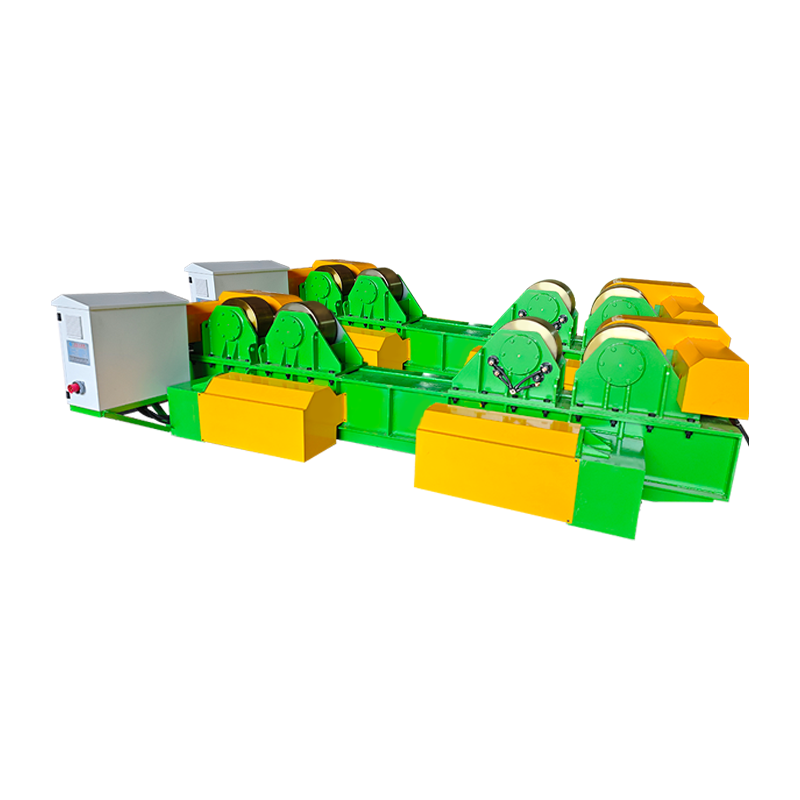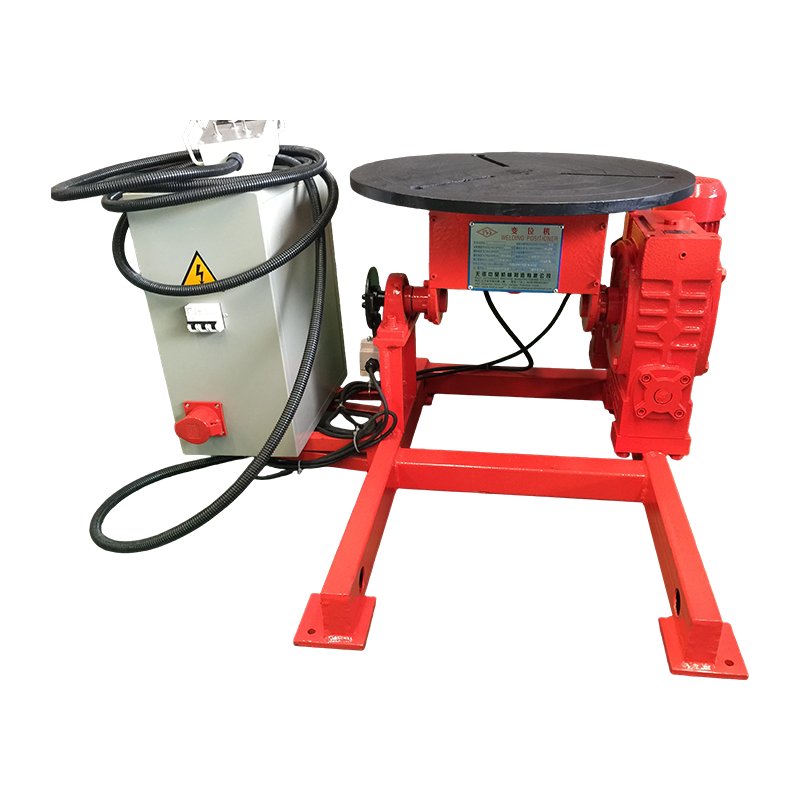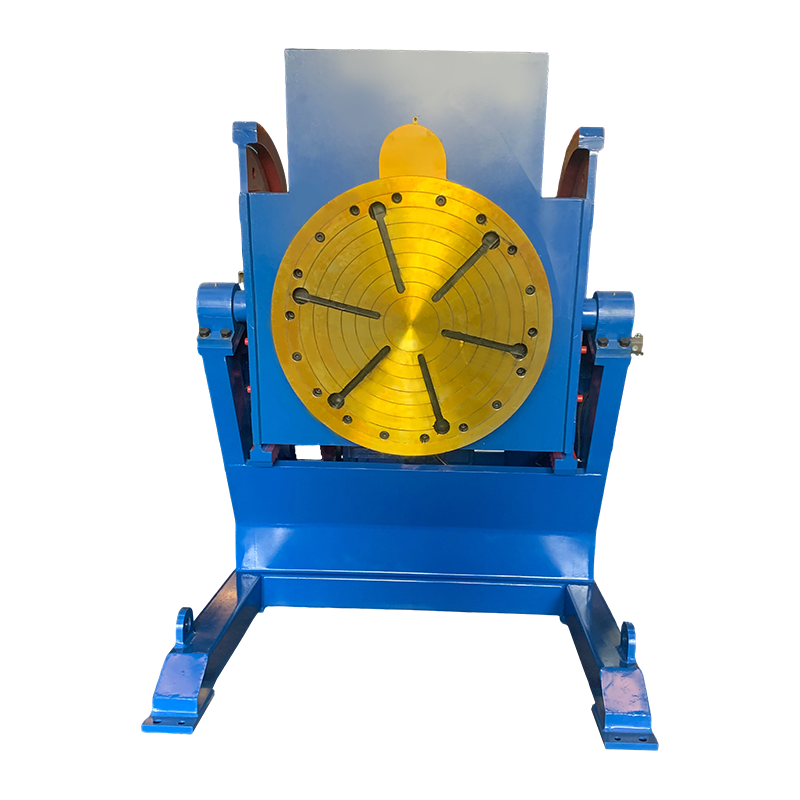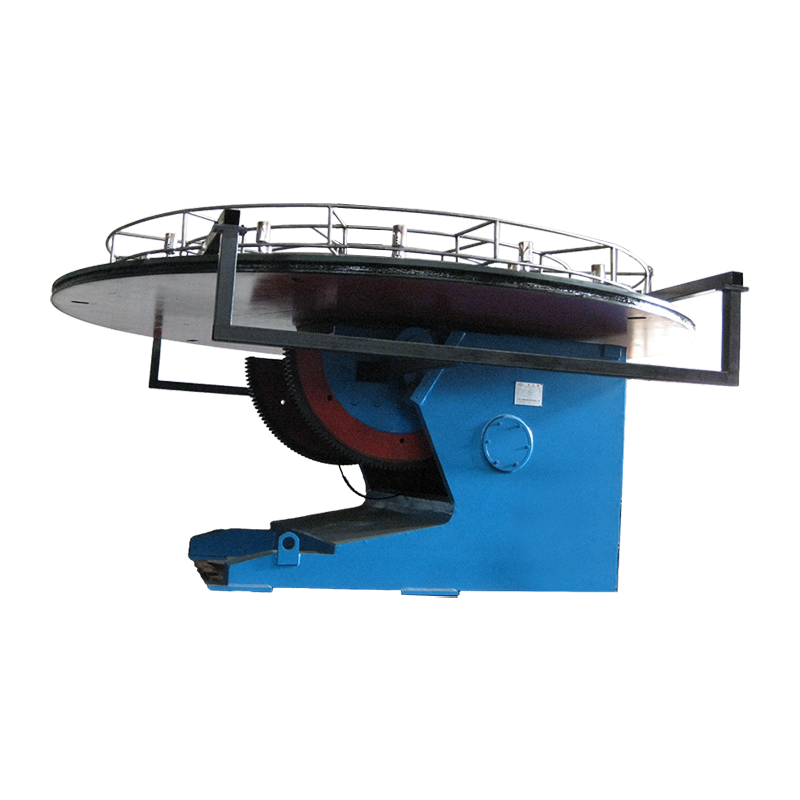
An automatisk svetspositionerare är en motoriserad mekanisk anordning som håller, roterar och lutar ett arbetsstycke under svetsning, vilket säkerställer att svetsfogen förblir i det optimala plana eller horisontella läget. Genom att eliminera manuell ompositionering och minska icke-bågstiden kan den öka totalt sett svetseffektivitet med 40 % till 60 % jämfört med manuella positioneringsmetoder, enligt tillverkningsproduktivitetsstudier.
1. Förstå kärnfunktionen hos en automatiserad svetspositionerare
På sin mest grundläggande nivå, en automatisk svetspositionerare löser en ihållande utmaning inom metalltillverkning: behovet av att svetsa komplexa sammansättningar från flera vinklar med bibehållen svetskvalitet och operatörssäkerhet. Enheten består av ett motordrivet arbetsbord monterat på en tiltbar bas, styrd genom ett programmerbart gränssnitt som tillåter exakt rotation och vinkelpositionering.
Funktionsprincipen är enkel men ändå kraftfull. Ett arbetsstycke fästs på lägesställarens frontplatta med hjälp av klämmor eller en chuck. Operatören använder sedan en kontrollhängare eller fotpedal för att rotera delen, vilket för varje svetsområde till det idealiska platta läget - vanligtvis inom en 15-graders tolerans från horisontellt. Denna gravitationsstödda orientering gör att den smälta svetsbassängen flyter jämnt, vilket ger starkare, mer konsekventa fogar med mindre tillsatsmaterial.
Moderna system har drivningar med variabel hastighet, vilket tillåter rotationshastigheter från så låga som 0,1 varv per minut för exakt tjocksvetsning upp till 10 rpm för höghastighetssömmar i omkretsled på mindre komponenter. Tiltmekanismen erbjuder vanligtvis ett intervall från 0 till 135 grader, vilket möjliggör åtkomst till nästan vilken ledvinkel som helst utan att operatören behöver fysiskt manipulera arbetsstycket.
2. Hur en automatisk svetspositionerare dramatiskt förbättrar svetseffektiviteten
2.1 Reducera icke-bågstid för att maximera produktiviteten
Den enskilt största bidragsgivaren till förbättrad svetseffektivitet är den drastiska minskningen av icke-bågstid – de perioder då svetsbrännaren inte aktivt avsätter material. Forskning publicerad av American Welding Society indikerar att i manuella svetsoperationer utan positioneringsutrustning kan tidsfaktorn för ljusbågen, ofta kallad operatörsfaktorn, vara så låg som 15 % till 25 % för komplexa sammansättningar. En tillverkare som spenderar ett åtta timmars skift för att manuellt hantera och omplacera tunga stålkomponenter kanske bara uppnår två timmars faktisk svetsning.
Med en automatisk svetspositionerare , kan operatörsfaktorn stiga till 45 % till 65 %. Istället för att stanna för att lossa, lyfta, rotera och säkra en 200-kilos enhet mellan varje svetspass, trycker svetsaren på en fotpedal för att uppnå önskad orientering på några sekunder. Under ett 2 000-timmars arbetsår översätts denna skillnad till cirka 900 extra timmars bågtid per svetsstation – vilket effektivt fördubblar genomströmningen utan att lägga till arbetskraft.
2.2 Eliminera manuell hantering av tyngre arbetsstycken
Manuell ompositionering av tunga tillverkningar introducerar både ineffektivitet och säkerhetsrisk. En sammansättning som väger 150 kilo kan kräva två arbetare, en brokran och tio minuter för att rotera 90 grader mellan svetssekvenserna. Under denna period släcks svetsbågen, svetsen svalnar och omstartsprocedurerna måste ta hänsyn till korrekt temperaturkontroll mellan kanalerna.
An automatisk svetspositionerare med en kapacitet på 500 kilo kan rotera samma arbetsstycke genom vilken vinkel som helst på under 30 sekunder, helt kontrollerad av en operatör. Den ekonomiska effekten är mätbar: om man antar en arbetstakt på 45 USD per timme och sex omplaceringshändelser per skift, kostar det manuella tillvägagångssättet cirka 45 USD enbart i arbete för hantering – kostnader som upprepas dagligen i varje svetscell. Under ett år med 240 arbetsdagar eliminerar en enda lägesställare nästan 11 000 USD i direkta arbetskostnader samtidigt som bågtiden ökar.
2.3 Förbättra svetskvaliteten genom optimal fogpositionering
Svetsning i plant läge ger konsekvent högsta kvalitetssvetsar med de största avsättningshastigheterna. När en fog är platt orienterad hjälper gravitationen till att forma svetsbadet, vilket tillåter användning av elektroder med större diameter eller högre trådmatningshastigheter utan att riskera underskärning, överlappning eller brist på smältning. American Welding Societys strukturella svetskod erkänner att svetsning i platt position tillåter högre värmeinmatningsparametrar jämfört med vertikala eller överliggande positioner, vilket resulterar i djupare penetration och snabbare körhastigheter.
An automatisk svetspositionerare gör varje led till en platt led. Överväg en rör-till-fläns-enhet som kräver en 360-graders periferisk svets. Utan en lägesställare måste svetsaren gå genom plana, vertikala och överliggande positioner när de rör sig runt röret. Med en lägesställare roterar röret kontinuerligt medan brännaren förblir fixerad vid klockan 12, vilket bibehåller optimal pölkontroll hela tiden. Testdata från tillverkningsanläggningar visar att detta tillvägagångssätt ökar avsättningshastigheterna med 30 % till 50 % för svetsar i omkretsrör samtidigt som de minskar svetsdefekter med upp till 70 %.
2.4 Förbättring av konsistensen i repetitiv produktionssvetsning
I produktionsmiljöer där identiska sammansättningar svetsas upprepade gånger blir konsistens ett primärt kvalitetsmått. En skicklig manuell svetsare introducerar oundvikligen subtila variationer i färdhastighet, brännarvinkel och vävmönster från en del till en annan. Medan en mycket erfaren svetsare kan upprätthålla en anmärkningsvärd konsistens, skapar den inneboende variationen av helt manuell positionering möjligheter till dimensionsavvikelse.
An automatisk svetspositionerare kombinerat med en mekaniserad svetsvagn eller till och med en manuellt styrd brännare minskar denna variation avsevärt. Lägesställaren ger samma rotationshastighet och orientering för varje del i en batch. När den är inställd på att rotera med 0,8 rpm för en 12-millimeters kälsvets, får varje enhet identisk rörelse i omkretsen. Data från kvalitetskontrollposter inom tillverkning av tung utrustning indikerar att införandet av automatiserad positionering minskar svetsdimensionella toleransavvikelser med 40 % till 55 %, vilket minimerar behovet av eftersvetsuträtning eller omarbetning.
2.5 Minska omarbetningskostnader och materialavfall
Omarbetning representerar en av de mest betydande dolda kostnaderna vid svetsoperationer. Att ta bort en defekt svets, förbereda fogen igen och svetsa om kan ta tre till fem gånger så mycket arbete och material som den ursprungliga svetsen. Branschdata som sammanställts av National Institute of Standards and Technologys tillverkningsförlängningsprogram tyder på att omarbetnings- och skrotkostnader i tillverkningsbutiker utan adekvat positioneringsutrustning kan överstiga 8 % av de totala produktionskostnaderna.
Genom att möjliggöra konsekvent svetsning i platt läge med korrekt brännarmanipulation, en automatisk svetspositionerare tar direkt upp grundorsakerna till vanliga defekter. Porositet orsakad av felaktig brännarvinkel, brist på smältning från dålig åtkomst till fogarna och oregelbundna vulstprofiler från positionssvetsning reduceras avsevärt. Butiker som integrerar automatiserad positionering i sitt arbetsflöde rapporterar vanligtvis sänkta omarbetningshastigheter från intervallet 6 % till 8 % ner till under 2 %, vilket ger direkta besparingar i arbetskraft, skyddsgas, tillsatsmetall och sliptillsatser.
2.6 Förbättra operatörssäkerhet och minska trötthet
Svetsning i obekväma positioner – ovanför, vertikala eller trånga utrymmen – utsätter operatörerna för en betydande fysisk belastning. Muskuloskeletala sjukdomar står för en oproportionerligt stor andel av skadorna med förlorad arbetstid bland svetsare, och U.S. Bureau of Labor Statistics rapporterar om incidensen 30 % över tillverkningsgenomsnittet för svetsrelaterade yrken. Manuell lyftning och ompositionering av tunga svetsar förvärrar denna risk.
An automatisk svetspositionerare gör det möjligt för operatören att arbeta i en bekväm, sittande eller stående position i midjehöjd, med svetsfogen platt och tillgänglig. Denna ergonomiska förbättring minskar trötthet, minskar skaderisken och möjliggör längre effektiva arbetsperioder. En svetsare som tidigare behövde frekventa pauser för att vila från överliggande arbete kan upprätthålla en konsekvent produktion under ett skift. Den resulterande produktivitetsökningen är meningsfull: en 15 % minskning av utmattningsrelaterade nedgångar under ett åtta timmars skift ger ungefär 45 minuters produktiv svetstid dagligen.
3. Nyckelapplikationer inom industrisektorer
Mångsidigheten hos automatisk svetspositionerares gör dem oumbärliga inom ett brett spektrum av tillverknings- och tillverkningsindustrier. Följande tabell illustrerar vanliga tillämpningar och de specifika effektivitetsfördelarna som realiseras inom varje sektor.
| Industrisektorn | Typisk tillämpning | Primär effektivitetsvinst |
|---|---|---|
| Tillverkning av tung utrustning | Grävmaskins bom- och armaggregat | 50 % minskning av hanteringstiden för 500 kg svetsar |
| Tillverkning av tryckkärl | Skal längsgående och periferiska sömmar | 40 % ökning av deponeringshastigheten med flat-position SAW |
| Tillverkning av rörspole | Fläns-till-rör och rör-till-passande svetsar | 60 % minskning av svetsdefekter på periferiska fogar |
| Tillverkning av fordonskomponenter | Axelhus och fjädring underenheter | Cykeltiden minskas från 12 minuter till 7 minuter per del |
| Tillverkning av vindtorn | Tornsektion inre och yttre svetsar | Operatörsfaktorn förbättrades från 22 % till 55 % |
Tabell 1: Effektivitetsförbättringar uppnådda genom automatiserad svetspositionerintegrering över viktiga industrisektorer, baserat på publicerade fallstudiedata från tillverkningsindustriorganisationer och utrustningstillverkare.
4. Jämföra manuell positionering med automatiserad positionering: en kvantitativ analys
För att förstå den påtagliga skillnaden mellan manuell och automatiserad positionering krävs en sida vid sida granskning av nyckelprestandamått. Jämförelsen nedan visar varför butiker som gör övergången vanligtvis uppnår en avkastning på investeringen inom 12 till 18 månader.
| Prestandamått | Manuell positionering | Automatiserad svetspositionerare |
|---|---|---|
| Operatörsfaktor (Arc-On Time) | 15 % till 25 % | 45 % till 65 % |
| Ompositioneringstid per händelse (150 kg del) | 8 till 15 minuter | 15 till 30 sekunder |
| Svetsdefektfrekvens | 6 % till 8 % av svetsarna | 1 % till 2 % av svetsarna |
| Avsättningshastighet (FCAW, ekvivalent med platt position) | 2,5 till 3,5 kg per timme | 4,5 till 6,5 kg per timme |
| Personal krävs för tung montering | 2 till 3 arbetare | 1 arbetare |
| Årlig omarbetningskostnad (per svetsstation) | $8 000 till $15 000 | 1 500 till 3 500 $ |
Tabell 2: Jämförande analys av manuell positionering kontra automatiserade svetspositionerare prestandamått. Data härledd från industririktmärken sammanställda av program för utökat tillverkningspartnerskap och svetstekniska referenser, baserat på medelstora tillverkningsoperationer.
5. Typer av automatiserade svetspositionerare och deras urvalskriterier
Att välja rätt konfiguration av automatisk svetspositionerare direkt påverkar effektivitetsvinsterna som kan uppnås i en specifik tillämpning. Marknaden erbjuder flera distinkta kategorier, var och en optimerad för särskilda arbetsstyckesgeometrier och produktionskrav.
5.1 Enaxliga roterande positionerare
Enaxliga enheter ger rotation runt en vertikal eller horisontell axel och representerar den vanligaste och mest ekonomiska ingången till automatiserad positionering. En skivspelare med horisontell axel med en kapacitet på 300 kilo och en frontplatta på 600 millimeter är typiskt för allmänt tillverkningsarbete. Dessa system utmärker sig vid svetsning av omkretsrör, tillverkning av cylindriska kärl och alla tillämpningar som kräver kontinuerlig rotation vid kontrollerade hastigheter. Priserna för industriella enaxliga lägesställare som lämpar sig för produktionsmiljöer varierar i allmänhet från 6 000 USD till 25 000 USD beroende på lastkapacitet och sofistikerad kontroll.
5.2 Tvåaxliga tilt-och-rotationspositionerare
Tvåaxliga system lägger till en tiltmekanism till det roterande bordet, vilket möjliggör sammansatt vinkelpositionering. En operatör kan luta ett arbetsstycke 45 grader och sedan rotera det, vilket ger kälsvetsfogar i ett plant läge oavsett detaljens geometri. Dessa lägesställare hanterar komplexa strukturella tillverkningar – konsoler, ramar och mångfacetterade sammansättningar – där en enda rotationsaxel inte kan uppnå optimal fogorientering för varje svets. Lastkapaciteten sträcker sig från 100 kg för bänkenheter till över 10 000 kg för tunga tillverkningsceller. Den extra axeln lägger vanligtvis till 40 % till 60 % till utrustningskostnaden jämfört med enaxliga modeller med likvärdiga belastningsklasser.
5.3 Headstock-Tailstock-konfigurationer
För långa, tunga arbetsstycken såsom turbinaxlar, rörspolar med stor diameter och strukturella pelare, ger headstock-tailstock-arrangemang stöd i båda ändarna medan enheten roteras. Topplocket innehåller drivmotorn och kontroller, medan bakstycket ger ett justerbart, frisnurrande stöd. En typisk konfiguration för strukturell tillverkning kan hantera arbetsstycken upp till 4 meter långa och 2 000 kg i vikt, roterande med hastigheter från 0,05 till 5 rpm. Dessa system är särskilt effektiva för längsgående förstyvningssvetsning och applikationer med långa sömmar där konstant rotationshastighet är avgörande för enhetlig svetskvalitet.
6. Integration med robotiserade och mekaniserade svetssystem
An automatisk svetspositionerare fungerar som en kritisk möjliggörande teknik för robotsvetsceller. En robotarm kan trots sin flexibilitet inte svetsa det den inte kan nå. Genom att montera lägesställaren som en yttre axel under koordinerad kontroll, får roboten förmågan att bibehålla optimal brännarorientering medan arbetsstycket roterar, vilket effektivt multiplicerar arbetshöljet och tillgängliga fogkonfigurationer.
I en koordinerad robotcell kommunicerar lägesställaren och roboten via en delad styrenhet. Robotprogrammet specificerar lägesställarens vinklar och rotationshastigheter i synkronisering med brännarens rörelser. För en omkretssvets på en rörkrök, roterar lägesställaren delen medan roboten utför ett minimalt vävmönster och uppnår avsättningshastigheter på 6 till 8 kg per timme med konsekventa vulstprofiler. Tillverkningsdata från industriella automationsintegratörer indikerar att koordinerade lägesställare-robotsystem uppnår övergripande utrustningseffektivitetsklassificeringar som är 25 % till 35 % högre än robotceller med fast bord, främst på grund av minskad vilotid under ompositionering av delar.
Halvautomatiska konfigurationer gynnas också. En mekaniserad traktor för nedsänkt bågsvetsning monterad över en roterande lägesställare kan avsätta svetsmetall med hastigheter som överstiger 15 kg per timme för tillverkning av tunga tryckkärl. Kombinationen av kontinuerlig rotation och konsekvent avståndsavstånd ger röntgenkvalitetssvetsar i en enda passage på material upp till 50 millimeter tjocka.
7. Vanliga frågor om automatiserade svetspositionerare
7.1 Vilken storlek automatiserad svetspositionerare behöver jag till min butik?
Lämplig storlek beror i första hand på den maximala arbetsstyckets vikt och dimensioner du regelbundet hanterar. Välj en lägesställare med en lastkapacitet som är minst 25 % över ditt tyngsta förväntade arbetsstycke för att ta hänsyn till de dynamiska belastningar som utsätts för acceleration och retardation. För en tillverkningsverkstad som svetsar strukturella sammansättningar på i genomsnitt 200 kg med enstaka komponenter på 350 kg, ger en tvåaxlad lägesställare med en kapacitet på 500 kg tillräcklig säkerhetsmarginal. Tänk också på tyngdpunktsavståndet från frontplattan – en 500-kilograms värdering på 150 millimeter från frontplattan kan minska till 250 kilogram vid 300 millimeter på grund av ökat böjmoment.
7.2 Hur lång tid tar det att se en avkastning på investeringen?
De flesta tillverkningsbutiker uppnår återbetalning inom 12 till 18 månader baserat på enbart förbättrad arbetseffektivitet. En positionerare på 20 000 USD som eliminerar 10 timmars icke-produktiv hanteringstid per vecka med en arbetskostnad på 45 USD per timme sparar cirka 23 400 USD årligen i direkt arbete. När man tar hänsyn till minskade omarbetningskostnader, lägre användning av förbrukningsmaterial från förbättrad deponeringseffektivitet och minskade ersättningsanspråk från arbetstagare från ergonomiska förbättringar, accelererar den ekonomiska avkastningen ofta till under 10 månader. Butiker som producerar högmix, lågvolymarbete ser vanligtvis snabbare återbetalning än de med enkla, repetitiva sammansättningar som kräver minimal ompositionering.
7.3 Kan en svetspositionerare användas med alla svetsprocesser?
Automatiserade svetspositionerare är kompatibla med alla större bågsvetsningsprocesser inklusive gasmetallbågsvetsning, flusskärnbågsvetsning, gasvolframbågsvetsning, undervattensbågsvetsning och plasmabågsvetsning. Det viktigaste är att säkerställa att lägesställarens jordningssystem hanterar svetsströmmen utan att orsaka lagerskador. Högkvalitativa lägesställare har en jordningsborste eller släpring klassad för den maximala förväntade svetsströmmen, vanligtvis 400 till 600 ampere för tunga tillverkningsapplikationer. För nedsänkt bågsvetsning vid strömmar som överstiger 800 ampere, kontrollera att tillverkaren anger lämplig strömförande kapacitet för den roterande jordningen.
7.4 Är en automatisk lägesställare lämplig för små tillverkningsbutiker?
Små butiker med så få som tre till fem svetsare kan motivera investeringen när de regelbundet hanterar monteringar som kräver flera positionsändringar. Bänk-top en-axliga lägesställare med 100-kilogram kapacitet börjar runt $3 500, representerar en tillgänglig ingångspunkt. En liten strukturell tillverkningsverkstad som svetsar komponenter för jordbruksutrustning kan vanligtvis amortera denna kostnad inom det första året genom förbättrad genomströmning. Effektivitetsvinsterna är mest uttalade när lägesställaren är dedikerad till en specifik produktfamilj snarare än att användas intermittent i vitt skilda arbeten.
7.5 Hur jämför en automatiserad svetspositionerare med att använda en cobot för svetsning i små partier?
A svetspositionerare och en kollaborativ robot fyller kompletterande men distinkta roller. En lägesställare förbättrar en mänsklig svetsares produktivitet genom att presentera arbetsstycket optimalt; svetsaren behåller full kontroll över brännarens manipulation och svetskvalitetsbeslut. En cobot automatiserar själva facklans manipulation, efter programmerade banor. För små batcharbeten med hög variabilitet där svetsparametrar ändras ofta, överträffar en skicklig svetsare som använder en lägesställare ofta en cobot i både hastighet och kvalitet eftersom mänskligt omdöme omedelbart anpassar sig till passformsvariationer. För repetitiv produktion av konsekventa sammansättningar ger kombinationen positioner-cobot den högsta genomströmningen. Investeringsprofilen skiljer sig avsevärt: en kvalitetspositionerare kostar $5 000 till $30 000, medan ett komplett cobot-svetssystem vanligtvis börjar över $50 000.
8. Det strategiska värdet bortom direkta effektivitetsvinster
Utöver de mätbara förbättringarna i ljusbågstid och avsättningshastigheter, en automatisk svetspositionerare levererar strategiska fördelar som stärker en tillverkningsverksamhets konkurrensposition. Butiker utrustade med adekvat positioneringsförmåga kan citera mer konkurrenskraftigt på komplexa sammansättningar eftersom deras faktiska produktionskostnader stämmer överens med den effektiva flatpositionssvetsning som lägesställaren möjliggör. En tillverkare som lägger bud på ett strukturellt ramkontrakt med 4 000 USD i offererad arbetskraft baserat på manuella positionsantaganden kan upptäcka faktiska kostnader som når 5 200 USD på grund av ineffektivitet i hanteringen. Samma kontrakt som uppskattas med automatiserade positionsantaganden till 3 200 USD i arbetskraft återspeglar mer exakt möjliga produktionskostnader samtidigt som det ger ett starkare bud.
Personalutveckling gynnar också. Skickliga svetsare söker i allt högre grad arbetsgivare som investerar i utrustning som minskar fysisk belastning och ökar produktiviteten. En positioner-utrustad svetscell signalerar en professionell, säkerhetsmedveten operation, vilket underlättar både rekrytering och kvarhållning på en arbetsmarknad där kvalificerade svetsexperter fortfarande har en kritisk brist.
Kvalitetsdokumentationen och spårbarheten förbättras också. Många moderna lägesregulatorer loggar rotationshastigheter, cykelantal och operatörsinmatningar, vilket ger data för processverifiering och ständiga förbättringsinitiativ. I industrier som kräver strikt kvalitetsdokumentation – tillverkning av tryckkärl under ASME-kod, struktursvetsning enligt AWS D1.1 eller militära specifikationer – minskar denna automatiska datafångst den administrativa bördan av manuell journalföring samtidigt som den förbättrar revisionsberedskapen.
9. Slutsats: Positionering för produktiv svetsning
An automatisk svetspositionerare representerar en av de mest kostnadseffektiva investeringarna som en tillverkningsverksamhet kan göra för att förbättra svetseffektivitet . Genom att omvandla varje svets till en optimalt placerad fog, ökar dessa enheter tändningstiden från så låg som 15 % till över 50 %, minskar omarbetningskostnaderna med 60 % eller mer och skapar en säkrare, mer ergonomisk arbetsmiljö. Tekniken kan skalas från kompakta bänkenheter för små butiker till fleraxlade, multitonsystem för tung industriell tillverkning, vilket säkerställer tillämpbarhet över hela spektrumet av svetsintensiv tillverkning.
Uppgifterna som stöder dessa effektivitetspåståenden är konsekventa och övertygande: 40 % till 60 % förbättringar i operatörsfaktorn, 30 % till 50 % ökningar i deponeringshastigheter och minskningar av defektfrekvensen som betalar för utrustningen inom månader enbart genom omarbetningsbesparingar. För alla tillverkningsledare som utvärderar investeringar i kapitalutrustning är frågan inte om en automatisk svetspositionerare kan förbättra effektiviteten, utan snarare hur snabbt förbättringen kommer att förverkligas i deras specifika produktionsmiljö.