A rörsvetspositionerare är en motoriserad roterande fixtur som håller och vrider ett rörarbetsstycke med en kontrollerad hastighet och vinkel så att svetsaren kan bibehålla den optimala plana eller horisontella svetspositionen genom hela fogen, snarare än att flytta om sig själva eller röret manuellt. Istället för att svetsa ovanför, vertikalt eller runt ett fast rör – positioner som minskar ljusbågstid, ökar defektfrekvensen och orsakar svetsutmattning – roterar lägesställaren kontinuerligt röret så att den aktiva svetsbassängen alltid sitter i den mest kontrollerbara positionen: klockan 12 eller klockan 1–2.
Enligt en produktivitetsstudie från 2024 av American Welding Society (AWS) , svetsare som använder en rörsvetspositionerare uppnå 40–65 % högre nedfallshastighet jämfört med manuell rörsvetsning i alla lägen, samtidigt som antalet svetsdefekter minskar med upp till 55 % . Den globala marknaden för svetspositionerare värderades till 620 miljoner USD 2024 och förväntas nå 1,1 miljarder USD till 2031 till en CAGR på 8,6 % (Källa: MarketsandMarkets, 2025), driven av tillväxt inom rörledningsinfrastruktur, tillverkning av tryckkärl och automatiserade svetssystem.
Så fungerar en rörsvetspositionerare
En rörsvetspositionerare fungerar genom att klämma fast röret till en roterande toppstock som drivs av en motor med variabel hastighet, vilket gör att svetsaren kan hålla brännaren stationär medan röret roterar under det med exakt anpassad färdhastighet. Detta förändrar svetsgeometrin i grunden från ett komplext 3D-rumsproblem till en enkel 2D-svetsning.
Mekaniska kärnkomponenter
- Headstock (drivenhet) — Den motoriserade sidan som greppar och roterar röret. Innehåller växellådan, motorn (vanligtvis AC-servo eller DC variabel hastighet) och chucken eller frontplattan. Headstocken bestämmer det maximala vridmomentet, varvtalsintervallet och lutningsförmågan för lägesställaren.
- tailstock (stödenhet) — Den passiva stödänden som håller den motsatta änden av röret och förhindrar häng och vibrationer på längre eller tyngre rör. Slutstocken glider längs en skena eller bädd för att rymma olika rörlängder.
- Chuck eller frontplatta — Gripgränssnittet mellan lägesställaren och röret. Trekäftiga chuckar används för runda rör; frontplattor med justerbara klämarmar hanterar flänsade ändar, oregelbundna former eller mycket stora diametrar.
- Hastighetsregulator — En frekvensomriktare (VFD) eller tyristorstyrenhet som ställer in rotationshastigheten i varv per minut. Svetsaren ställer in en rotationshastighet som matchar den svetshastighet som krävs för den valda processen och trådmatningshastigheten.
- Lutningsmekanism — På modeller med lutande lägesställare lutar en sekundär motor eller snäckväxelmekanism hela rotationsaxeln, vilket gör att kälsvetsar på rörflänsar och T-förband kan placeras i den optimala 45-gradersvinkeln.
Rotationshastighetsberäkningen
Att ställa in rätt rotationshastighet är den mest kritiska driftsparametern för en rörsvetspositionerare. Det erforderliga varvtalet beräknas utifrån målhastigheten för svetsrörelsen och rörets omkrets:
RPM = Körhastighet (mm/min) / (Pi x Pipe Ytterdiameter (mm))
Till exempel, svetsning av ett 168 mm (6-tum) OD-rör med en GMAW-process med en målhastighet på 400 mm/min kräver: 400 / (3,14159 x 168) = cirka 0,76 RPM . De flesta rörsvetspositionerare täcker ett hastighetsområde på 0,1–5 varv per minut, med premium CNC-modeller som erbjuder 0,01–10 varv per minut för mikrosvetsning till applikationer med hög deposition under vatten.
Vilka typer av rörsvetspositionerare finns tillgängliga?
Rörsvetspositionerare finns i fem huvudkonfigurationer, var och en lämpad för olika kombinationer av rörstorlek, skarvtyp, produktionsvolym och budget. Att välja fel typ är det vanligaste och mest kostsamma misstaget vid upphandling av lägesställare.
1. Headstock-Stjärtstock (H-T) lägesställare
Headstock-tailstock-konfigurationen är den vanligaste typen av rörsvetspositionerare för tillverkningsverkstäder, hantering av rör från 50 mm till över 1 200 mm OD och längder upp till 12 meter eller mer. Röret stöds mellan den drivna toppstocken och den glidande ändstocken, som monteras på en gemensam basskena. Detta arrangemang eliminerar rörhäng och tillåter stabil rotation vid mycket lågt varvtal med tunga rör. Typisk lastkapacitet varierar från 500 kg till 20 000 kg beroende på modell.
2. Vridskiva (roterande bord) lägesställare
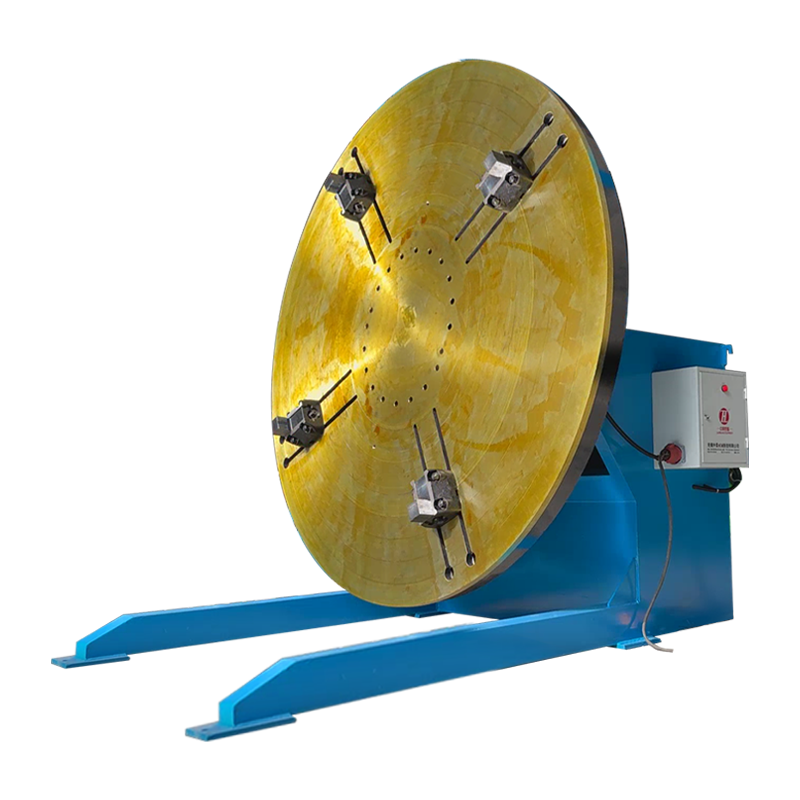
En vridbordspositionerare roterar rörenheten på en horisontell eller tippbar bordsyta, vilket gör den idealisk för korta rörspolar, flänsförsedda enheter och rör-till-fläns-svetsar. Bordet lutar typiskt 0–135 grader, vilket gör att fogen kan presenteras i platt eller horisontellt rullat läge oavsett den ursprungliga orienteringen. Belastningskapaciteter på 50–5 000 kg är vanliga, vilket gör skivspelaren mångsidig för små till medelstora rördiametrar upp till cirka 600 mm.
3. Rörrotator (rullsats / rullpositionerare)
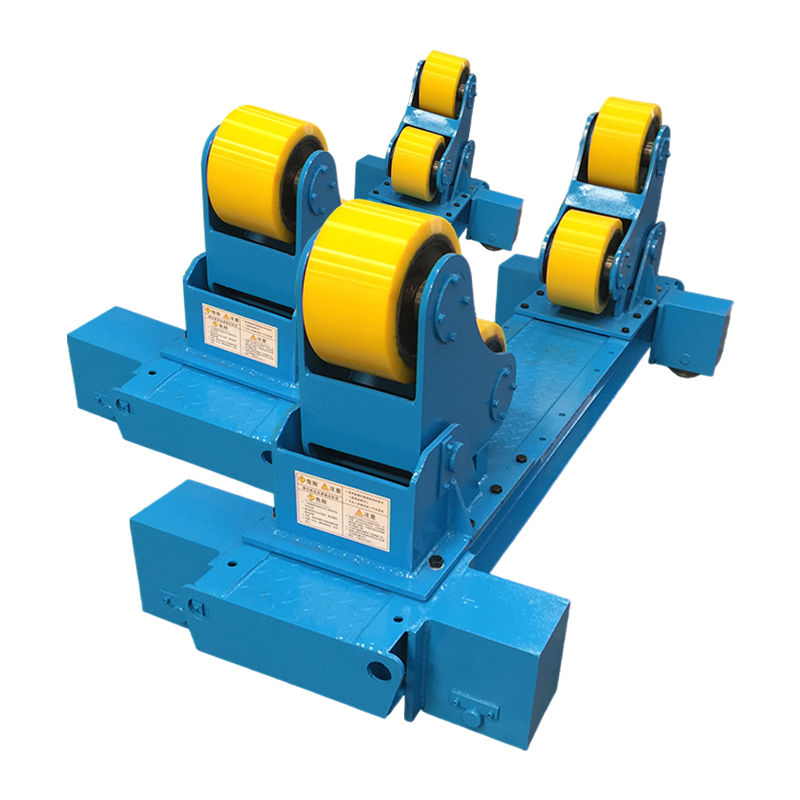
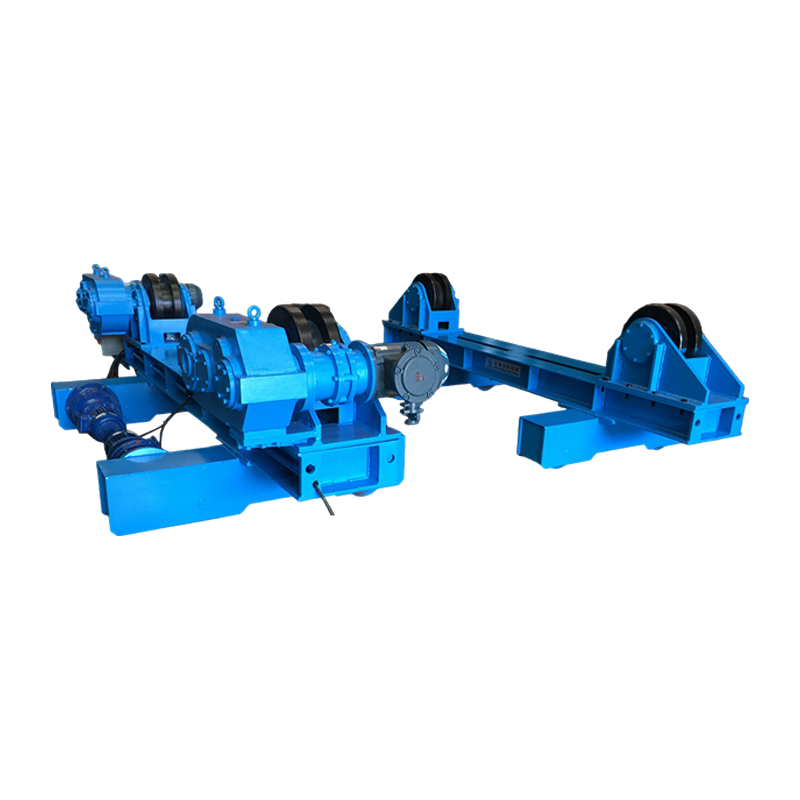
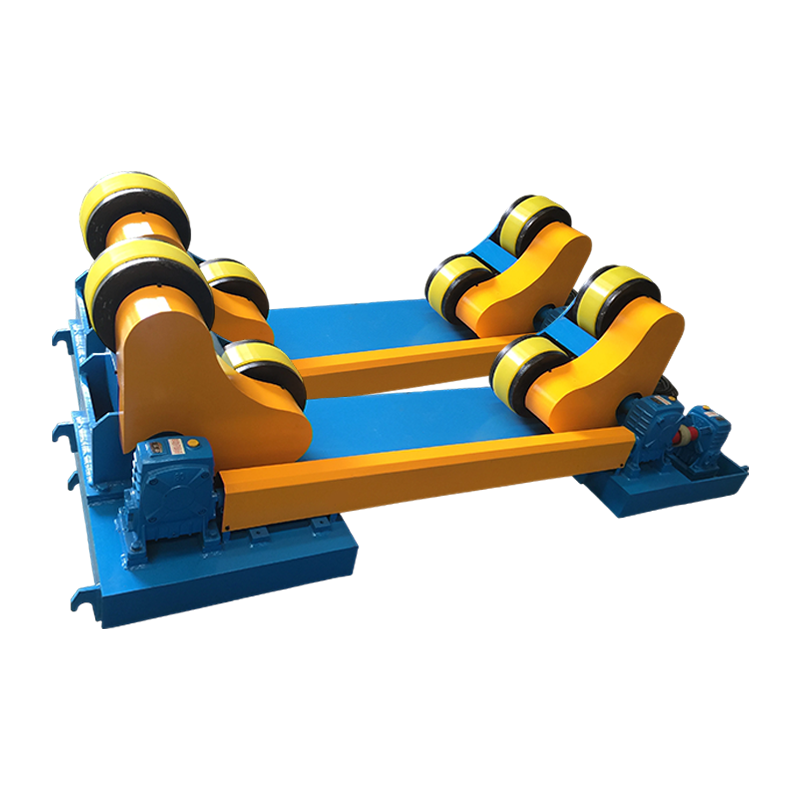
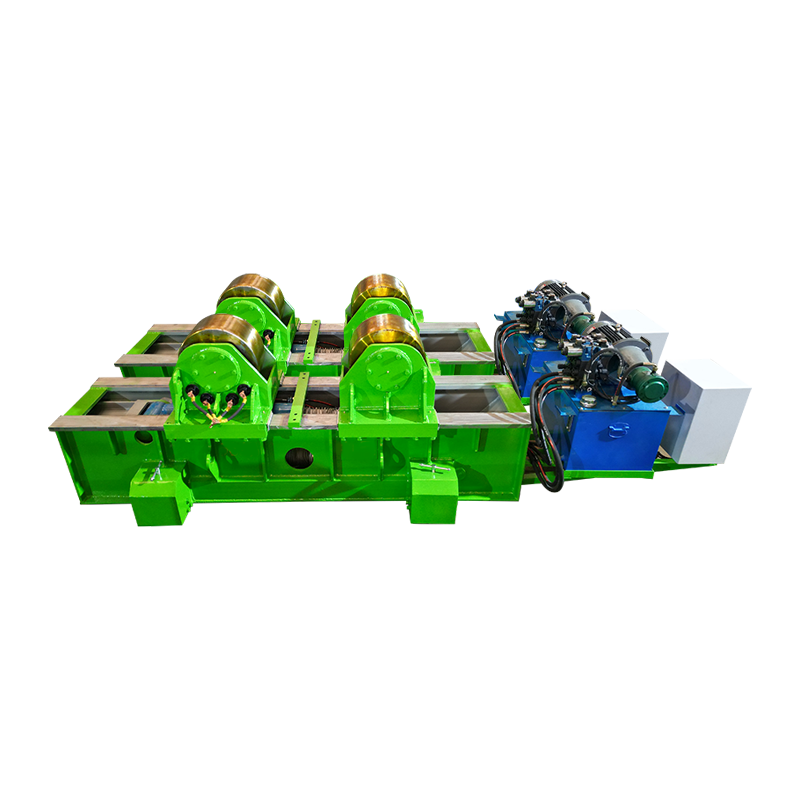
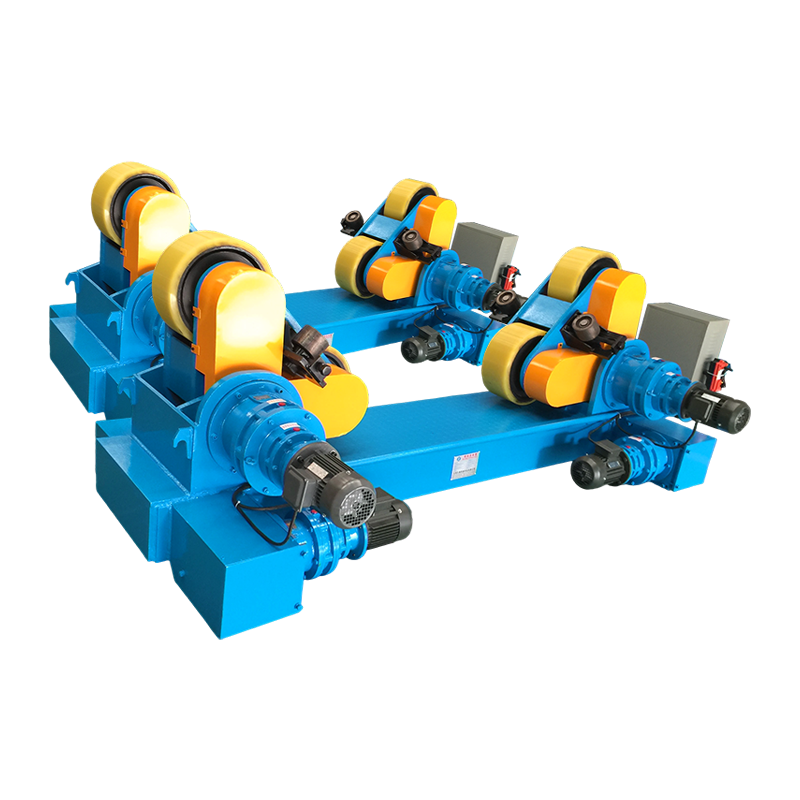
Rörrotatorer – även kallade rullpositionerare eller rörrullset – stödjer och roterar rör och tryckkärl med stor diameter på drivna gummi- eller stålrullar, och hanterar diametrar från 150 mm upp till 3 000 mm eller större. Till skillnad från chuckbaserade lägesställare som griper röränden, stödjer rulllägesställare röret längs dess yttre yta, vilket gör dem lämpliga för mycket långa eller mycket tunga rörsektioner som inte kan fribäras från en huvudstock. Rullpositionerare är standardverktyget för tillverkning av rörledningsspolar och svetsning av tryckkärl periferiell söm.
4. Orbital Rörsvetspositionerare
En orbital svetspositionerare klämmer fast på utsidan av ett fast rör och roterar svetsbrännaren runt rörets omkrets, vilket gör den till den korrekta lösningen när själva röret inte kan flyttas. Orbital positioners används i stor utsträckning i läkemedels-, halvledar- och livsmedelsklassade rostfria rör där rör redan är installerade i processsystem. De uppnår mycket repeterbara, kodkvalitetssvetsar med minimal mänsklig inblandning, med svets-till-svets repeterbarhet bättre än 0,1 mm brännarpositionsavvikelse.
5. Manipulatorintegrerad lägesställare
En manipulator-integrerad rörsvetspositionerare kombinerar en svetspelare-och-bommanipulator med en synkroniserad headstock-tailstock positioner för att skapa en helautomatiserad enmanövrerad svetscell. Manipulatorn placerar svetsbrännaren på rätt höjd och avstånd medan lägesställaren roterar röret. Båda axlarna är synkroniserade via en CNC-styrenhet så färdhastigheten på arbetsstyckets yta är konstant oavsett rördiameter. Denna konfiguration är standard i butiker för tillverkning av rörspolar med stora volymer och konstruktion av offshoreplattformsmoduler.
Jämförda typer av rörsvetspositioner: Vilken passar din applikation?
Att matcha positionertyp till applikation är det enskilt viktigaste valbeslutet — en lägesställare med låg effekt eller felkonfiguration orsakar arbetsstyckesglidning, ojämn rotation och svetskvalitetsfel som upphäver hela effektivitetsfördelen.
| Typ | Rör OD-intervall | Max belastning | Lutningsförmåga | Måste röret vara rörligt? | Bästa applikationen |
| Headstock-Tailstock | 50–1 200 mm | 500–20 000 kg | Valfritt (0–90 grader) | Ja | Tillverkningsbutik; långa rörspolar |
| Skivspelare | 50–600 mm | 50–5 000 kg | Ja (0–135 deg) | Ja | Korta spolar; rör-till-fläns-svetsar |
| Rörrotator (rullar) | 150–3 000 mm | 1 000–200 000 kg | Nej | Ja | Kärl med stor diameter; långa löpturer |
| Orbital positionerare | 6–300 mm (typiskt) | N/A (fackla roterar) | N/A | Nej (pipe is fixed) | Installerad rörledning; hygieniska slangar |
| Manipulator-integrerad | 100–1 500 mm | 500–30 000 kg | Ja (CNC-controlled) | Ja | Automatiserade celler med hög volym |
Tabell 1: Jämförelse av typ av rörsvetspositioner efter applikationslämplighet. Källor: AWS D1.1 Structural Welding Code; tillverkarens tekniska specifikationer; Fabricators and Manufacturers Association International.
Varför en rörsvetspositionerare dramatiskt förbättrar svetskvaliteten och produktiviteten
Kärnfördelen med en rörsvetspositionerare är att konvertera de svåraste svetspositionerna (overhead 6G, vertikal 5G) till den enklaste och mest produktiva positionen (platt 1G/valsad) för varje tum av fogens omkrets. Denna enstaka förändring övergår i mätbara förbättringar över alla viktiga tillverkningsmått.
Deponeringshastighet och reshastighet
Flatpositionssvetsning möjliggör betydligt högre trådmatningshastigheter och strömstyrka än överliggande eller vertikala positioner, vilket direkt ökar metallavsättningshastigheten. Vid GMAW-svetsning (MIG) kan avsättningshastigheterna i plana lägen nå 6–9 kg/timme, mot 2–4 kg/h i vertikalt läge och 1,5–3 kg/h i överliggande läge (Källa: Lincoln Electric Welding Procedure Guide, 2024). Att använda en rörsvetspositionerare för att rulla alla svetsar platta kan därför mer än fördubbla genomströmningen per svetstimme vid rörtillverkningsarbete.
Reducering av svetsdefekter
Positioner-valsade rörsvetsar visar genomgående lägre porositet, brist på smältning och underskärningsdefekter än manuella all-positionssvetsar på samma fog. En studie publicerad i Journal of Manufacturing Processes (2023) som jämförde 5G fast positionssvetsning med positionervalsad 1G-svetsning på API 5L Grade X65-rör hittade:
- Porositetshastighet: 5G fast = 2,4%; positioner-rolled = 0,4 % (83 % minskning)
- Brist på fusion incidenter: 5G fast = 1 per 4 leder; lägesställare valsad = 1 per 22 leder
- Radiografisk acceptansgrad (per ASME B31.3): 5G fast = 88%; positioner-rullad = 98,5 %
- Omarbetningskostnad per skarv: 5G fast = 340 USD i genomsnitt; positioner-rolled = USD 48 i genomsnitt
Svetsargonomi och utmattningsreduktion
Att eliminera svetsning ovanför och obekvämt läge minskar avsevärt muskel- och skelettbelastningen och svetsartrötthet, vilket direkt förlänger den produktiva svetstiden per skift. Overhead bågsvetsning genererar UV-exponering för svetsarens ansikte och hals, kräver ihållande armhöjning över axelhöjd och producerar stänk som faller mot svetsaren. OSHA ergonomiska riktlinjer identifierar dessa som betydande skaderiskfaktorer. En svetsare utrustad med lägesställare upprätthåller vanligtvis en bekväm sittande eller stående ställning med brännaren i armbågshöjd under hela skiftet, vilket möjliggör mer konsekvent teknik och lägre felfrekvens under de sista timmarna av arbetet.
Viktiga specifikationer att utvärdera när man väljer en rörsvetspositionerare
Sju tekniska specifikationer avgör om en rörsvetspositionerare kommer att fungera tillförlitligt i din specifika applikation — att underspecificera någon av dem orsakar problem som är svåra och dyra att korrigera efter köpet.
| Specifikation | Vad det betyder | Risk för underdimensionering | Rekommenderad säkerhetsmarginal |
| Lastkapacitet (kg) | Max arbetsstyckesvikt inklusive fixturer | Motoröverbelastning, chuckslirning, växellådans fel | Betygsätt 150 % av max förväntad belastning |
| Chuck / frontplatta diameter (mm) | Max rör OD som kan greppas | Oförmåga att greppa röret; excentrisk belastning | Välj 20 % större än max rörets OD |
| Hastighetsområde (rpm) | Min till max rotationshastighet | Kan inte matcha önskad reshastighet | Verifiera mot beräknat varvtal för alla rörstorlekar |
| Spindelmoment (N-m) | Rotationskraft som motorn kan upprätthålla | Stanna under excentrisk eller tung belastning | Inkludera excentricitet i vridmomentberäkningen |
| Lutningsintervall (grader) | Rotationsaxelns vinkel från horisontalplanet | Kan inte komma åt flänsfilépositioner | Minst 90 grader för full flexibilitet |
| Hastighetsstabilitet (%) | Variation i rotationshastighet under belastning | Ojämn svetssträngsbredd och penetration | Kräver mindre än 1 % hastighetsvariation |
| Genomgående hål (ihålig spindel) | Borra genom spindelns mitt | Kan inte passera reningsgas eller ledningar | Viktigt för rostfria/reaktiva metaller |
Tabell 2: Kritiska specifikationer för rörsvetspositionerare och vägledning för val. Källor: AWS C4.1 Welding Positioner Standard; ASME BPVC avsnitt IX; tillverkarens applikationstekniska riktlinjer.
Hur olika svetsprocesser drar nytta av en rörsvetspositionerare
Varje bågsvetsprocess drar nytta av användning av lägesställare, men storleken på förbättringen varierar avsevärt beroende på process - submerged bågsvetsning (SAW) vinner mest, eftersom det är fysiskt omöjligt att utföra SAW i någon annan position än platt.
- Submerged Arc Welding (SAW) — SAW kräver platt position som en absolut begränsning. granulerat flussmedel kan inte stanna på plats på lutande eller vertikala ytor. En rörsvetspositionerare är därför inte valfri för SAW på rör – det är en teknisk förutsättning. SAW på positionervalsade rör uppnår avsättningshastigheter på 10–20 kg/h, vilket gör det till den högsta produktivitetsmetoden för rörsvetsning som finns tillgänglig för väggtjocklekar över 12 mm.
- GMAW / MIG-svetsning — Den vanligaste processen som används med rörsvetspositionerare i tillverkningsverkstäder. Sprayöverföringsläge (den mest produktiva GMAW-varianten) kan endast användas i plana och horisontella lägen; en lägesställare möjliggör sprayöverföring på hela omkretsen av en rörskarv. Produktivitetsförbättring jämfört med GMAW med kortslutning i fast position: vanligtvis 60–120 %.
- GTAW / TIG Svetsning — Används för rotpassioner på rostfritt, krommolyrör och exotiska legeringar där radiografisk kvalitet är obligatorisk. En lägesställare gör det möjligt för svetsaren att upprätthålla en konsekvent pöl- och brännarvinkel vid toppen av röret (position klockan 12) där gravitationskraften på svetsbassängen är mest gynnsam, vilket förbättrar rotpärlans kvalitet och minskar risken för genombränning.
- FCAW (Flux-Cored Arc Welding) — Användning av lägesställare eliminerar behovet av gasfria (självskärmade) FCAW-elektroder på rörskarvar, vilket gör att gasavskärmade FCAW-varianter av högre kvalitet kan användas på hela skarvens omkrets. Gasskyddad FCAW ger mindre stänk och bättre mekaniska egenskaper än självskärmade alternativ.
- SMAW (Stick / Manuell Metal Arc) — Även stavsvetsning gynnas avsevärt av lägesställare. Vävpärltekniken i platt läge överträffar konsekvent överliggande stringerpärlor när det gäller avsättningslikformighet, och elektrodstubbsförlusten (vanligtvis 15–20 % overhead) reduceras till mindre än 5 % i platt läge.
Pipe Welding Positioner vs. Manuell All-Position Svetsning: En detaljerad jämförelse
Produktiviteten och kvalitetsgapet mellan positionerassisterad och manuell rörsvetsning i alla lägen är tillräckligt stor för att generera full ROI på en positionerinvestering inom 3–9 månader i de flesta tillverkningsmiljöer.
| Metrisk | Pipe Welding Positioner | Manuell svetsning i alla lägen |
| Svetsare positioneringskrav | Stationär; ficklampa i en position | Svetsaren måste röra sig kontinuerligt runt fogen |
| Svetspositioner påträffade | Endast platt (1G/PA) | Alla positioner (1G till 6G) |
| GMAW-avsättningshastighet | 6–9 kg/timme | 1,5–4 kg/timme |
| Effektivitet vid ljusbåge | 65–80 % | 25–45 % |
| Radiografisk acceptansgrad | 97–99 % | 82–92 % |
| Svetscertifiering krävs | Endast 1G / platt läge | 6G (all-position) certifiering |
| Ergonomisk skaderisk | Låg (bekväm stående/sittande) | Hög (över huvudet, knästående, trånga positioner) |
| Skalbarhet med automatisering | Integreras direkt med robotarm/manipulator | Nejt scalable without full re-engineering |
| Kapitalkostnad | USD 3 000–150 000 beroende på kapacitet | Noll utrustningskostnad; högre arbetskostnad |
Tabell 3: Jämförelse för rörsvetsning vs. manuell svetsning i alla lägen. Källor: AWS Welding Handbook Vol. 2; Miller Electric Productivity Studies 2024; ESAB Application Engineering Data.
Vilka industrier använder rörsvetspositionerare mest?
Rörsvetspositionerare är oumbärliga i alla branscher där rörskarvkvalitet, produktivitet och överensstämmelse med koden är kritiska krav. Följande sektorer representerar de primära marknaderna:
- Olja och gas (uppströms och mittströms) — Tillverkning av rörledningsspolar för uppsamlingssystem, transmissionsrörledningar och offshoreplattformar. API 1104 och ASME B31.4/B31.8 kodkrav innebär att varje svets måste klara radiografisk eller AUT-inspektion. Användning av lägesställare är standardpraxis på alla större rörtillverkningsvarv. Den globala marknaden för konstruktion av rörledningar värderades till 9,2 miljarder USD 2024 (Källa: GlobalData, 2025).
- Petrokemisk och raffinaderikonstruktion — Processrörledningar i krommoly (P91, P22) och austenitiskt rostfritt stål kräver GTAW-rotpassager och GTAW- eller GMAW-fyllningspassager under ASME B31.3. Positionervalsad svetsning med reningsgasbackup (möjlig med hålspindelpositionerare) är den nödvändiga tekniken för rostfria rötter av radiografisk kvalitet.
- Kraftgenerering — Pannrör, ångsamlingsrör och turbininloppsrör i krom-moly och nickellegeringar. ASME Boiler and Pressure Vessel Code (BPVC) Sektion I krav betyder nolltolerans för svetsdefekter; användning av lägesställare är en kvalitetssäkringsförutsättning i de flesta kraftverkskonstruktionsspecifikationer.
- Skeppsbyggnad och offshoretillverkning — Rörsystem för framdrivning, brandsläckning, ballast och hydraulik. Offshoreplattformar kräver stora volymer av legeringsrörspolar under DNVGL-ST-F101 och AWS D1.1-koder. Rullpositionerare hanterar de stora rörsektionerna som är vanliga i toppmoduler.
- Mat, dryck och läkemedel — Hygieniska processrör i rostfritt stål (316L, 316Ti) för CIP/SIP-system. Orbital rörsvetspositionerare är obligatoriska för fogar som måste uppfylla 3-A Sanitary Standards eller ASME BPE (Bioprocessing Equipment) ytfinishkrav, där interna svetssträngsprofiler är lika hårt kontrollerade som yttre dimensioner.
Vanliga frågor om rörsvetspositionerare
F1: Vilken storlek rörsvetspositioner behöver jag?
Välj en lägesställare med en belastningskapacitet på minst 150 % av din tyngsta förväntade arbetsstyckesvikt och en chuck- eller rulldiameter som bekvämt rymmer din maximala rör-OD. Inkludera alltid vikten av eventuella fixturer, inriktningsverktyg eller svetsstödringar som är fästa på röret när du beräknar belastningen. För excentriska belastningar (som en rörenhet med ett stort munstycke eller förgreningsanslutning på ena sidan), beräkna det excentriska momentet och jämför det med lägesställarens nominella momentkapacitet, som vanligtvis publiceras separat från den grundläggande belastningen. Om du är osäker, öka storleken — en överdimensionerad lägesställare arbetar under mindre stress och har en längre livslängd.
F2: Kan en rörsvetspositionerare användas med automatiserad eller robotsvetsning?
Ja — rörsvetspositionerare är en kärnkomponent i robotsvetsceller och är speciellt utformade för att acceptera synkroniseringssignaler från robotstyrenheter och CNC-svetssystem. I en synkroniserad robotsvetscell skickar robotstyrenheten ett hastighetskommando till lägesställarens servodrivning, som justerar rotationshastigheten i realtid för att bibehålla en konstant bågerörelsehastighet när svetsen fortskrider. Kommunikationsgränssnitten inkluderar analog 0–10V, RS-485 Modbus, PROFIBUS, EtherCAT och DeviceNet, beroende på lägesställare och robotgenerering. Denna integration eliminerar behovet för roboten att följa komplexa bågbanor runt rörets omkrets, vilket dramatiskt förenklar robotprogrammet och förbättrar vägens noggrannhet.
F3: Hur påverkar en rörsvetspositionerare kvalifikationskraven för svetsare?
Användning av en rörsvetspositionerare minskar den erforderliga svetsarkvalifikationen från alla lägen (6G eller 6GR) till endast platt läge (1G), vilket avsevärt utökar poolen av kvalificerade svetsare som är tillgängliga för arbetet. Enligt AWS D1.1 och ASME Sektion IX är en 6G-rörsvetskompetens den högsta certifieringen, som täcker alla positioner och kvalificerar svetsaren för praktiskt taget alla spårsvetsgeometrier. Det kräver omfattande övning och kräver en premielön. En 1G-kvalifikation, som kan uppnås av en mindre erfaren svetsare, är tillräcklig för lägesställarvalsade arbeten. På arbetsmarknader där 6G-certifierade svetsare är få, löser införandet av positioner direkt en flaskhals för personalen.
F4: Vad är skillnaden mellan en rörsvetspositionerare och en rörrotator?
En rörsvetspositionerare griper röret i ena eller båda ändarna och roterar det från en huvudstock, medan en rörrotator stödjer röret externt på drivna rullar längs dess yttre yta. Den viktigaste funktionella skillnaden är gripmetoden: en lägesställare kräver tillgång till röränden för att montera chucken, medan en rullrotator kan stödja och rotera rörsektioner av valfri längd utan ändåtkomst. Rullrotatorer är att föredra för mycket stora eller tunga rör (över 500 mm OD), långa sektioner (över 6 meter) och tryckkärl där ändåtkomst begränsas av kärlgeometri. Headstock-tailstock-positionerare ger mer exakt rotationskontroll och kan hantera tiltning, vilket gör dem bättre lämpade för precisionsarbete med mindre diameter.
F5: Hur underhåller jag en rörsvetspositionerare?
De kritiska underhållsuppgifterna för en rörsvetspositionerare är smörjning av växellådan, inspektion och rengöring av chuckbackar, kontroller av motor- och drivelektronik samt inspektion av jordkabel. Växellådsolja ska bytas var 2 000:e drifttimme eller årligen, beroende på vad som inträffar först, med den oljeviskositet som anges av tillverkaren (vanligtvis ISO VG 220 växellådsolja). Chuckbackar samlar på sig stänk och avlagringar vilket minskar greppkraften – de bör rengöras och käftarnas tandningar inspekteras med avseende på slitage var 500:e timme. Jordkabeln (som leder svetsström genom lägesställaren tillbaka till svetsströmkällan) bör inspekteras varje vecka med avseende på isolationsskador; en bruten jordretur tvingar svetsström genom växellådans lager, vilket orsakar snabbt lagerbortfall.
F6: Vad är en svetspositionerare för ihåliga spindelrör, och när är det nödvändigt?
En ihålig spindelpositionerare har ett hål genom mitten av den roterande spindelns spindel, vilket gör att spolgasslangar, elkablar eller dataledningar kan passera genom rotationsaxeln utan att trassla ihop sig. Denna funktion är väsentlig vid svetsning av rostfritt stål, titan, duplex av rostfritt stål eller andra reaktiva metallrör där baksidan av rotsvetsen måste skyddas från atmosfärisk syreförorening med hjälp av argon eller kvävgas. Utan en ihålig spindel lindas spolgasslangen runt utsidan av den roterande chucken och trasslar sig inom några få varv, vilket begränsar lägesställaren till svetsar med partiell omkrets eller kräver manuell slanghantering - som båda motverkar syftet med att använda en lägesställare. För svetsning av kolstålrör utan krav på bakåtspolning är en solid spindel tillräcklig och billigare.
Slutsats: Rätt rörsvetspositioner förvandlar tillverkningsekonomin
En rörsvetspositionerare är inte ett bekvämlighetstillbehör – det är en produktivitets- och kvalitetsmultiplikator som förändrar de ekonomiska grunderna för rörtillverkning. Genom att omvandla varje svets på en rörfog till en svets med platt position oavsett fogorientering, möjliggör en lägesställare högre avsättningshastigheter, lägre defektfrekvens, mindre specialiserade svetsarkvalifikationskrav och direkt integration med automatiserade svetssystem. Valet mellan en positionerare för huvudstock-stjärt, vridbord, rullrotator, orbitalsystem eller manipulatorintegrerad cell beror helt på ditt specifika rördiameterintervall, skarvtyper, produktionsvolym och automationsambitioner.
Uppgifterna är otvetydiga: tillverkningsverkstäder som systematiskt använder rörsvetspositionerare uppnår 40–65 % högre svetsarproduktivitet, 55–83 % färre svetsdefekter och radiografiska acceptansgrader över 97 % – resultat som manuell svetsning i alla lägen inte tillförlitligt kan matcha. För varje operation som svetsar mer än ett fåtal rörskarvar per dag, är ROI-fallet för en rörsvetspositionerare bland de tydligaste kapitalinvesteringsbesluten i tillverkningsindustrin.