Kort svar: en plasmabåge är en elektrisk urladdning som går genom en kolonn av joniserad gas istället för genom fast metall. Sammandragen av en liten munstycksöppning blir den kolonnen en stråle på ungefär 15 000–30 000 °C - tillräckligt varm för att smälta alla tekniska metaller - och den enstaka egenskapen är anledningen till att en fysisk effekt både kan klippa igenom 40 mm platta och lägga en ren rotpassage i ett 6 mm rostfritt rör.
Om du specificerar, köper eller kör tillverkningsutrustning är den användbara frågan sällan vad en plasmabåge är och nästan alltid vilken båge du behöver, vid vilken ström, med vilken gas och på vilken maskin. Vad som följer är definitionen, hur bågen bildas, de varianter som faktiskt förekommer på ett verkstadsgolv, där skär- och svetsplikten skiljer sig åt, och specifikationerna som är värda att diskutera med en leverantör innan du skriver under en inköpsorder.
Vad en plasmabåge egentligen är
En plasmabåge är en ihållande elektrisk urladdning där den ledande banan är en gas som värms upp tills den delas i fria elektroner, positiva joner och neutrala partiklar. När ljusbågen väl har träffats behöver den ingen mekanisk kontakt mellan elektrod och arbetsstycke.
Två designfunktioner skiljer den från en TIG eller stickbåge. Bågen är mekaniskt sammandragen: ett kopparmunstycke tvingar urladdningen genom en smal öppning, vilket höjer strömtätheten och kärntemperaturen långt över en fribrinnande båge. Och elektroden sitter inuti brännarkroppen, bort från arbetsstycket, så att skyddsgasen snarare än bågatmosfären skyddar svetsbadet eller den skurna ytan.
Användbara arbetssiffror när du jämför offerter:
- Kärntemperatur: cirka 15 000–30 000 °C.
- Bågkolonnens diameter: ca 1–5 mm, inställt på öppningsstorlek, gasflöde och ström.
- Skärområde: 30–400 A täcker tunn plåt till cirka 50 mm kolstål; högupplösta system når längre på rostfritt.
- Svetsområde: mikroplasma från ungefär 0,1 mm folie uppåt; nyckelhålssvetsning till ca 10–12 mm i en enda passage.
Hur bågen bildas, steg för steg
Formation följer en fast sekvens, och ett fel vid något steg visar sig antingen som en misslyckad start eller som en båge som vägrar att förbli stabil.
- Gas etablerar vägen. Tryckluft, kväve, argon eller en argon-väteblandning strömmar genom brännaren med en kontrollerad hastighet och virvlar runt.
- Jonisering börjar. En högfrekvent gnista, eller en kort kontakt mellan elektrod och munstycke, frigör de första elektronerna.
- Ström tar över. DC-matningen upprätthåller urladdningen och högfrekvenskretsen stängs av.
- Sammandragning och kollimation. Munstycket och gasvirveln komprimerar ljusbågen till en koncentrerad energipunkt.
- Överför till arbetsstycket. Vid skärning och plasmabågsvetsning fäster ljusbågsroten på plattan och returvägen går genom arbetsledningen; innan det ögonblicket är det bara en pilotbåge.
Plasmabågvarianterna du kommer att möta
De flesta produktionsfel går tillbaka till förvirring av dessa lägen. De är inte utbytbara, och en dubbelbåge är inte en process alls - det är skador som sker i realtid.
| Typ av båge | Aktuell väg | Typisk industriell användning |
|---|---|---|
| Överförd båge | Elektrod till arbetsstycke | Plasmaskärning, plasmabågsvetsning, mejsling |
| Ej överförd båge | Elektrod till munstycke | Plasmasprutning, ficklampsuppvärmning, gasbehandling |
| Pilotbåge | Elektrod till munstycke at low current | Starthjälp; skärning målad, rostig eller belagd plåt |
| Dubbel båge | Parasitisk båge från munstycke till arbetsstycke | Ett fel som eroderar munstycket och försvagar snittet |
| Glidbåge | Bågen sträckte sig längs divergerande elektroder i snabbt gasflöde | Ytaktivering, gaskonditionering, laboratoriearbete |
Skärning och svetsning: Samma båge, olika arbetsuppgifter
En strömförsörjningsfamilj kan tjäna båda, men driftsfönstret är helt annorlunda. Skärning maximerar energitätheten och gasflödet så att strålen blåser smält metall bort från skäret; svetsning vill ha en lågturbulens, hårt kontrollerad pelare som smälter utan att slå hål. Att blanda de två arbetscyklerna är det snabbaste sättet att bränna igenom förbrukningsvaror.
| Parameter | Plasmaskärning | Plasmabågsvetsning |
|---|---|---|
| Bågläge | Överförd, hög strömtäthet | Överförd, sammandragen, låg turbulens |
| Typisk ström | 30–400 A | 0,1–200 A, mikroplasma till nyckelhåls PAW |
| Gas | Luft, kväve, syre, argon-väte | Blandningar av argon, argon-väte och helium |
| Material | Vilken ledande metall som helst | Rostfritt, titan, nickellegeringar, kolstål |
| Tjocklek | 0,5 mm till 50 mm och längre | 0,1 mm folie till ca 12 mm nyckelhål |
| Viktig kvalitetsfråga | Slagg, fasvinkel, skärbredd | Porositet, nyckelhålskollaps, pärlprofil |
Där plasmabågar tjänar sitt behåll
Överallt där en cirkulär fog måste skäras eller svetsas, vinner en mekaniserad plasmabåge på repeterbarheten: lagringstankar och tryckkärl, processrörspolar, vindtornsektioner, H-balkar och konstruktionsstål, och tunn plåt för instrument- och rymdarbete.
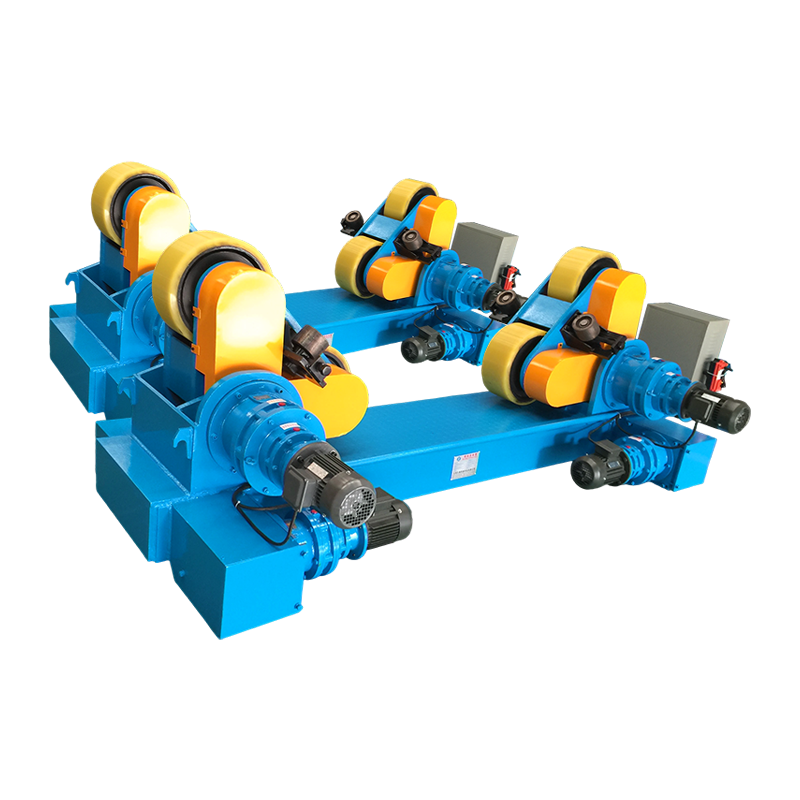
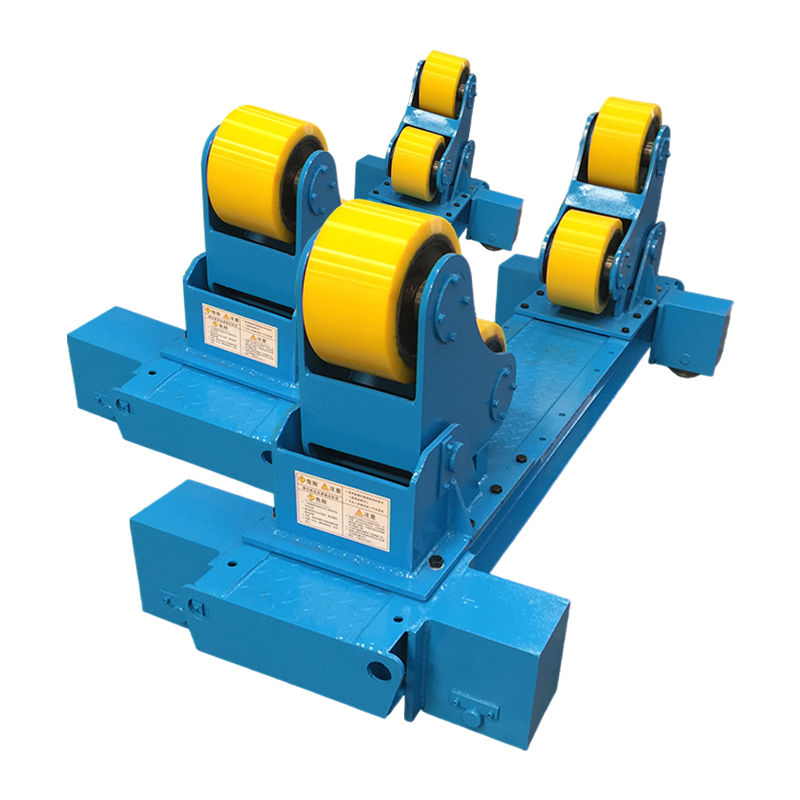
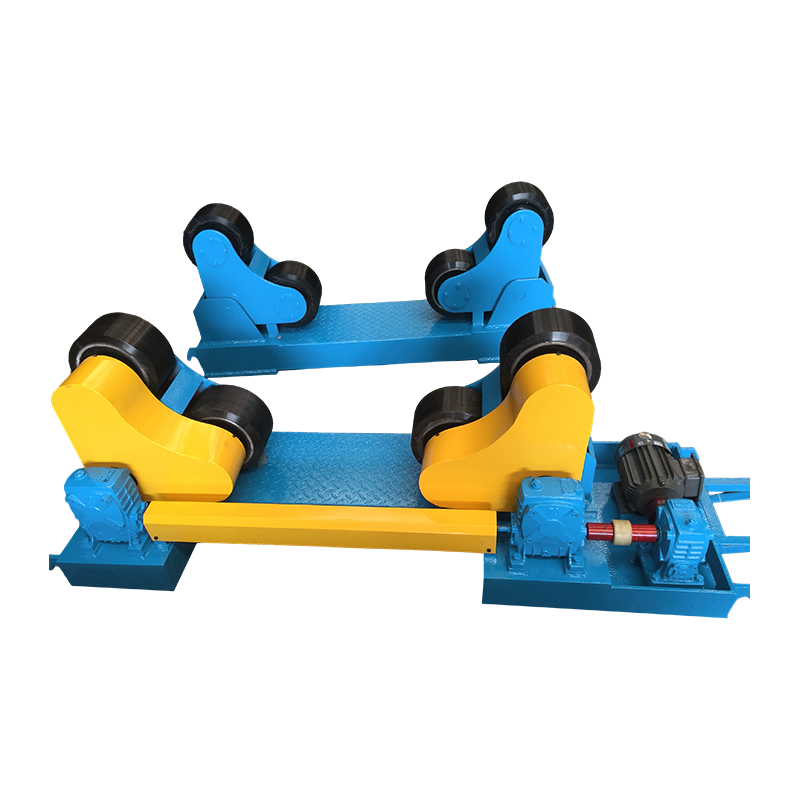
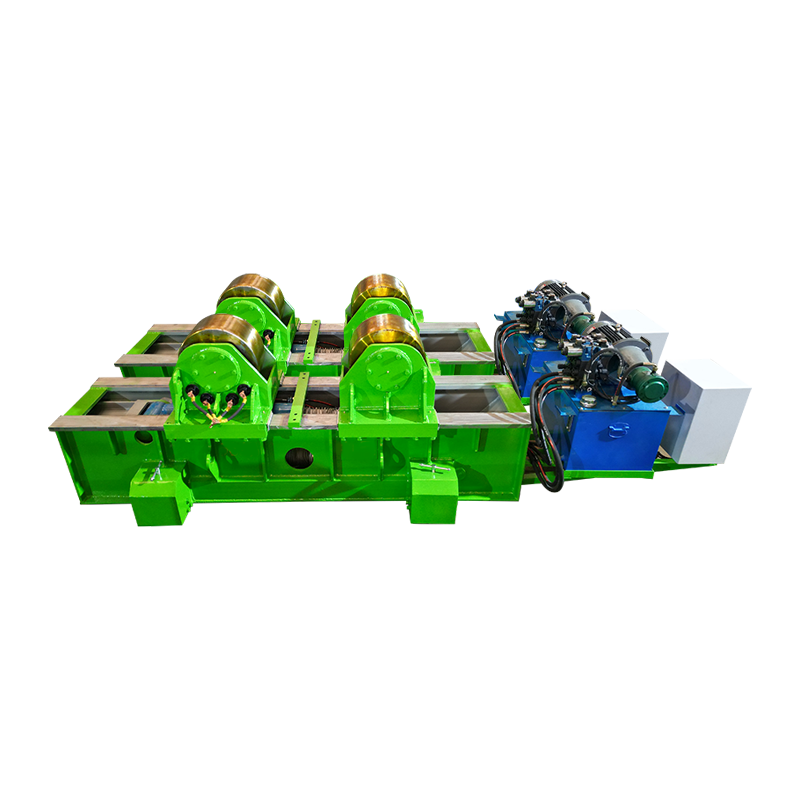
Tank- och skalarbete är det klassiska fallet. Ett plasma eller nedsänkt båghuvud löper längs sömmen medan skalet vänder sig under det, så bågaroten landar på samma plats vid varje pass. Det lägger belastningen på själva rotationen - rullavbrott, jämn körning och hastighetshållning syns direkt i strängens utseende. Montera rotatorer med hydrauliskt lyftskydd för de flesta medelstora kärldiametrar; resonemang på verkstadsgolvet bakom det valet anges i denna anteckning om hur svetsrotatorer byter tank och rörtillverkning .
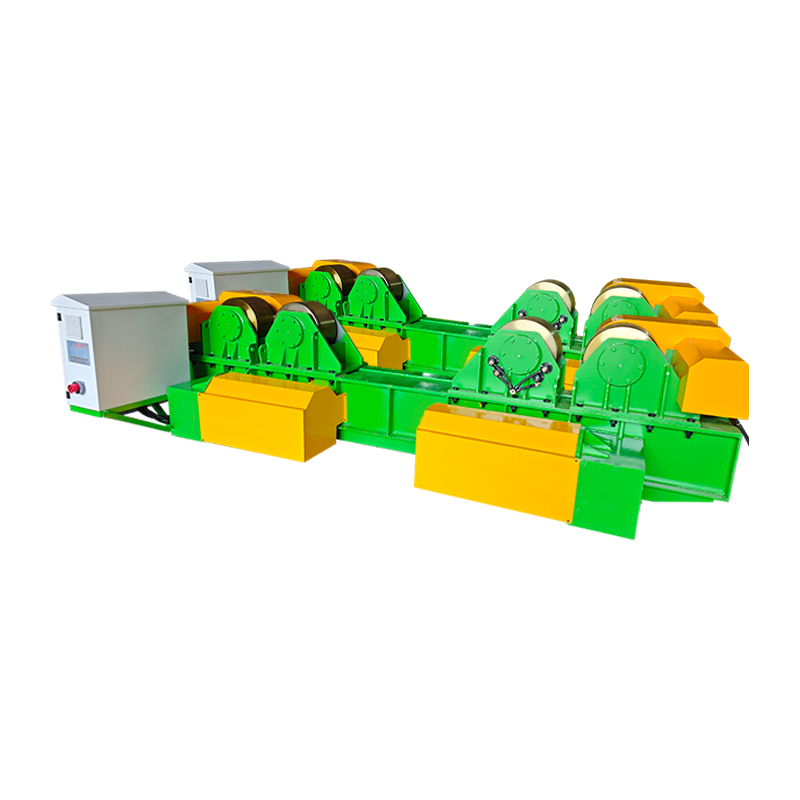 40T Fit-Up svetsrotator med hydrauliskt lyft och manuell omloppsrörelse Hanterar 40-tons cylindrisk montering och svetsning, med hydraulisk höjdjustering, manuell rälsrörelse och variabel hastighet för tank- och fartygssömmar. Visa produkt →
Inte varje arbetsstycke är cylindriskt. För pumphus, ramar och ventilkroppar vänder en svetspositionerare fogen till det plana eller horisontella läget som en förträngd båge föredrar, och servokontrollerad tilt och rotation håller vinkeln inom en bråkdel av en grad - vilket spelar roll när nyckelhålet bara är några millimeter brett.
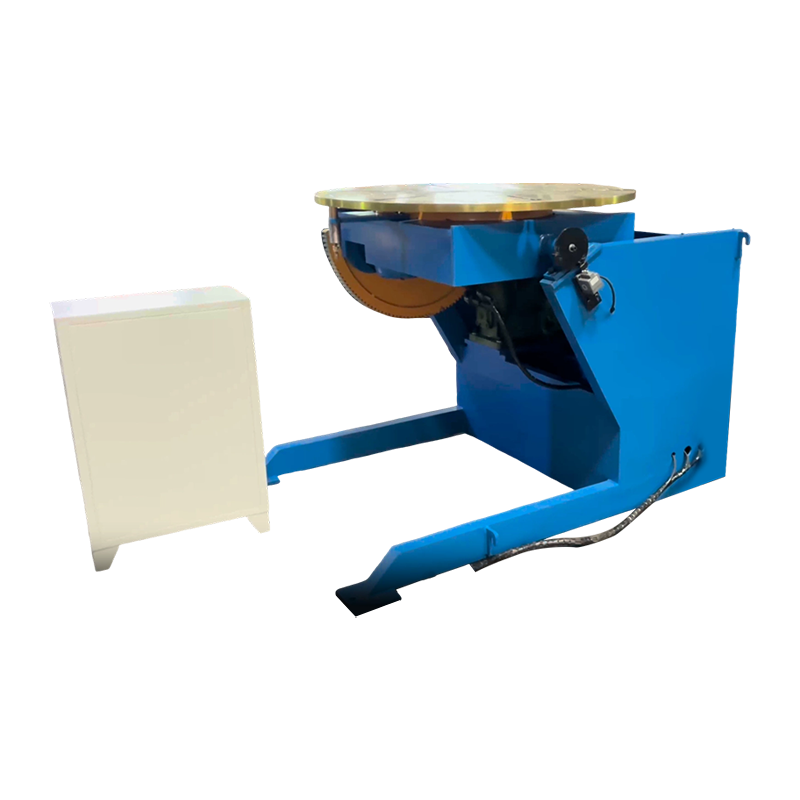 1T servostyrd svetspositionerare Entons servopositionerare för icke-cylindriska delar, ger 0–105° lutning och kontinuerlig 360° rotation för att hålla brännarens inriktning vid automatiserad svetsning. Visa produkt →
Långa raka sömmar körs vanligtvis med ficklampan bärs på en pelare och bom ovanför en bädd eller en uppsättning rullar. Elektrisk orbital rörelse låter huvudet svänga klart för laddning och återgå till samma programmerade vinkel, vilket förkortar inställningstiden mellan delarna.
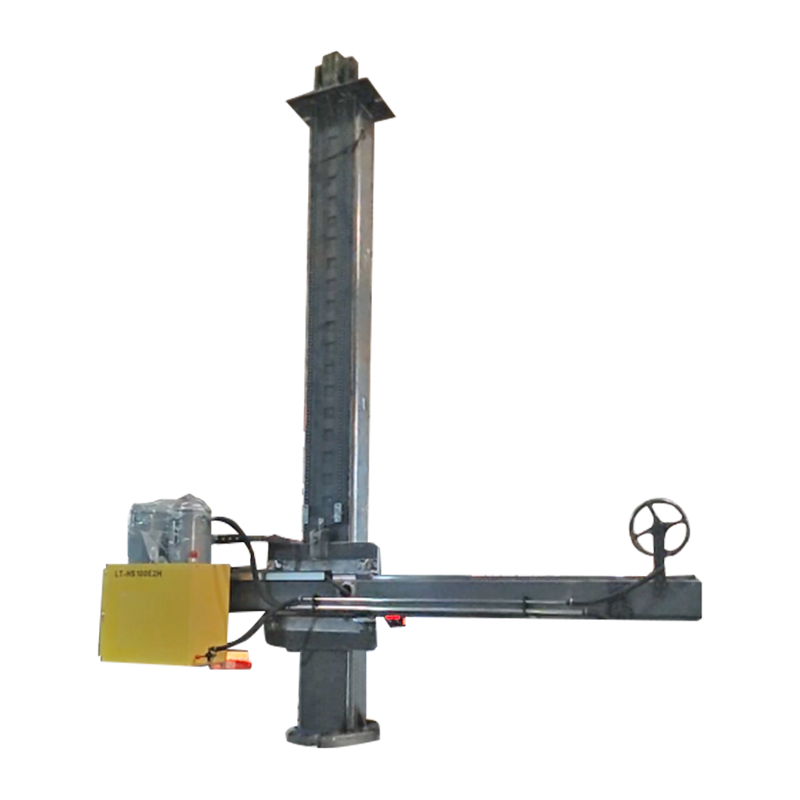 4030 Anpassad pelare och bom med elektrisk orbital rörelse Anpassad pelare och bom för automatisk svetsning, med elektrisk omloppsrörelse för att placera långa raka sömmar och hastighetsinställning mellan delarna. Visa produkt →
Vindtornsproduktion kombinerar alla tre: skal monteras på rotatorer, längsgående sömmar löper under en bom, och bågprocessen - plasma, nedsänkt båge eller en hybrid - väljs för penetration och färdhastighet. Processavvägningen behandlas i den här artikeln om svetsteknik för vindkraftsproduktion .
Vad du ska kontrollera innan du köper
Plasmabågens kvalitet avgörs på specifikationsbladet, inte av demonstrationsdelen. Sex saker betyder mest.
- Arbetscykel vid din verkliga ström. En 200 A-maskin med 60 procents drift är en annan maskin än en som är klassad till 100 procent.
- Brännarkylning och förbrukningsvaror per meter snitt. Vattenkylda ficklampor kostar mer och håller betydligt längre över ungefär 100 A.
- Gasförsörjning och renhet. Kontaminering och tryckfall är två av de vanligaste orsakerna till instabila bågar.
- Rörelsenoggrannhet. För mekaniserad svetsning, leta efter servopositionering på ±0,1 mm eller bättre och repeterbar hastighet under belastning.
- Lastkapacitet med marginal. Storlek på rotatorer och lägesställare för det tyngsta arbetsstycket plus verktyg, inte den genomsnittliga.
- Certifiering och dokumentation. CE-märkning, testprotokoll och ett fabriksbesök säger dig mer än en broschyr.
Diagnostisera vanliga plasmabågsfel
De flesta fel har en kort lista över orsaker, och den billigaste lösningen är vanligtvis den korrekta.
- Slagg på undersidan av ett snitt: för låg hastighet, för låg ström eller för högt avstånd.
- Dubbelbågsbildning: slitet eller felaktigt munstycke, otillräckligt avstånd eller fukt i gasledningen.
- Kort förbrukningslivslängd: dåligt kylvätskeflöde, förorenad gas eller håltagning på för låg höjd.
- Bågvandring eller nyckelhålskollaps vid svetsning: felaktigt gasflöde, magnetisk uppbyggnad i arbetsstycket eller en oförberedd fogspalt.
- Porositet i PAW-svetsar: förlorad skärmtäckning, väteupptagning eller en båglängd som är för lång.
Vanliga frågor
Är en plasmabåge varmare än en TIG-båge?
Ja, vanligtvis med en faktor två eller mer. En fribrinnande TIG-båge sitter runt 10 000–11 000 °C, medan en sammandragen plasmabåge når 15 000 °C och uppåt. Fördelen är inte bara värme utan koncentration: energin kommer i en smal kolumn.
Kan en plasmabåge skära något material?
Nej. Skärning med överförd båge kräver ett elektriskt ledande arbetsstycke, eftersom strömmen måste gå tillbaka genom arbetsledningen. Glas, keramik och de flesta plaster kan inte skäras på detta sätt.
Varför behöver facklan en pilotbåge?
Pilotbågen joniserar gasbanan vid låg ström så att huvudbågen kan överföras i samma ögonblick som brännaren når plattan. Den låter även facklan starta på målade, rostiga eller belagda ytor som annars skulle bryta starten.
Är plasmabågsvetsning bara en variant av TIG?
Nej. TIG lämnar ljusbågen fri att spridas, medan PAW tvingar den genom ett munstycke. Resultatet är en tätare kolumn, ett nyckelhålsläge för enkelpassage och mycket mindre känslighet för båglängd.
Fungerar plasmaskärning under vatten?
Ja. Undervattensskärning minskar buller, rök och ultraviolett strålning, varför det är vanligt på skeppsvarv och i anläggningar som skär rostfri eller målad plåt.
Bottom Line
En plasmabåge är en förträngd urladdning genom joniserad gas, och dess två industriella jobb är skärning och svetsning. Skärning kräver maximal energitäthet och gasflöde; svetsning kräver en stabil, exakt placerad pelare. Mellan de två sitter mekanikerna – rotatorer, lägesställare och pelarbommar som håller bågsroten exakt där proceduren säger att den ska vara. Få rätt bågparametrar, gör sedan rörelsen repeterbar och processen blir förutsägbar del efter del.