När en köpare utvärderar svetsutrustning handlar den första frågan sällan om driftcykel eller strömstyrka. Det handlar om vilken process som passar arbetsstycket. Här är slutsatsen på förhand: MIG är den snabbare, enklare, billigare processen för tjockare stålsektioner; TIG är den exakta, högkvalitativa processen för tunt eller estetiskt-kritiskt arbete. Den strukturella orsaken är enkel. MIG matar en förbrukningsbar trådelektrod genom pistolen kontinuerligt, så tråden är både elektrod och fyllmedel. TIG använder en icke förbrukningsbar volframelektrod, och operatören matar påfyllningsstaven för hand.
Skillnaden mellan MIG- och TIG-svetsning går utöver elektroden. Det driver avsättningshastighet, värmekontroll, operatörens skicklighet, kostnad per meter och de defekter du kan förvänta dig. MIG är en produktionsprocess; TIG är en hantverksprocess. Butiker som förstår skillnaden undviker att köpa fel maskin, citera fel procedur eller avvisa delar svetsade med rätt metod.
Vad är MIG-svetsning?
MIG-svetsning, formellt gasmetallbågsvetsning (GMAW), är en halvautomatisk process där en spolad trådelektrod drivs genom svetspistolen med en förinställd hastighet. Tråden är både elektroden och tillsatsmetallen: ljusbågen smälter in tråden i fogen, och skyddsgas från munstycket skyddar den smälta poolen från syre och kväve i luften.
Hur MIG-svetsning fungerar
- En trådmatare trycker elektroden genom pistolfodret och kontaktspetsen.
- Bågen bildas mellan tråden och arbetsstycket och smälter båda.
- Skyddsgas, vanligtvis argon/CO2 för stål, täcker svetsbadet.
- Operatören styr pistolen; maskinen styr trådhastighet och båglängd.
Fördelar med MIG-svetsning
- Höga deponeringshastigheter, så tjockt sektionsarbete slutförs snabbt.
- Nybörjarvänlig drift: en hand styr pistolen, maskinen hanterar matning och båglängd.
- Tål lätt kvarnskala och rost bättre än TIG.
- Lägre driftskostnad för tillverkning av kolstål.
- Kontinuerlig trådmatning möjliggör långa, oavbrutna svetsar.
Nackdelar med MIG Welding
- Producerar stänk; kosmetiska fogar behöver vanligtvis slipas eller borstas.
- Värmetillförseln är svårare att finjustera, så ark under 1,5 mm kan lätt brännas igenom.
- Positionell svetsning är svårare utan en pulsad eller synergisk kraftkälla.
- Felaktig gastäckning eller trådinställningar introducerar snabbt porositet.
Vad är TIG-svetsning?
TIG-svetsning, formellt gas-volframbågsvetsning (GTAW), använder en icke förbrukningsbar volframelektrod för att upprätthålla ljusbågen. Volframet smälter inte in i fogen. Istället matar svetsaren en separat påfyllningsstav in i den smälta poolen samtidigt som den kontrollerar värmen med en fotpedal.
Hur TIG-svetsning fungerar
- Volframelektroden upprättar bågen; det konsumeras inte.
- Skyddsgas, vanligtvis ren argon, strömmar över svetsbadet.
- Operatören matar manuellt påfyllningsstaven i poolens framkant.
- Fotpedalkontroll justerar värmen kontinuerligt genom svetsen.
Fördelar med TIG-svetsning
- Högsta svetskvalitet: rena, täta pärlor utan stänk, uppfyller ofta röntgenstandarder.
- Precisionsmaterial för värme- och fyllnadskontrolldräkt från 0,5 mm uppåt.
- Svetsar nästan alla metaller, inklusive aluminium, rostfritt, titan och koppar.
- Inget flussmedel eller slagg, så färdiga svetsar är jämna och lätta att rengöra.
- Tillåter autogen svetsning utan fyllmedel på kant- och hörnfogar.
Nackdelar med TIG-svetsning
- Långsamma avsättningshastigheter gör svetsning av tunga sektioner opraktisk.
- Brant inlärningskurva som behöver koordinerad tvåhands- och fotpedalmanövrering.
- Förbrukningsmaterial kostar mer: volfram, gaslinser, koppar och högrent argon.
- Inte ekonomiskt för tjockt kolstål där hastighet och kostnad per meter dominerar.
MIG vs TIG-svetsning: Jämförelse sida vid sida
Utvärderade på samma verkstadsgolvskriterier blir skillnaderna tydliga.
| Faktor | MIG Welding | TIG-svetsning |
|---|---|---|
| Elektrod | Förbrukningsbar trådelektrod | Ej förbrukningsbar volframelektrod |
| Fyllnadsmetall | Själva tråden matas automatiskt | Separat stång, manuellt matad |
| Skyddsgas | Argon/CO2-blandning eller CO2 för stål | Ren argon, ibland argon-helium |
| Värmekontroll | Maskinuppsättning, begränsad justering | Kontinuerlig fotpedaljustering |
| Typisk tjocklek | 1,5 mm till 25 mm eller mer | 0,5 mm till 6 mm idealiskt |
| Reshastighet | Hög | Låg till måttlig |
| Skicklighetsnivå | Grundläggande, kort utbildning | Avancerade, stadiga händer |
| Svets utseende | Stänk, kan behöva slipas | Ren, slät, inget stänk |
| Relativ kostnad | Lägre utrustning och förbrukningsmaterial | Höger gas, torch, and labor cost |
| Bäst för | Konstruktionsstål, ramar, produktionsserier | Rostfritt, aluminium, tunnplåt, synliga fogar |
Hur man väljer mellan MIG- och TIG-svetsning
Välj MIG när fogen är tjock, delen upprepas och hastigheten driver din kostnad. Välj TIG när utseende, metallurgi eller tunt material betyder mer än cykeltiden.
Urvalskriterier
- Materialtjocklek: över 3 mm, MIG-avsättningshastighet lönar sig; under 3 mm bevarar TIG basmetallen.
- Svetssynlighet: synliga polerade fogar gynnar TIG; målade eller dolda struktursvetsar gynnar MIG.
- Produktionsvolym: hög volym gynnar MIG; lågvolym, högvärdiga delar motiverar TIG.
- Aluminium och rostfritt: TIG hanterar oxid- och värmekontroll på tunna sektioner; pulsad MIG passar tjockare aluminium.
- Operatörskicklighet: MIG passar generella svetsare; TIG kräver utbildade operatörer.
Ett snabbbeslutsfilter
- Är materialet tunnare än 3 mm? Använd TIG.
- Är svetsen synlig och utseendekritisk? Använd TIG.
- Är delen stor, tjock eller högvolym? Använd MIG.
- Behöver du röntgen eller kodkvalitet? Använd TIG med en kvalificerad procedur.
- Reparerar du gjuten aluminium? Använd TIG.
Arbetspositionering och automatisering för konsekventa svetsar
Vilken process du än väljer, förbättras svetskvaliteten dramatiskt när du tar bort fogen från svåra positioner. En svetspositionerare roterar och lutar delen så att operatören kan köra en MIG- eller TIG-sträng i det planta läget, den mest produktiva och minst defektbenägna orienteringen. Detta är särskilt viktigt för TIG, där handmatat spackel behöver en stabil arbetsvinkel.
 1T konventionell svetspositionerare för stabila svetsar i platt position Denna kompakta lägesställare roterar och lutar arbetsstycken upp till ett ton, vilket låter operatörer köra MIG- eller TIG-pärlor i plant läge. Den passar små och medelstora delar där konsekvent brännarvinkel och körhastighet förbättrar svetskvaliteten. Visa produkt →
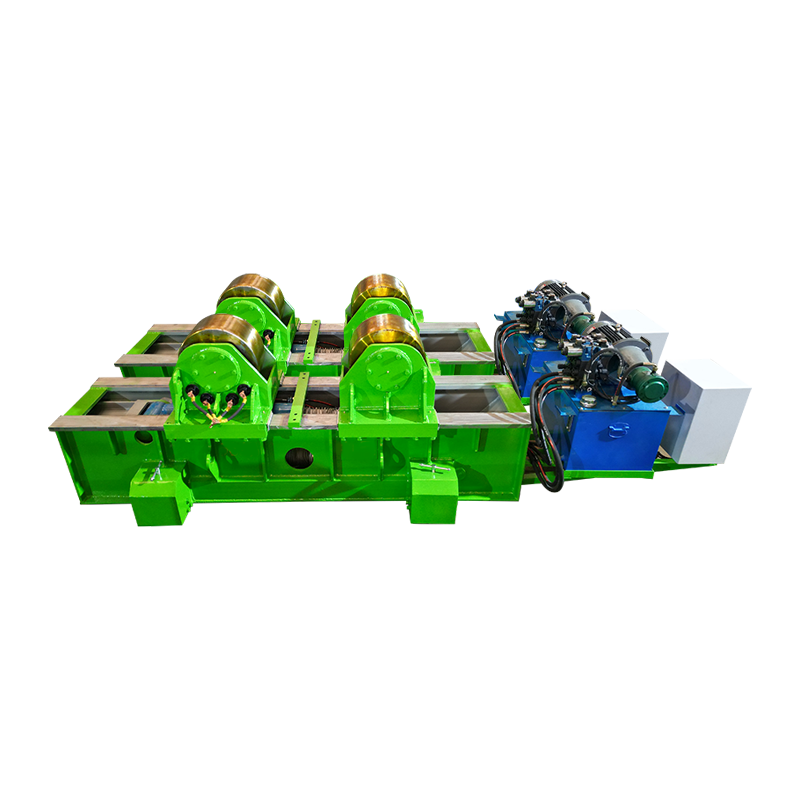
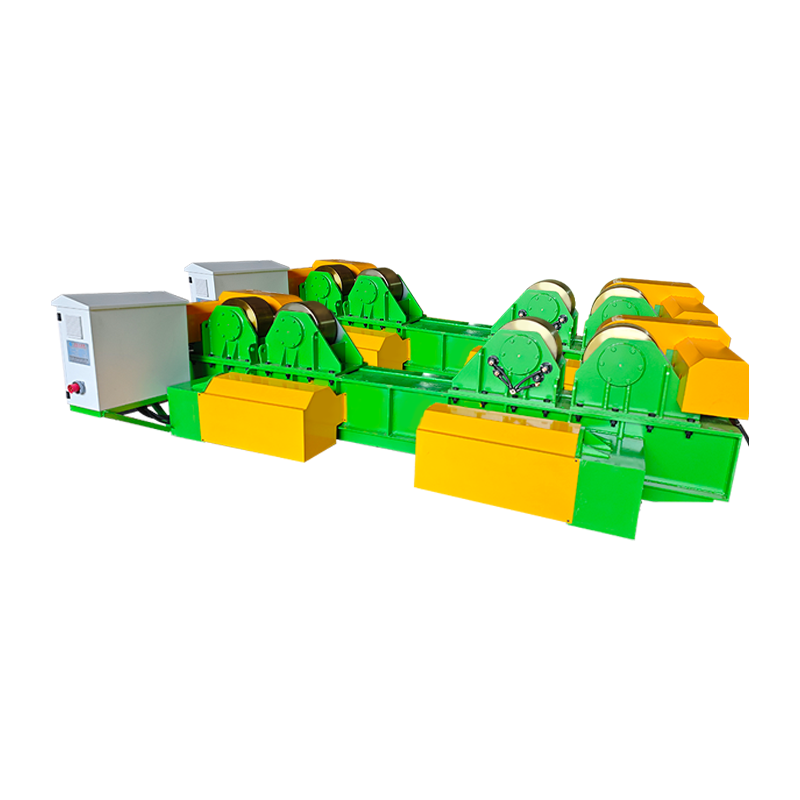
För cylindriska arbetsstycken som tankar, rör, tryckkärl och vindtornsektioner vrider svetsrotatorer skalet medan brännaren förblir fixerad, vilket omvandlar en lång periferisk söm till en kontinuerlig svets med platt läge. MIG-fyllningspassager och TIG-rotpassager drar fördel av konsekvent färdhastighet, och anti-driftdesign håller sömmen i linje. Det är därför svetsrotatorer i tank- och rörtillverkning är standard på moderna tillverkningslinjer.
 10T justerbar svetsrotator med anti-drag för cylindriska sömmar Denna rotator hanterar tio tons cylindriska arbetsstycken och vrider skalen stadigt medan brännaren förblir fixerad. Dess antiavdriftssystem håller långa periferiska sömmar i linje, vilket gör den idealisk för tankar, rör och tryckkärl som behöver kontinuerliga svetsar i platt läge. Visa produkt →
På stora enheter bär en pelarbom brännaren på en fast höjd och räckvidd, vilket tar bort operatörens armvikt från ekvationen. En TIG-kolonnbom är konfigurerad för exakt fyllnadstillförsel och gastäckning, vilket är viktigt för repeterbara svetsar på stora delar. När du planerar att automatisera någon av processerna är positioneringsutrustning den första investeringen att överväga.
 TIG-kolonn och bom för exakt positionering och automatisering av brännaren Denna pelar- och bomenhet stöder TIG-svetsning genom att noggrant justera brännarens position, rörelse och svängning. Det hjälper till att bibehålla argontäckning och repeterbar pärlkvalitet på stora sammansättningar, vilket minskar manuell ansträngning och förbereder för automatiserad produktion. Visa produkt →
Om du anger en ny produktionslinje, diskutera ditt arbetsstyckeskuvert med en tillverkare av svetsutrustning tidigt förhindrar omarbetning och påskyndar kvalificeringen.
Kostnadsöverväganden
När det gäller utrustningskostnad är MIG den lägre ingångspunkten: en solid MIG-maskin kostar mindre än en likvärdig TIG-maskin med AC-utgång, och trådförbrukningsvaror är billigare än volfram och högrent argon. Den dominerande produktionskostnaden är dock arbetstid. En TIG-svets kan ta tre till fyra gånger längre tid än samma fog gjord med MIG. När du jämför kostnaden per meter färdig svets vinner MIG på kolstål; TIG vinner där MIG skulle skapa defekter som kräver omarbetning.
Vanliga frågor
Kan en maskin göra både MIG och TIG?
Många flerprocessmaskiner erbjuder MIG och DC TIG, men byte kräver att man byter brännaren, byter gas och lägger till en TIG-brännare med en ventil. AC TIG för aluminium behöver en maskin med AC-utgång, vilket höjer kostnaden. Multiprocessenheter passar små butiker; produktionslinjer gynnar dedikerade maskiner.
Är TIG starkare än MIG?
En korrekt gjord MIG-svets och en korrekt gjord TIG-svets kan båda uppfylla samma hållfasthetskrav. Skillnaden är konsekvens: TIG ger färre interna defekter och bättre värmepåverkad zonkontroll, vilket är viktigt för kodarbete. På vanligt kolstål är en sund MIG-svets lika stark.
Vilket är lättare för en nybörjare?
MIG är enklare eftersom maskinen styr trådmatning och båglängd. En nybörjare kan göra en acceptabel MIG-svets efter timmars träning, medan TIG tar veckor av konsekvent träning.
Varför används TIG vanligtvis för aluminium?
Aluminium har ett oxidskikt som smälter långt ovanför basmetallen. TIG-växelström renar oxiden samtidigt som den ger exakt värmekontroll, vilket förhindrar genombränning på tunt aluminium. MIG kan svetsa aluminium men är mer benägen för porositet på tunna sektioner.
Hur påverkar materialtjocklek valet?
Under cirka 3 mm ger TIG den kontroll som behövs för att undvika genombränning och förvrängning. Över 3 mm ger MIG-avsättningshastigheten en klar produktivitetsfördel. Många tillverkare svetsar tunnväggiga rör med TIG och byter till MIG eller flusskärna för strukturplåt.
Skillnaden mellan MIG- och TIG-svetsning handlar inte om vilken process som är bättre; det handlar om att matcha processen till materialet, fogen, produktionsvolymen och den tillgängliga kompetensen. MIG ger snabbhet, enkelhet och lägre kostnad på tjockt stål. TIG levererar precision, kvalitet och rena kosmetiska resultat på tunna eller reaktiva metaller. Utvärdera arbetsstycket innan du köper en maskin och investera i positioneringsutrustning tidigt; det förbättrar båda processerna mer än någon annan uppgradering på verkstadsgolvet.